上周在城郊的汽车焊装线蹲点,亲眼看见机械臂晃了一下,一只黑黢黢的橡胶吸盘脱开,哐当砸在输送辊道上。
线停了。
班组长脸黑得像锅底。
整条线因为这一个小零件停了12分钟,算下来的产能损失够买半仓库的吸盘。我们爬上去拆下来检查,才发现吸盘的密封唇上有个针眼大的破口——是之前飘过来的焊渣烫的,平时负压小的时候漏的慢,抓那块1.2mm厚的车门钣金时,压差扛不住,直接滑下来了。
不是你家卫生间挂毛巾的那种吸盘
很多人第一次见工业吸盘,第一反应是“这不就是放大版的浴室吸盘吗”。真不是。
浴室的吸盘是一次性排完空气,靠橡胶本身的弹性贴在瓷砖上,时间长了空气慢慢漏进去,就掉了。工业吸盘的负压是持续供给的——通过真空发生器把吸盘内部的空气抽走,维持稳定的内外压差,只要管路不漏,抓个几小时都不会掉。

真正决定吸盘抓取可靠性的,从来不是橡胶碗的大小,而是和工件直接接触的那圈密封唇的角度、硬度、表面粗糙度。
我们之前测过,针对1mm厚的冷轧钣金,32度左右的唇口、邵氏硬度45度的丁腈橡胶,在-0.06MPa的稳定负压下,抓附力最稳。要是角度差个5度,唇口硬了或者软了,碰到表面带冲压油的钣金,直接滑——上次有个新来的工艺员,图便宜换了批角度27度的吸盘,头三天就滑了8次,把钣金表面划出好几道印子,返工花了小两万,他自己蹲在废料堆边抽了半包烟,话都不说。
对,别以为橡胶碗做的越厚越好。太厚的话,唇口贴不平工件的微表面,留个细缝,负压就建不起来。太薄的话,用不了一周就被工件的毛刺扎破,漏风。
做一只合格的工业吸盘,要过多少离谱的测试
很多人觉得工业吸盘就是个橡胶注塑件,开个模打出来就能用。哪有那么简单。
不同工况的吸盘,材料配方差远了。冷库线上抓冻肉的吸盘,得扛得住零下二十度的脆化,不然硬得像塑料块,根本贴不住冰面;焊装线上的吸盘,得防得住焊渣飞溅的烫蚀,不然用两天就被烫的全是洞;玻璃生产线的吸盘,得能耐住四百度的高温烘烤,不然橡胶直接化在玻璃表面,整板玻璃都得报废。

说个很多人不知道的测试环节:每批吸盘出厂前,都得在检测工装上测唇口的接触压力——要是唇口某一圈的压力不均匀,哪怕差个0.1N,贴在不平的工件上就会漏风。之前有批货,检测的时候发现有几个吸盘的唇口因为脱模的时候蹭到了模具,表面有个细微的凸起,直接整批打回去重磨,谁敢把这种装到线上,等着停线挨骂?
所有标称“最大抓取重量”的参数,脱离工况单独说都是耍流氓。
说实话,我每次听到有人上来就问“你家吸盘最大能吸多少公斤”,都得愣两秒——这问题就像你问一双登山鞋“最高能爬多少米”,不看路况、不看天气、不看穿鞋的人身体素质,说啥数都是瞎扯。
同样一只标称能吸50公斤的吸盘,你接个细得像输液管的气管,管路上堵了半厘米的焊渣,负压上不去,可能连5公斤的东西都抓不住。上次有个做光伏的客户打电话过来骂,说我们吸盘质量差,他们用这个抓光伏玻璃,碎了三块。我们赶过去一看,他们的负压快接接头里堵了一半的灰尘,负压表显示只有-0.02MPa,正常要到-0.06MPa才够,这哪是吸盘的问题?
那些没人说的工业吸盘“生存智慧”
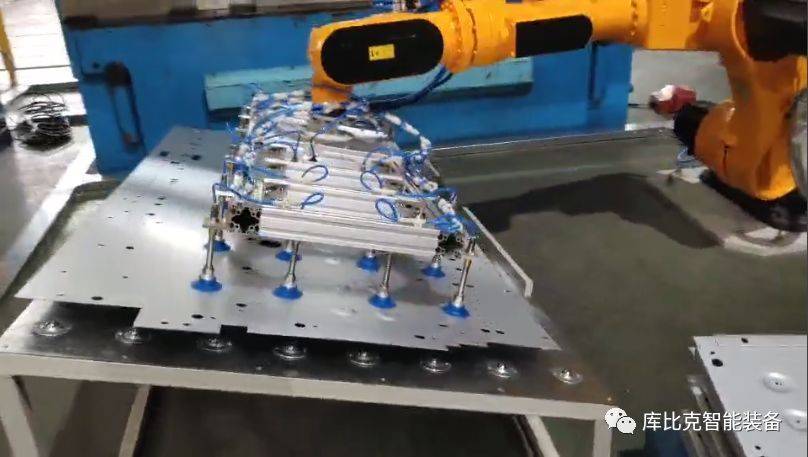
干了这么多年现场,见过太多因为选不对吸盘闹出来的笑话。
比如抓那种表面带静电的塑料件,不能用普通的橡胶吸盘。真的。橡胶和塑料摩擦会起静电,把零件牢牢粘在吸盘上,放不下来——这时候就得换带导电涂层的吸盘,把静电顺着机械臂导到接地线上,不然你就算把真空系统关了,零件都粘在上面不下来。
还有抓那种多孔的工件,比如泡沫板、带安装孔的钣金,普通吸盘根本没用。因为孔洞里一直漏风,压差根本建不起来,你就算把负压开到最大都白搭。这时候就得用带多孔海绵密封圈的吸盘,软海绵能把那些小孔洞盖住,把漏风的地方堵上,才能抓稳。
谁没被这小玩意儿坑过啊。之前在锂电池模组线上,因为用了普通橡胶吸盘,摩擦产生的静电把薄如蝉翼的隔膜吸破了,整组已经组装到一半的电芯直接报废,算下来损失六位数。当时排查了整整三个小时才找到原因,所有人都蹲在车间里,连说话都压着声。
现在有些新的吸盘,内置了微型的压力传感器,能实时测吸盘内部的负压值,要是发现漏风了、压差不够了,马上给控制系统发信号,提醒运维人员换吸盘,不用等抓不住工件、哐当掉下来才反应过来。我上次见这个东西的时候,第一反应是早十年有这玩意儿,我们能少熬多少夜。
上周离开焊装线的时候,那只掉下来的吸盘已经被扔在废料箱里了,旁边是换上去的新吸盘。机械臂还是按照固定的轨迹来回动,吸盘贴在钣金表面,抽真空,抬升,移动,放料,整个过程快的让人根本注意不到它的存在。
没人会特意注意一个几毛钱的小零件。
除了它掉下来的那一刻。