上周跟苏州一个做3C组装的老伙计喝酒,他拍着桌子骂,说上个月赶苹果的订单,一条12米长的自动装配线停了整整4个小时——查来查去,根本不是伺服电机过载,也不是PLC程序跑飞,就是工位上那块吊了3年的工业磁铁,吸力掉了快40%,本该牢牢吸住的0.8克铜嵌件,走到转盘中间直接滑下去,卡停了整条传送带。
别觉得这是小事。我见过太多工厂把工业磁铁当不值钱的标准件,从网上搜个“强力磁铁”就买回来往工位上装,根本不管工业场景的复杂要求。
别拿普通民用磁铁的经验套工业磁铁
很多人对磁铁的认知还停留在学生时代玩的那种吸铁钉的玩具,觉得只要吸力够大就是好东西。真放到工业场景里,差的那点事,足够让你赔到肉疼。
差在哪?差在温漂。
普通市售的钕铁硼磁铁,标称工作温度一般就80℃,超过这个温度,内部的磁畴会慢慢偏移,磁性能是不可逆往下掉的。可你要是把这种磁铁装在离焊接工位1米远的位置,夏天车间密闭不通风,加上焊接弧光的辐射热,环境温度动不动就窜到120℃,别说用半年,可能俩月就剩一半吸力。

问:很多采购觉得工业磁铁都是钕铁硼材质,直接选标称吸力最大的型号就不会错?
答:这想法真的要不得。你要是在有切削液飞溅的机加工工位选最高牌号的N52普通镀层磁铁,不出三个月,镀层被腐蚀出坑,磁屑混进加工循环液里,刮伤零件加工面的损失,够你换十块做了特殊防护的工业级磁铁。更何况N52牌号的最高工作温度通常只有60℃,你要是把它装在离切削液喷淋管半米远的位置,夏天车间温度高,加上设备本身的散热,很容易就超过温度阈值,磁性能不可逆衰减。
还有个容易被忽略的点:工业磁铁不是越亮越好。很多低价货为了看起来质感好,会把磁铁表面抛得光可鉴人,镀层做的薄如蝉翼,看着跟新品似的,其实根本扛不住工业环境里的油污、粉尘、酸碱腐蚀。
你算的是采购价,人家算的是停机损失
我接触过一个采购,去年给车间选起重工位的工业磁铁,三家报价摆在那:最便宜的210块一块,中间档的380,最贵的650。他图便宜选了210的那款,觉得不就是个吸铁的吊具吗,能吊10公斤就行。
结果用了不到8个月,那次吊一块8公斤的铝合金型材,走到半空中突然断电,磁铁直接失磁,型材掉下来砸在下面的工装夹具上,把价值两万多的精密定位块砸变形,整条线停了12个小时调整,算下来损失快5万。
后来他换了650块那款带断电保护的工业永磁吊具才发现,贵的那点钱,根本不够一次停机损失的零头。
💡 这里要提个很多人不知道的细节:正规工业级的永磁吊具,内部是带机械弹簧锁结构的,就算突然断电,锁扣会自动卡紧吸附面,不会因为失磁掉工件,这是民用磁铁根本不会做的安全冗余。
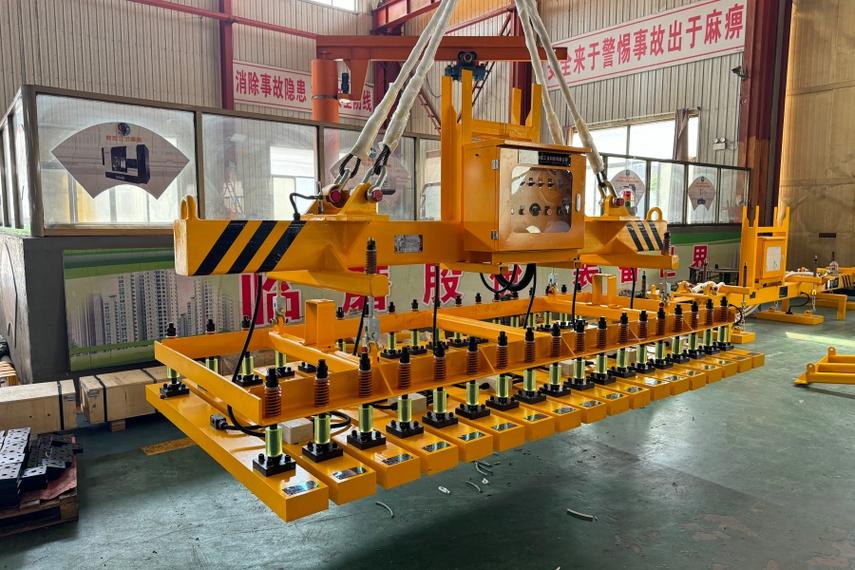
问:工业磁铁正常使用的话,吸力掉多少算合格?
答:通常正规厂家出厂的工业磁铁,都会在额定工作温度、额定吸附厚度的条件下做10年以上的磁衰减测试,合格产品的年衰减率不会超过0.3%,算下来10年总衰减也才3%左右。如果你家的磁铁用了一两年,吸力就掉了20%以上,别想着凑合用,要么是当初买的时候拿了民用级的低牌号货冒充工业级,要么是工作环境的温度、腐蚀程度超过了磁铁的耐受阈值,要么是长期被大力度的撞击震松了内部的磁畴结构,再凑合用迟早要出生产事故。
说真的,我见过太多人算成本的时候,只盯着买磁铁花了多少钱,从来不算每次因为磁铁掉件、吸不稳、失磁造成的停机损失。一条自动化线停一小时的成本,从几千到几万不等,你省那几百块的磁铁钱,真的经不住几次停机?
那些没人主动告诉你的选型细节
选工业磁铁没有那么多玄乎的理论,都是踩坑踩出来的实在经验。
要算对安全系数。别选标称吸力刚好等于你要吸附的零件重量的型号,正常自动化线吸小件的工位,✅ 安全系数要留到2.5倍——比如你要吸100克的零件,就选标称250克吸力的工业磁铁。不然零件表面沾了一点切削液、有一点毛刺、或者吸附面有一点点锈迹,实际吸力就会打折扣,走到半空中掉下来是常事。
如果是在有腐蚀性的环境,比如酸洗线旁边、或者有电解液飞溅的锂电工位,别选只做了普通镀锌层的工业磁铁,要选环氧喷涂层的全密封结构,不然腐蚀介质钻到磁铁内部,整个磁块会慢慢酥碎,掉的磁屑混进产品里,那就是批量质量事故。
❗ 上次碰到个做锂电极片切割的客户,一开始选了普通镀镍的磁铁吸金属屑,结果三个月磁铁锈得掉渣,锈屑混进极片里,整批货因为金属异物超标被退,损失了快20万。
还有个坑我见过不下五回:别把两个工业磁铁装太近,更别随便在磁铁旁边装其他强磁场的部件。有个做汽车线束的厂家,为了固定个磁环定位,把两个同极性的工业磁铁凑得太近,两个磁场互相抵消退磁,三个月换了八块磁铁,最后拿高斯计去测磁场才发现问题。
别省这个钱。
真的。
现在很多工厂做精益生产,眼睛都盯着伺服电机的精度、盯着视觉系统的识别率、盯着机器人的重复定位误差,偏偏忘了这个藏在工位最角落、看起来最不起眼的工业磁铁。
它不说话。
可它一旦出问题,全产线的人都得停下来等。