上周去重庆璧山的汽车零部件厂,车间张主任拉着我在恒温室站了半小时,气的烟都点反了。他们去年花210万上的全自动三坐标,测出来的曲轴主轴颈尺寸,跟车间老师傅拿外径千分尺卡出来的数,差了0.02mm。主机厂那边的进货检验直接给打回来了,整批120根曲轴扣在仓库,一天的滞港费都快够给工人发半个月工资。
我蹲在设备旁边摸了五分钟工作台,乐了。
空调出风口正对着三坐标的花岗岩基座吹。
为什么你测的工业测量数据,连车间老师傅都不信?
很多人对工业测量的认知,还停留在“买个贵设备,放恒温房,按个启动键就能出准数”。真不是。
温度对测量结果的影响,从来不是看墙上挂的那支温湿度计。 通常钢制零件的线膨胀系数是11.5μm/(m·℃),算下来1米长的轴,只要测头、工件、工作台三者之间的温度差1℃,尺寸测量结果就能差出11.5微米。这还没算花岗岩基座的温度变形——花岗岩的热膨胀系数虽然低,但架不住空调直吹,局部冷缩变形,精度直接飘走。
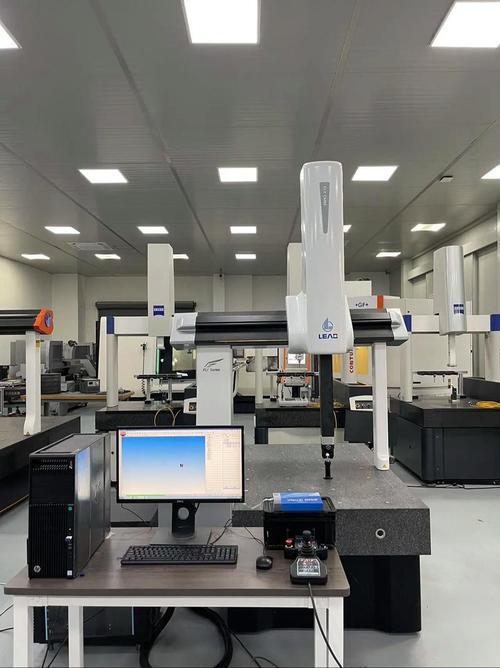
就像张主任的车间,墙上的温湿度计显示20.1℃,完全达标。但我把便携测温枪往测头上一贴,18.7℃;往曲轴工件上一贴,21.2℃——光这俩的温度差就2.5℃,算下来1米长的曲轴,光热膨胀带来的尺寸差就快30微米了。跟千分尺卡出来的数对不上,不是设备坏了,是测量的前提条件根本就不满足。
问:我们车间的恒温室常年保持20±0.5℃,为啥还是测不准?
答:别光看墙上的温湿度计。你得把温度探头分别贴在测头、被测工件、花岗岩工作台三个位置,连续稳定4小时再开始测量。很多厂的温湿度计挂在离设备五六米远的墙面上,空调风口对着设备直吹,实际设备本身的温度跟设定值差了快3度,测出来的数根本没有参考性。💡
别拿车间的“经验值”,绑架工业测量的精度要求
我干这行快16年,见过最离谱的矛盾,就是车间老师傅拿着一把用了十几年的千分尺,跟三坐标的测量结果较劲。
去年在宁波的齿轮厂,李师傅拿齿厚卡尺卡变速箱齿轮的齿侧间隙,跟三坐标测出来的齿形总偏差差了0.03mm,直接拍着测量室的桌子说设备坏了,要找厂家售后上门。结果我拿起他的卡尺一校,标准量块上沾了个比针尖还小的铁屑,零位直接飘了0.032mm。擦干净重新校零,测出来的数跟三坐标的结果差了不到2微米。
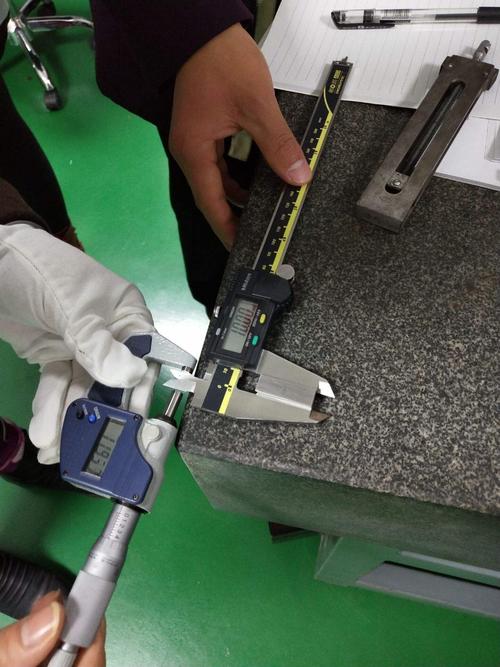
很多人觉得,自己摸了十几年零件,手摸都能摸出0.01mm的差,设备测的都是“虚数”。但工业测量的核心逻辑,从来不是跟人的经验对齐,是跟可以溯源到国家计量基准的标准件对齐。你手上的千分尺没按期校准,哪怕用了三十年,测出来的数也没有法律效力。
问:三坐标测出来的形位公差,跟图纸要求差了0.01mm,是不是必须整批报废?
答:先别慌。你得先确认测量程序建立的坐标系,是不是完全对齐图纸标注的A/B/C基准。很多刚入行的编程员图省事,随便找个平整的加工面当基准,根本没按图纸要求的定位销孔、端面建立坐标系,测出来的形位公差根本没有参考意义。之前遇到过一个做液压法兰的厂,测端面跳动的时候把基准面选在了非加工的毛坯面上,连续三批货都报超差,最后重新按图纸建坐标系,实际偏差才0.003mm,完全在公差范围内。❗
很多人忽略的测量细节,才是真正的精度杀手
说实话,现在大部分工厂的工业测量设备,硬件精度都能满足要求。最后测不准,基本都是栽在没人在意的小细节上。
✅ 测针的磨损。很多厂的红宝石测针用了两三年都没换,球头被反复撞击磨出个小平面,测孔径的时候触发点偏移,结果能差出好几微米。通常单根测针的有效触发寿命大约是50万次,到了周期就得用标准球校准,别等磨出坑了才想起来换。
✅ 装夹的变形。测薄壁铝合金壳体的时候,操作工怕工件掉下来,把台钳的夹力拧到最大,结果工件被夹得向内变形,测完松开又弹回原来的形状,测出来的平面度、孔径全是错的。上次在苏州的新能源零部件厂,测电池壳的平面度,一开始夹力30N,测出来超差0.05mm,把夹力降到5N,重新装夹测,实际偏差才0.008mm,完全符合要求。
✅ 测量速度的惯性。很多操作工图快,把三坐标的测头移动速度拉到设备允许的最大值,测头触发的时候因为惯性,实际接触点比理论点偏移了几十微米,测出来的尺寸能差出0.01mm以上。我在现场做过对比,同样的25mm孔径环规,慢速测量的结果是25.002mm,最快速度测出来的是24.991mm,差了11微米。
张主任上周给我发微信,说现在他们把恒温室的空调风口全改了方向,离设备至少3米远,温湿度探头直接贴在设备旁边,工件进测量室先放2小时等温,每换一次班就用标准球校准测针。这个月的进货检验通过率涨了12%,再也没因为测量误差跟主机厂来回扯皮。
其实工业测量从来不是什么高大上的玄学。你把该做的细节做到位,设备自然不会给你出幺蛾子。