三坐标测量:车间里能揪出0.001毫米误差的‘触觉判官’
2026-10-20 23:26:40 作者:网编
分类:文章
刚跨进机加工车间的门,切削液混着金属冷味的风先扑脸。顺着最靠里的恒温房间走,那台罩着透明亚克力板、连开机都要轻手轻脚的铁家伙,就是很多人听着陌生、实则攥着全车间质量底线的三坐标测量机。
罩子底下的家伙,全靠”指尖”吃饭
别信那些花里胡哨的宣传册写的原理。说穿了,它就是个装了三维导轨的超大游标卡尺。只不过这个卡尺的”爪”,是个直径不到一毫米的红宝石测头。
红宝石硬,磨不花。碰在工件表面的时候,哪怕只压下去0.001毫米,连着测头的传感器立刻就能捕捉到信号。
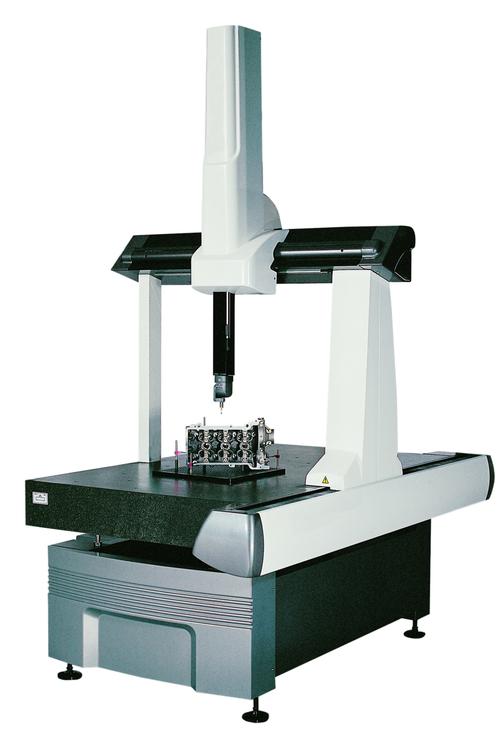 三坐标测量机红宝石测头接触航空铝合金叶片
三个方向的导轨上,嵌着比头发丝还细的光栅尺。每移动一微米,光栅尺上的刻线就扫过一次,数就记下来。整个平台的基座是整块花岗岩。
不是那种切个面就用的毛石。是花岗岩恒温基座,内应力放了好几年,膨胀系数比普通钢材低十倍。常年裹在20±0.5℃的恒温罩里,连温度波动超过0.2℃,机器都会自动锁死,不让你测——怕你测出来的数根本作不了数。
上次我徒弟第一次独立操作,嫌罩子挡光,没按规程关上门就伸手去调工件位置,胳膊肘扫歪了测头。那一下整个车间的人都转头看。换个同规格的红宝石测头,快两千块。他半个月的绩效,就跟着那一下碰撞打了水漂。
最容易闹脾气的,从来不是机器本身
很多厂买三坐标的时候,挑最贵的型号,配最好的测头。拉回车间往角落一放,连个独立的恒温间都舍不得隔。
那测出来的数,能准才怪。
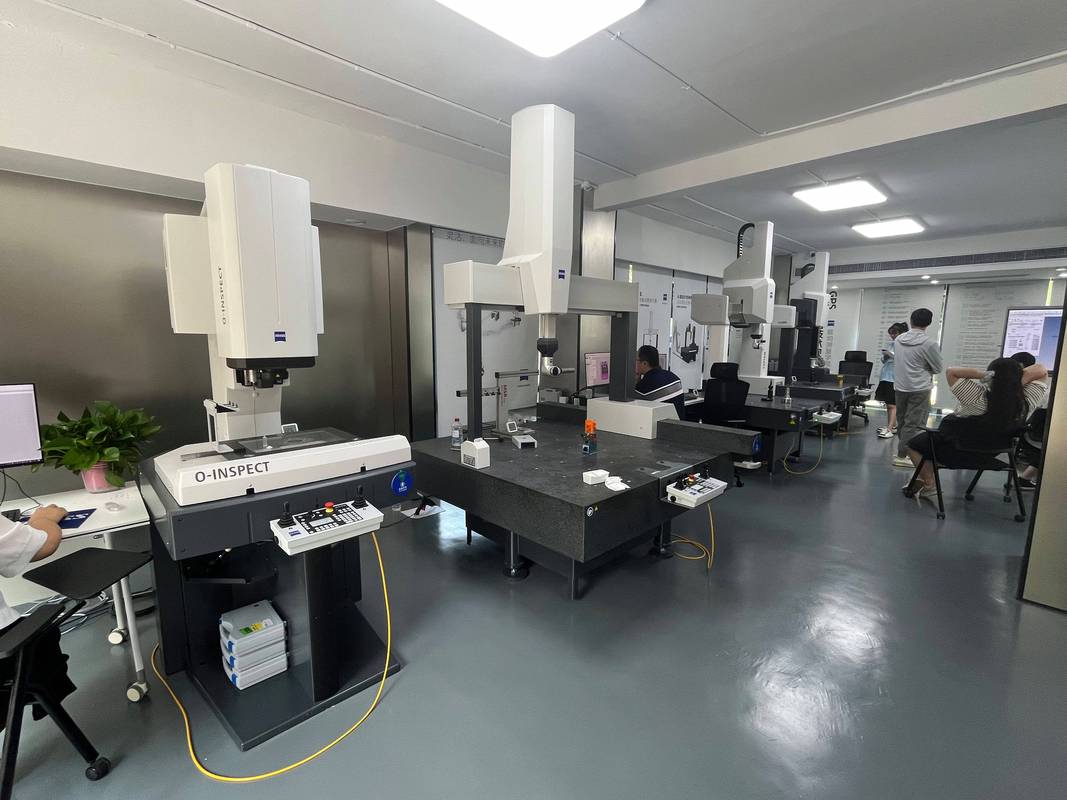 三坐标测量机恒温车间环境实拍
热胀冷缩带来的测量误差,比你想象的要夸张得多。钢铁的膨胀系数大约是每米每度11.5微米。一个半米长的汽车变速箱壳体,从机加工线拿下来的时候带着30℃的余温,直接放到20℃的测量台上,光这10度的温差,就能让长度方向的尺寸飘出去快60微米。
比你要求的公差,超了十倍都不止。
之前碰到个做汽车零部件的厂,连续三天测出来的安装孔位偏了0.003毫米。工艺班组查了三天,换了三把铣刀,调了五遍机床参数,最后发现是测量台旁边的空调通风口直吹。早上刚开机的时候室温低,测出来的孔位偏左;下午车间温度升上来,吹在基座上的风变温,测出来的孔位直接偏右。
找了半天的”机床故障”,最后挪了个通风口的挡板,问题全消。
还有人操作的时候,拿抹布擦测量台,擦完不等表面凉下来就放工件。台面上留着的那点手温,足够让测出来的数飘出去好几个微米。
对吧?这东西比娇生惯养的徒弟还难伺候。你给它的环境不达标,它给你的数,还不如你拿游标卡尺卡的靠谱。
它卡的不是零件,是产品能不能放心出厂
 它卡的不是零件,是产品能不能放心出厂
很多人觉得,三坐标测量是离普通人很远的高端技术。其实不然。
你坐的民航飞机,发动机叶片的型面精度,要靠它测。叶片和机匣的间隙,差个几丝,要么转起来磨叶片,要么漏气掉效率。差的那点量,就是它一点一点在型面上扫出来的。
你开的车,安全气囊的壳体安装孔,位置差1毫米,气囊弹出来的时候可能就顶到仪表台,没法正对驾乘人员。这个孔位的精度,也是它卡出来的。
甚至你天天攥在手里的手机,金属中框的摄像头孔位,要是偏了0.1毫米,摄像头装上去就会歪,刮花镜片。那些摸上去顺滑不割手的边框,背后都有它扫过的痕迹。
哦对,忘了说,现在很多人追求的”高精度”,其实没有那么玄乎。不是说精度越高越好,是你要测的公差是多少,就配什么等级的机器。你拿测航空发动机的机子去测普通的五金件,那是拿宰牛刀切豆腐,纯浪费钱。
上次跟车间的老班长蹲在测量台旁边抽烟,他指着那台盖着罩子的机器说,这东西没什么神奇的。就是你对它认真,它就给你准数。你糊弄它,出厂的零件糊弄的就是路上的人。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
三坐标测量:车间里能揪出0.001毫米误差的‘触觉判官’
文章链接:https://www.zystgy.cn/a/62368