上周蹲在数控车床旁边改夹具,刚毕业的设计岗小孩抱着笔记本跑过来,脸涨得通红。他在SolidWorks里建的支架模型,车间打出来的实物孔位差了2毫米,跟之前定的加工基准完全对不上。
周围几个加工师傅凑过来瞅了一眼模型,摇着头笑。我太懂这种场景了。刚工作那几年,因为对软件的理解偏了,我在车间补过的废零件,能堆满半个铁屑盘。
它从来不是个“高级画图板”
很多人对SolidWorks的第一印象,就是个比CAD好用的画图软件——把脑子里的零件形状画成线框图,导出PDF给车间加工,就算完事。真不是。
从草图约束到特征树的每一步,本质上是在给零件搭一套“可修改的数字骨架”。你画草图时打没打全约束,拉伸时选的基准面对不对,后期改参数的时候模型会不会散架,全看这个骨架搭得牢不牢。
刚才那个小孩的问题,说穿了就是骨架搭歪了。他画支架草图的时候,没给安装面设固定约束,后期改安装孔位置的时候,整个支架的基准面跟着歪了2毫米。车间按模型走刀,打出来的孔能对得上才怪。
说真的,这种错我刚入职的时候犯过——当年给一条小型输送线做侧板,因为草图没设完全约束,最后整批20块侧板的安装孔全偏了,拉去铣床补孔花了我整整一下午。车间的张师傅到现在见我,还拿这事开玩笑。
车间里的“它”,跟你电脑里的不是一个东西
还有个最容易踩的坑:很多人觉得,我在软件里画的完美零件,车间就能原封不动做出来。
太天真了。
软件里默认的“零壁厚、零公差、完美平面”,在真实加工场景里是根本不存在的。你在SolidWorks里画一块10mm厚的铝板,默认是上下表面绝对平行,没有任何毛刺,公差为零。但实际铣出来的板,平面度可能有0.05毫米,壁厚可能差0.1毫米,要是直接按零公差的模型导出去,零件装的时候铁定卡不上。
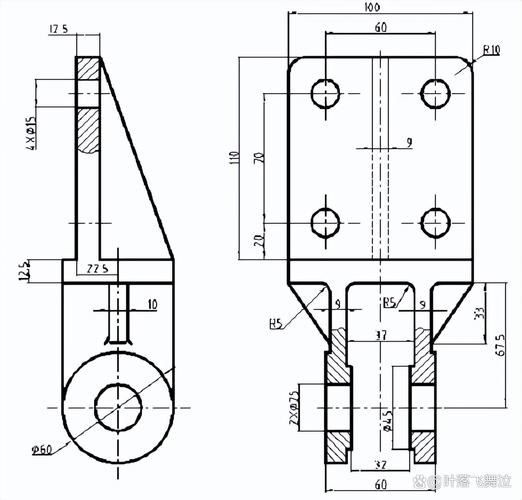
之前做的小型传送带支架就是这个问题。模型里设的安装间隙是0,结果实际零件装上去的时候,因为铝型材本身的翘曲,整个支架晃得跟筛子似的。最后拆下来在铣床上把安装面铣掉0.2毫米,才稳住。
很多人吐槽SolidWorks导出的工程图车间不认,真不是软件的问题。是你根本没把加工时的公差要求标对——软件里的形位公差标注功能不是给你凑数用的,是要对应你选的加工工艺的。你要是线切割出来的零件,公差能到0.01毫米;你要是普通铣床铣的,硬标0.02的公差,那不是为难车间师傅吗?
我现在导工程图之前,一定会先拉着当班的加工师傅看一眼:哪个面要铣,哪个孔要铰,对应的公差设多少。比你自己在办公室对着手册瞎标,靠谱一百倍。
那些没人会写在教程里的使用习惯
用了快十年SolidWorks,我见过太多人对着官方教程学了一堆操作,到了现场还是要踩坑。反而一些没人会写在书本上的小习惯,能帮你省掉80%的麻烦。
头一条就是,别上来就把所有零件都堆在一个装配体里。我现在做个小产线的模型,超过5个零件就拆成子装配体,不然软件卡到你点个命令要等半分钟。上次接了个客户的旧模型,里面塞了快两千个零件,特征树拉都拉不动,打开等了十分钟,笔记本风扇转得像要飞起来,差点给我烧了。
还有,建模的时候一定要把每个特征的名字改得像人话。别什么“凸台-拉伸1”“切除-拉伸2”,过了三个月你自己都不知道哪个特征是干啥的,更别说你要改的时候,同事接你的项目,翻半天特征树,跟拆盲盒似的。我之前有个同事,建模的时候特征名全是默认的,上次他离职了,客户要改个支架的安装孔位置,我们对着模型找了俩小时,才找到那个孔对应的切除特征。
太坑了。
另外,如果你做的零件是要批量加工的,一定要在模型里把加工基准面,设成跟实际装夹的基准面完全一致。别你建模的时候把零件摆在半空中,基准面设在零件中心,加工的时候师傅得自己找基准,找错了整批零件全废。
常有人问我,现在那么多三维设计软件,为什么我们车间还在用SolidWorks?其实哪有什么绝对的优劣。说白了,这个软件最实在的地方,就是它的逻辑跟一线做零件的人的思路是对得上的——你从毛坯开始,先拉个块,然后切槽,打孔,倒角,跟你在铣床上加工零件的步骤一模一样,没有那些绕来绕去的复杂操作,刚毕业的小孩练俩月就能上手。
不过话说回来,再好的软件,你要是总想着靠它一键生成完美的零件,那迟早要在车间里栽跟头。我到现在改模型的时候,手旁边还放着当年补孔磨出来的那个废侧板,就提醒自己——屏幕里的模型再漂亮,最后都是要落在铁屑和切削液里的。