车间电脑上的AutoCAD:你以为是画图,其实是给铁料定生死
2026-10-20 16:34:45 作者:网编
分类:文章
上周去苏州相城的一家小机加工厂。
推开门就听见数控铣的冷却液呲呲响。
角落那台用了快八年的旧戴尔显示器亮着,屏幕上不是啥动辄几个G装配体的高端三维软件,就是AutoCAD,黑底白线条,鼠标点一下,标注的公差±0.02mm跳出来。旁边的铣工张哥叼着半根烟,眯着眼对着屏幕,手里的游标卡尺还夹着刚切下来的45号钢卡盘。
你以为的画图,其实是车间的“第一刀”前置
很多外人对AutoCAD的印象,停留在大学机房里,机械专业学生对着教材练快捷键,画个减速器外壳交作业的阶段。
根本不是那么回事。
在车间的语境里,AutoCAD不是什么“设计工具”,是所有加工动作的起点。你在屏幕上拉的每一根轮廓线,标上去的每一个孔位中心,定的每一个倒角尺寸,最后都会变成数控铣的走刀路径,变成线切割的钼丝轨迹,变成钳工手里锉刀的落点。没有这张图,再厉害的师傅也不敢随便往一块几十块钱的毛坯铁料上下刀——切错了,半天空就白搭,材料钱、工时钱全赔进去。
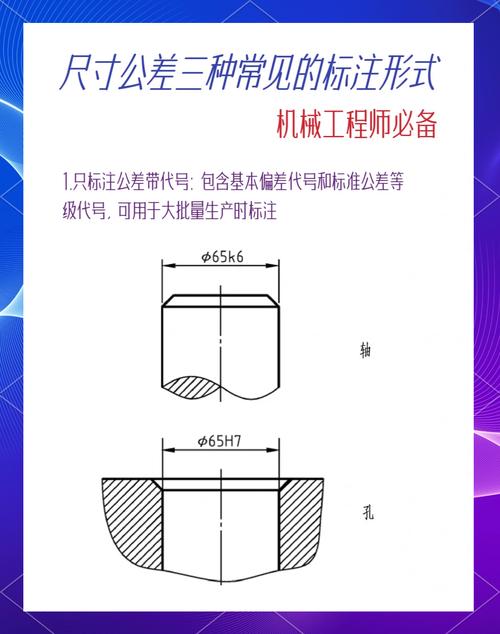 机加工车间AutoCAD标注公差截图
之前碰到个刚毕业的小孩,用三维软件拉了个法兰盘,导出AutoCAD图的时候把中心线所在的层给关了。线切割师傅拿到图,拿着手电在屏幕前找了十分钟孔位中心,差点把毛坯切废。你说这事儿赖软件?根本不是。
AutoCAD最让人踏实的地方,就是它不跟你玩虚的。没有多余的装饰,没有花里胡哨的渲染,没有跳来跳去的弹窗,你画的每一根线都是硬邦邦的尺寸,对着就能上机床。
那些没人跟你说的“反人性”操作
很多人说AutoCAD简单。
是简单。记几个快捷键,L画直线,C画圆,D标尺寸,半小时就能上手。
但真要拿到车间能用,全是踩过坑攒出来的规矩。
比如新手画图,总喜欢把所有线条都堆在0层,颜色乱换,打印出来的时候浅的浅深的深。车间里机床旁边光线晃得厉害,站着看图纸,浅的线条根本找不到。老工人怎么弄?中心线单独一层,红色,点划线;轮廓线单独一层,白色,粗线;公差标注单独一层,蓝色,细实线。就这么个死规矩,没谁专门开课教,都是切废了好几块料,被师傅骂过几次才记住的。
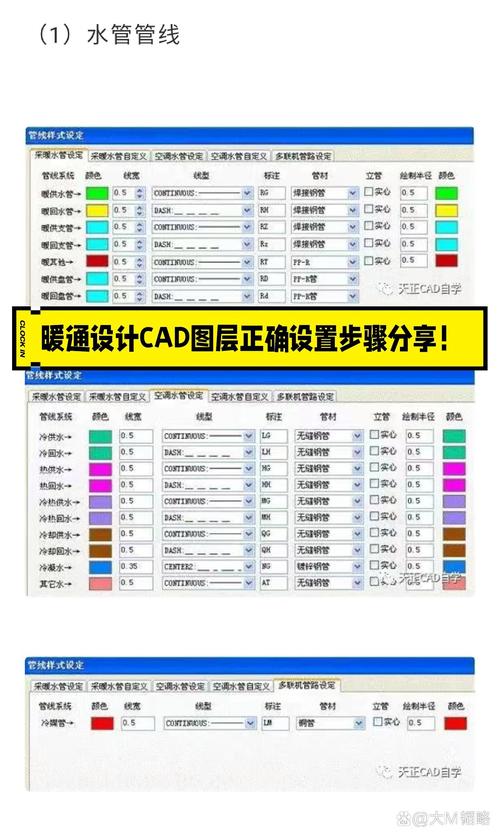 AutoCAD机械图层规范设置界面截图
我之前有次帮车间改个小型夹具的图,图里的R3圆角忘了标。铣工师傅按图上的轮廓线,按R2.5给切了。装工件的时候卡不住,折腾了两个小时,拆下来重新焊了再磨,半天地就没了。现在想起来还懊恼。
说穿了,AutoCAD的难从来不在操作上。难在你画每一根线的时候,脑子里得装着机床的实际脾气——你标个±0.01mm的公差,车间那台老数控铣的重复定位精度才±0.015mm,这不是故意为难人吗?对吧。
它从来不是“落后”的代名词
 它从来不是“落后”的代名词
总有行业外的人说,现在都三维建模了,数字孪生都用上了,AutoCAD老掉牙了,早该淘汰了。
扯淡。
就拿长三角遍地的小机加工厂来说,接的活大多是单件小批量,改个夹具,修个模具镶件,换个设备上的挡块,根本没必要花半小时建三维模型,对着装配关系调半天。打开AutoCAD,拉两根线,标上尺寸,五分钟就能把图存到U盘里,直接插到机床的控制系统上开干。那种大的汽车主机厂,做整车覆盖件模具的,最后传到车间的加工图,导出来还是AutoCAD的二维线框——干了三十年的老钳工,对着三维图转视角都晕,就对着平的二维线,摸一下工件,就知道该锉哪块料。
去年去宁波的一家五金厂,老板花了几十万上了全套三维设计系统,结果车间的老工人根本不怎么用。还是把三维模型导成AutoCAD的线,打印成A3的图纸,用磁铁贴在机床旁边,边切边核对。你说这是守旧?
真不是。是AutoCAD的形态,刚好和车间里的工作场景适配——没有复杂的操作逻辑,没有强制的云端同步,打开就是画布,线条对着铁料,严丝合缝。
上次从相城那家加工厂走的时候,张哥已经把卡盘的尺寸核对完了,按了下打印键。旁边的老针式打印机呲啦呲啦吐出来一张图纸,纸边因为进纸不顺还卷了个角。他把图纸往机床旁边的磁吸板上一贴,拿起游标卡尺卡了下刚切下来的工件,尺寸刚好落在公差范围里。
窗外的天阴沉沉的,车间里的机油味混着冷却液的味道飘过来。那台旧显示器上的AutoCAD界面还亮着,没有什么炫酷的新功能,就安安静静地待在那,陪着这些人,把一堆硬邦邦的毛坯铁料,切成能装在设备上、能用好几年的零件。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间电脑上的AutoCAD:你以为是画图,其实是给铁料定生死
文章链接:https://www.zystgy.cn/a/62350