2026-09-15 05:03:48 作者:网编
分类:文章
干压铸这行,绕不开的心病就是压铸模具的寿命。
花几十万开一副新模,不到十万模就出问题,修修补补撑不了多久,直接废掉的话,钱打水漂,还耽误生产交期。
我见过太多工厂栽在这上面,不是钱没花对,就是核心细节没摸透。
压模失效的头号杀手:热疲劳开裂
压铸生产是什么过程?熔融的铝合金六七百度直接打进模腔,打完开模又接触室温,瞬间降个几百度。
每打一次,模具表面就被拉拽一次。热胀冷缩反复循环,应力积累到顶,表面就长出密密麻麻的龟裂纹。
再往下发展,就是直接裂开,漏铝,废件。
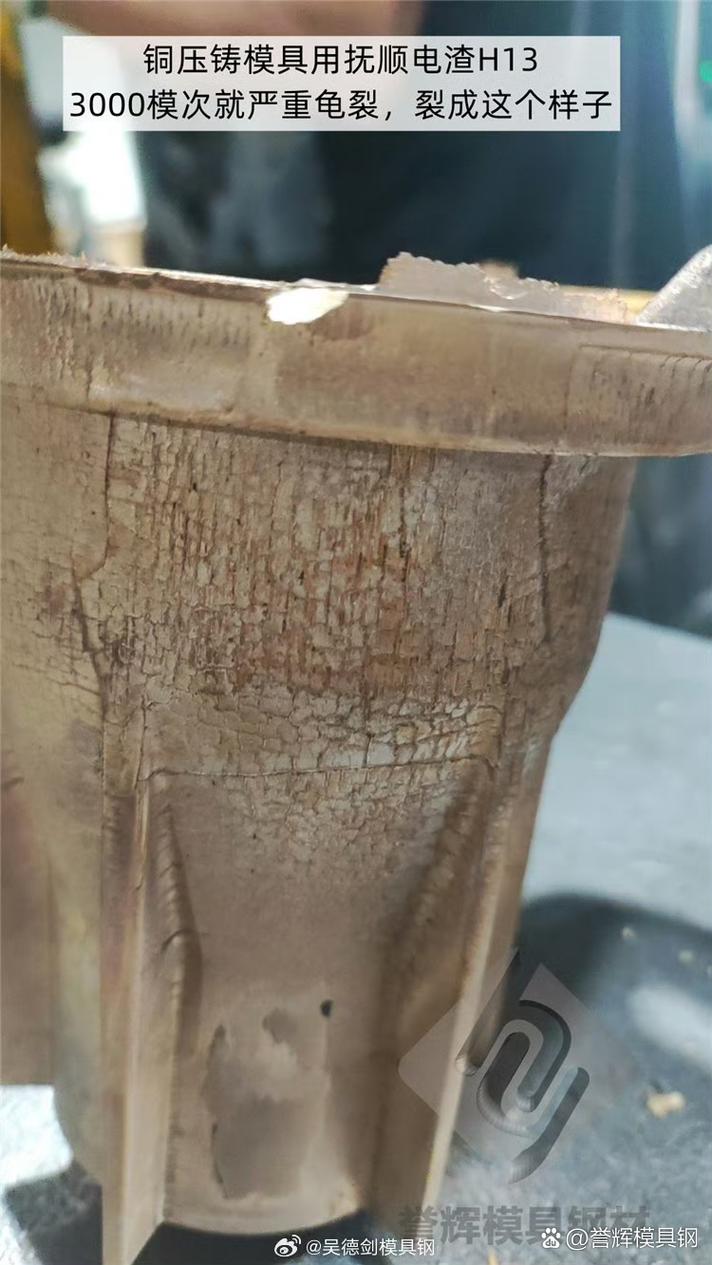 压铸模具热疲劳龟裂纹实物图
很多人第一反应就是材料不行,换最贵的进口H13就好了?真不是。
我碰过一个老板,换了三副进口料的模,还是不到八万模就裂,找到我一看,热处理都没做对。
问:为什么买了进口H13材质的压铸模具还是会提前开裂?
答:两个坑,十有八九中一个。第一,你拿到的料根本就不是真进口H13,国内小钢厂造假太容易,光谱都能调,拿普通热作钢磨一下成分就敢卖进口价;第二,就算料是真的,热处理偷工序了。合格的压铸模具必须做三次回火消除应力,很多加工厂为了省两天时间省几千块电费,两次回火就出模,内应力根本没清干净,不开裂才怪。
被低估的核心:冷却水路设计
说实话,90%的新模具设计,顺序都是先定分型、做抽芯、算锁模力,最后才想起挖冷却水路,随便钻两个直孔就完事。
这完全搞反了顺序。
冷却不做好,模腔温度降不下来,不仅铸件容易出气孔缩凹,模具本身长期处于高温状态,热疲劳来得比谁都快。
我前年接触过一家做新能源电机壳的工厂,原来的老模具水路就是两根直通,平均寿命七万五千模,改了随形水路之后,直接干到二十二万模,铸件良品率还涨了三个点,单模成本直接砍了一半。
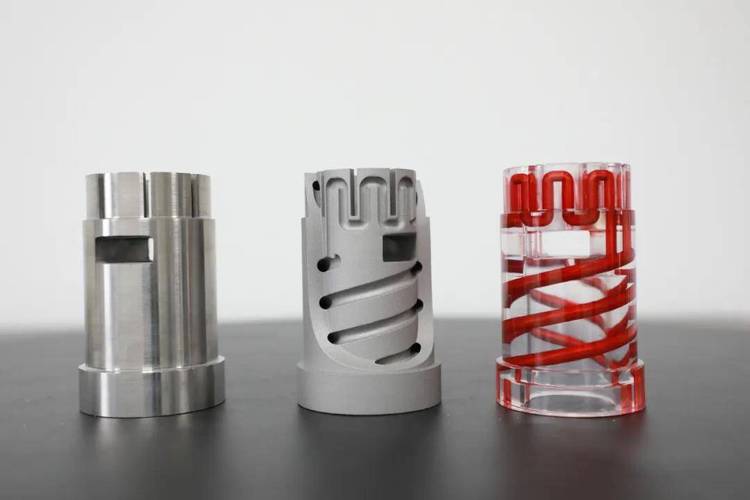 压铸模具随形冷却水路加工实物图
问:小批量生产的小型压铸模具做随形水路成本太高,有没有低成本替代方案?
答:当然有,没必要整副模芯做3D打印随形,只需要在模腔的热节区,也就是温度最高容易出问题的位置,镶一块带简易随形水路的铍铜块就够了。铍铜本身导热性是模具钢的三倍多,这么改下来成本只有全3D打印的三分之一,冷却效果比直孔好出一倍还多,很多小厂都这么改,试过都说香。
水路还有个细节,很多设计都错。水路中心到模腔表面的距离,得是水路直径的1.5到2倍,这个数是我跑了几十家厂试出来的,远了冷不下来,近了容易造成应力集中,反而给开裂留口子。错不了。
日常保养的隐形细节,大部分工厂都做错
 日常保养的隐形细节,大部分工厂都做错
说起压铸模具保养,很多人就是下机的时候喷个防锈油,铲一下飞边,完活。
这哪叫保养,这叫应付检查。
💡 几个真有用的细节,记下来:
第一,每次下机,一定要清干净模腔拐角、筋位死角的残留铝渣,哪怕一点点粘在模面上,下次生产打个几千模,就是一个应力集中点,慢慢就撑出裂纹。
第二,开机预热一定要做足,别赶订单抢时间,开机烧十分钟就开打。冷模直接打高温铝液,模芯内外温差能飙到四百度,第一模就给你埋下开裂的种子,亏大发了。
第三,每打五千到一万模,做一次应力释放。就是把模具拆下来,加热到三百二十度左右保温四个小时,把积累的循环应力消掉。
❗ 如果模具已经长出细小的龟裂纹,一定要及时补焊抛光,别等裂穿了再修,那时候基本就直接报废了。
我见过东莞有家汽配厂,一直坚持这个操作,他们的压铸模具平均寿命比同行业高出整整一倍,单副模具摊到每个铸件的成本,比同行低了快三成,这就是细节赚出来的钱。
说实话,现在压铸行业都在卷价格,很多客户找开模厂,上来就问最便宜多少钱,开模厂为了接活,只能偷工序,降材料标准,结果用不了多久模具就废,算下来总成本比一开始做一副好模高出去好多,何必呢。
不过话说回来,也不是说非要砸最贵的钱才对,你要是做打样或者几千模的小批量,犯不着花大价钱买进口料,国产合格的H13完全够用,把钱花在热处理和冷却水路设计上,比砸在材料溢价上有用太多。
很多人想不明白这个道理,总想着堆好材料就出好模具,其实压铸模具的好坏,从来不是比谁的材料贵,是比细节做得到位不到位。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:压铸模具寿命提不上?那是你没摸透这几个核心细节
文章链接:https://www.zystgy.cn/a/59383