
工业砂轮选型避坑:老磨工私藏的干货没几个人说透
磨床开机一分钟,砂轮选错赔一天。 我见过太多工厂,买了大牌子工业砂轮,磨出来的工件公差就是不对,烧糊、崩边天天有,浪费的磨料和工时比省下来的采购钱多十倍都不止。 真坑人。 别光看标号,工业砂轮的结合剂才是命根子 很多人买工业砂轮,第一看磨料...
 网编
磨床开机一分钟,砂轮选错赔一天。 我见过太多工厂,买了大牌子工业砂轮,磨出来的工件公差就是不对,烧糊、崩边天天有,浪费的磨料和工时比省下来的采购钱多十倍都不止。 真坑人。 别光看标号,工业砂轮的结合剂才是命根子 很多人买工业砂轮,第一看磨料...
网编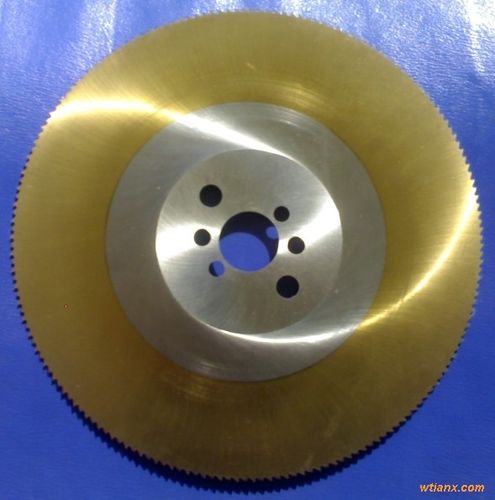
做机加工的,谁没踩过锯片的坑?上周刚接了一个做机加工的朋友的电话,说二十多根304不锈钢棒料,切了不到三分之一,新换的一整箱锯片全崩齿了,误了工期不说,还赔了客户小十万的违约金。 真的疼。 很多人觉得锯片不就是个消耗品?能用就行,能省一块是...
网编
干机加工的,谁没废过几根丝锥? 我前阵子帮珠三角一个汽配厂调工艺,线长拉着我吐槽了快半小时,说进了一批大几百一盒的进口丝锥,干45号钢盲孔,不到一百件就崩了一半,以前一百多一盒的国产丝锥还能撑两百多件,这不纯纯坑人吗? 为什么你换了贵价丝锥...
网编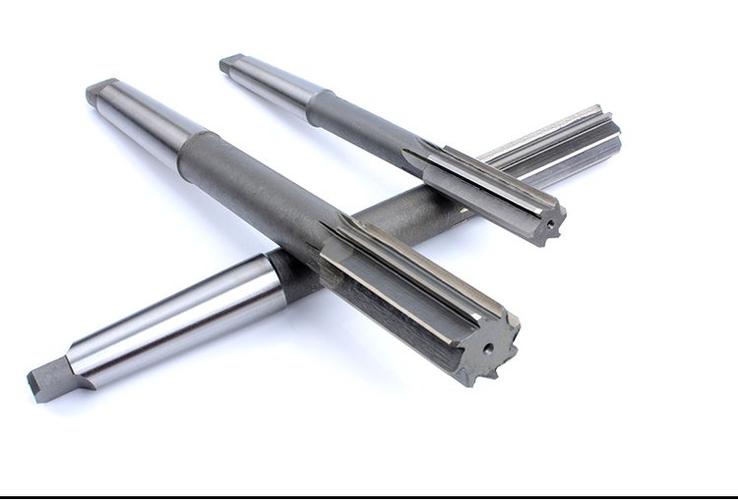
干了二十年机加工。见过太多栽在最后一步的活儿。孔差两丝,整根料废了,几万块打水漂。说穿了,大多是铰刀用不对。 别看这玩意儿结构简单,就是一根杆带几个齿,真要拿捏住它出精度,没几年功夫真不行。 别拿铰刀当钻头用,这是最常见的找死操作 很多新手...
网编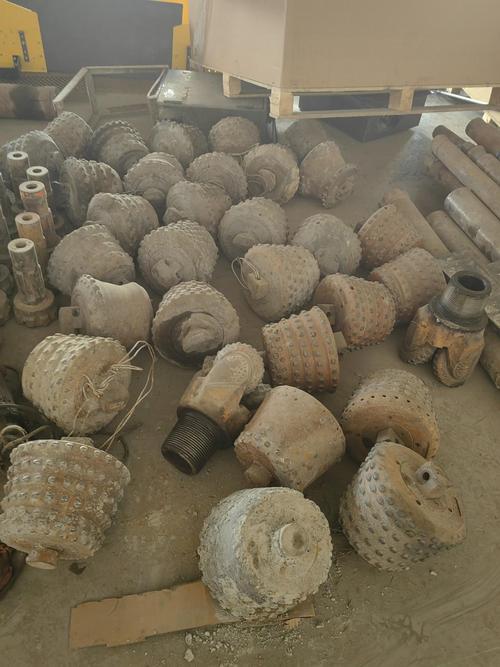
干机械加工这行,没人没跟钻头死磕过。 很多工厂从上到下,都没把钻头当核心刀具看——不就是个打孔的吗?能转就能用,挑便宜的买就行。 干了二十多年机加工,我见过太多厂子,一年光钻头、废件、停机的隐形损失,加起来几十万就没了。真的冤枉。 为什么说...
网编
上周去合作工厂帮年轻徒弟收拾烂摊子,看着半箱子崩刃报废的车刀,只能叹气。入行快三十年,见过八成的加工废活,都不是机床的锅,是车刀选错、用错了。 为什么你的车刀总崩刃?大多是材质踩了坑 很多新手采购或者刚开机床的小孩,选车刀只看价格,要么就是...
网编
很多刚摸数控床子的年轻人,一开口就问,买什么样的铣刀好用?是不是越贵越好?我每次都摇头。你拿买白菜的钱买牛肉,最后当然觉得不好用。 别迷信进口大牌,适合工况才是好刀 上个月跑客户,见一个老板刚进了一批德国进口铣刀,干45钢开粗,不到俩小时崩...
网编
很多工厂老板算账,总盯着机床折旧、厂房租金、工人工资,一分一厘抠得紧。唯独在工业刀具上,稀里糊涂亏了大钱都不知道。 别不信。我之前接触过一个做工程机械结构件的加工厂,厂长天天说要降本,把采购部门骂得抬不起头,买刀具专挑最便宜的杂牌拿。结果呢...
网编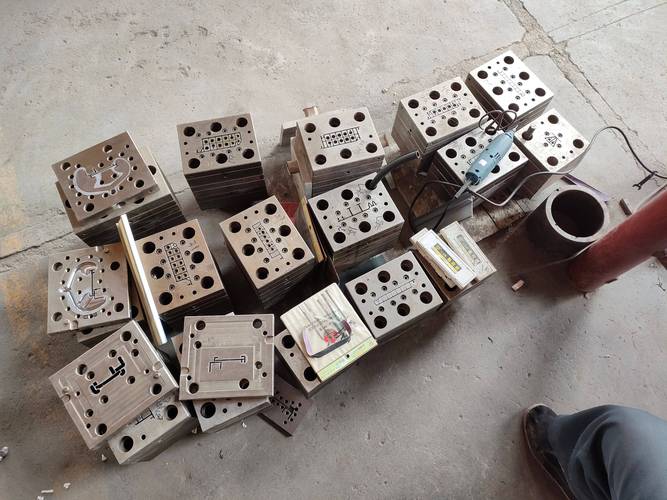
干了快二十年挤出模,见过太多好模具死在不会保养上。 前阵子去珠三角一个做PVC管材的厂,一套进口的挤出模具,开了不到三百吨料,模口就堆料结焦,出的管波纹歪得离谱,老板心疼得直拍大腿。 问题出在哪?不是模具钢材不好,也不是设计不对,就是日常保...
网编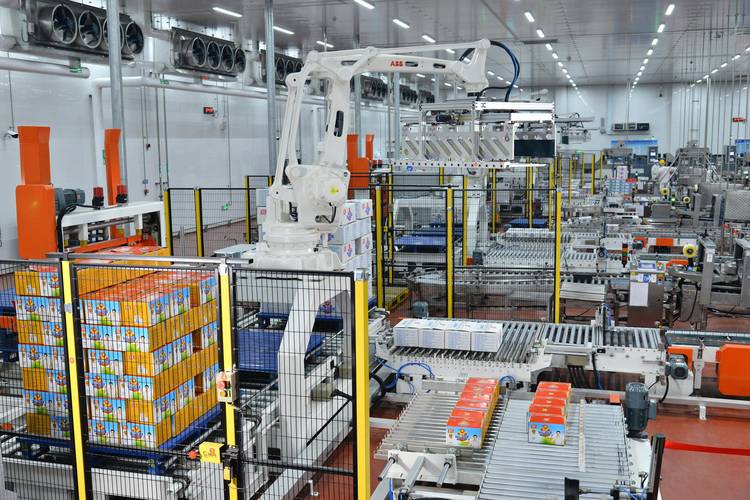
干机械制造这行快二十年,见过太多工厂砸大价钱换了前端的自动化生产线,到了最后出货这一步,还堆着七八个老工人扛着袋子箱子往托盘上码。累死累活不说,错发漏发是常事,旺季招不到人,眼睁睁看着订单不敢接。赚的那点利润,全给人工费填了坑。 其实只要把...
网编