上个月去佛山一家汽配厂看新上的生产线,刚进门就愣了。以前换个新的半轴加工活,三个老师傅围着数控车调大半天,刀补对不对,进刀量合不合适,得试切三四件才能稳住公差。那天我去,新活输进去,操作工出去接了杯水回来,机器已经把参数调完,切出来第一件,公差刚好卡在线内。
操作工叼着烟笑,说这都是机器学习的功劳,以前我学调刀要三年,现在学操作这个系统,三天就够了。
老师傅磨了十年的手感,机器学习能学走?
很多人一听机器学习就觉得是天上飘的高科技,跟工厂里满身油污的机床不搭边。其实不是这么回事。
你琢磨琢磨,老师傅调刀的手感是什么?不就是干了十年,切过几万件零件,见过各种材料各种室温下的变形,摸出来的规律嘛。今天铝棒硬度高了三个点,进刀就得降五个丝,天太热机床床身伸了半个丝,刀补就得往回找,这些东西,老师傅说不清楚,写不成公式,只能揣在自己脑子里。
机器学习干的就是这个事——把老师傅脑子里说不清楚的规律,给挖出来,写到程序里。
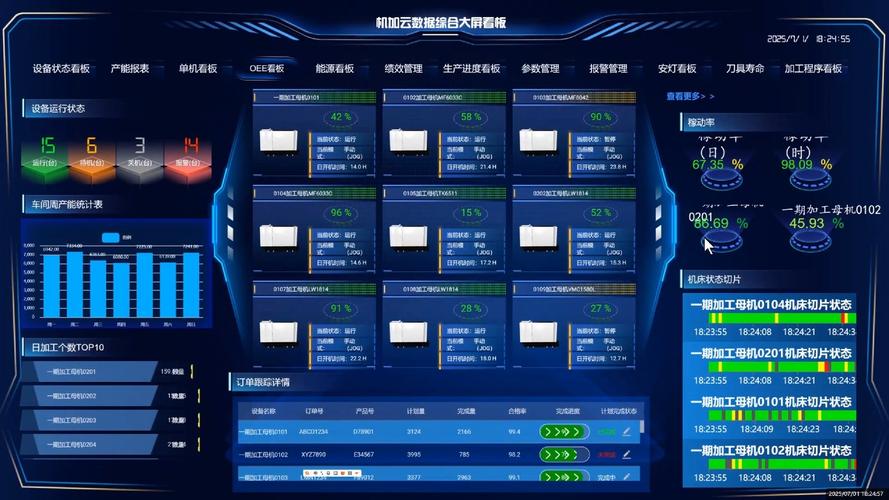
说白了,它不是自己凭空想出来的办法,就是把过去十年里,这个车间所有机床切过的所有零件,所有参数,所有合格不合格的结果,全堆给它,让它自己算。算得多了,它就能找出来,什么材料对应什么参数,什么温度下要改多少刀补,比新来的学徒准得多,甚至比干了三五年的师傅都准。
没错吧?
它不是神仙,就是在数据堆里找规律
说实话,我见过不少吹机器学习的,说什么能解决所有工艺问题,那都是扯。
之前接触过一家做发动机缸盖的铸造厂,原来一直头疼气孔问题,一批货十个里头能有一个出气孔,找了五六年都没找到根因,老师傅换了好几个,改了十几遍工艺,就是不见好。后来上了机器学习,把半年里每炉铁水的温度、成分、浇铸速度、砂芯湿度、甚至当天的湿度气压,全部导进去,不到一天就出结果:原来砂芯存放的湿度只要超过5%,气孔率直接翻三倍,之前大家都盯着铁水,没人想到砂芯仓库的除湿机坏了半个月,湿度悄悄涨了。
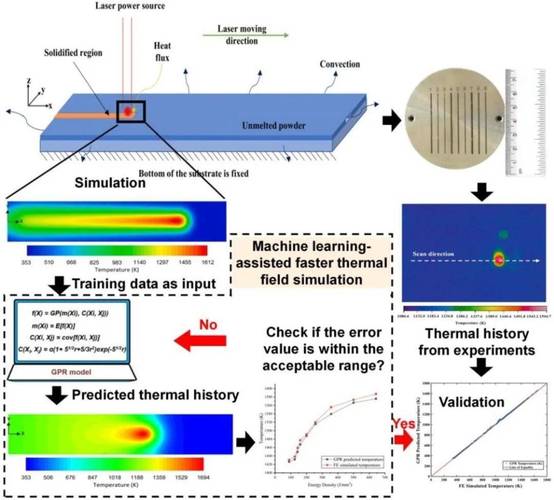
这个活,人干不了。你想啊,十几个变量,排列组合下来几十万种情况,人算到退休都算不完。机器学习几小时就搞定。这就是它最有用的地方:帮人找那种藏在一大堆数据里的、谁都没发现的规律。
它不是算命,就是个会算大账的帮工。
最大的坑从来不是算法,是车间里的脏数据
不过话说回来,我见过不下五家工厂,花了大价钱上机器学习,结果根本不好使,有的甚至还不如老师傅手工调。难在哪?不是算法不对,是数据太脏了。
你想啊,车间里的传感器,哪天被铁屑蹭一下,数据就偏了,记录参数的师傅今天偷懒,少写了一个数,换班的时候写错了批号,你把这种乱七八糟的数据喂给机器学习,它能找出什么好规律?那不就是错进错出嘛。
还有很多工厂,觉得上机器学习就是买套软件回来,扔进去一堆数据就等着出结果,根本不想想,自己基础工艺都没捋顺,核心的变量都没记录,那怎么可能好使?
对咱们普通工人来说,也不用怕它抢饭碗。我见过的用上机器学习的车间,原来干挑活、试切的工人,都转去干更有技术的活了。机器学习帮你把重复试错的脏活累活干了,你不用天天蹲在机床旁边试刀,就能去学更复杂的手艺,工资反而涨了。
上次那个佛山的老师傅跟我说,我干了三十年调刀,现在机器学习算出来的参数,我还是要改一改,有时候就改半个丝,切出来的活就是不一样。它是帮手,不是东家,手艺还是在咱们自己身上。