2026-10-01 04:48:56 作者:网编
分类:文章
上个月跑长三角三家做汽车外协的机加工小厂,老板坐下来聊天,开口全是一个痛:刀具损耗占加工成本快两成,原材料涨,订单价压,再不想办法砍成本,今年真的要白干。
很多人一提到工业优化,就觉得要砸几百万上智能设备,上系统,其实根本不是那么回事。大部分中小机加工厂,只要把眼前看得见的浪费捋顺,就能砍半刀耗,实打实省出几十万利润。
别一上来就换进口刀,先算清你的刀具消耗账
大部分厂的误区,就是刀耗高了第一反应是换更贵的进口刀具,结果换完一算,成本没降多少,损耗还是下不来。为啥?你连你的刀到底是怎么浪费的都不知道,换再好的刀也没用。
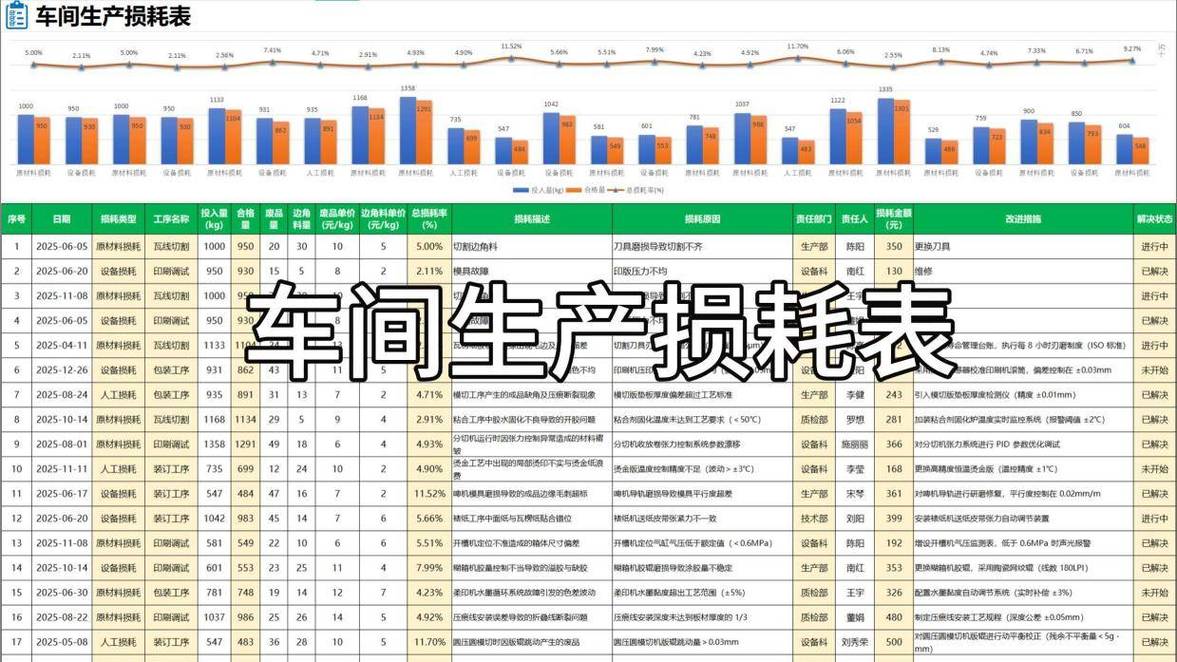 机加工车间刀具损耗统计台账表
我见过最离谱的一个厂,五十台不到的加工中心,同一台机床粗车45号钢,换刀时间全凭师傅手感。师傅今天活赶,就硬扛着不换,最后崩刀,刀废了工件也废了,小半天工时搭进去;师傅今天活松,觉得刀有点钝就换,刀还能再用三四个小时就直接进废料箱。一年下来,光浪费的刀具钱就快二十万,赶上两个工人一年工资了。
问:我们厂也想统计刀耗,怎么着手啊,要上很贵的MES系统吗?
答:真不用。很多小厂连ERP都没跑顺,上来就上MES纯属于花冤枉钱撑门面。你先给每台机床配个小本子,或者整个共享在线表格,让师傅每次换刀记四件事:换刀时间、加工工件材质、加工参数、换下的刀报废原因、累计使用时长。连续记两周,规律自己就出来了——是不是某台机床走刀参数常年不对?是不是某款材质加工固定耗某款刀比别家刀快?这些信息,人自己就能整理清楚,根本不需要智能系统帮你算。
问:整理完数据第一步先改啥?
答:先定强制换刀标准,废掉靠手感换刀的老规矩。把你统计出来的刀具平均寿命打个九折,定为强制换刀时间,比如统计下来某款刀加工某工件平均能用120分钟,你就定110分钟换刀。既不浪费剩余寿命,还能彻底避免崩刀出废品。就这一步,零成本,通常就能砍掉15%左右的刀耗,信不信你回去试了就知道。
几毛钱的小改动,出十几万的真效益
说实话,我做工业优化这么多年,最爽的从来不是那种砸几百万上新设备的大项目,就是这种花不了几千块,改完当月就见效益的小优化。
之前接触一个做传动轴的厂,加工外圆用乳化液冷却,喷嘴全是十年没动过的固定喷嘴,一直对着刀杆喷,根本没对准切削刃的出屑位置。切削温度降不下来,铁屑还一直刮刀面,刀磨得能不快吗?师傅都习惯了,坏了就换,没人想着改个喷嘴位置。
我们就让机修买了一批可调万向喷嘴,几十块钱一个,全车间换完才花三千多,把喷嘴位置调到正对着切削刃出屑点,就改了这么个地方,刀具寿命直接提了34%,废品率降了快一成。
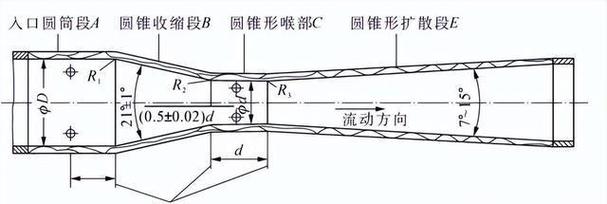 机加工可调喷嘴对准切削刃安装示意图
还有个更便宜的,很多厂装夹同一批次工件,对刀只对一次,可每批毛坯的公差都有浮动,进刀量不对,要么吃多了烧刀,要么吃少了多走一刀浪费刀还浪费工时。找机修焊个简单的毛坯探测挡块,不到一百块,解决问题。
别小看这些鸡毛蒜皮的小改动,那个传动轴厂改完喷嘴之后,一年下来刀耗加废品损失省了快十八万,投入才三千多,这回报率,你上啥新设备能比啊!
工业优化要落地,别碰工人的蛋糕,要分蛋糕
 工业优化要落地,别碰工人的蛋糕,要分蛋糕
我见过太多厂做优化,方案写得漂漂亮亮,最后推不动,全死在人身上。你动了工人的既有习惯,甚至动了人家的隐性收益,人家当然不配合你。
之前有个厂,刀具管理松散,师傅领刀不用登记,领多领少全靠说,很多师傅换下来还能再用的刀头,攒起来偷偷卖给周边的小加工厂,攒的多了一个月能多赚千八百,你说他会帮你省刀吗?当然不会。你上来就查岗罚款,人家明着不跟你对着干,暗地里给你瞎搞,坏你活。
正确的做法是什么?是把省下来的钱分出去。我们给那个厂定的规则很简单:每个月按班组算,实际刀耗比定额省下来的钱,30%拿出来当班组奖金,当月发,直接分。第一个月,就有最大的班组拿了两千多块奖金,比原来攒刀头卖赚的还多,还光明正大。不到三个月,工人自己就把仓库里攒的能用的刀头都翻出来接着用,刀耗直接降了42%。
不过话说回来,也不是所有优化都适合中小厂。现在到处推销智能刀具柜、AI刀耗管理,几万块一台,对于几十台机床的小厂,真没必要。你先把前面说的这几步做了,省出几十万利润了,再考虑升级智能化也不迟。
💡 最后说句实在的:工业优化不是搞给客户看、给领导看的花架子,是要真金白银装进自己口袋的。别追高大上的概念,能省钱、能提效,就是好优化。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业优化:帮机加工车间砍半刀具损耗的落地经验
文章链接:https://www.zystgy.cn/a/60892