气管接头一插上,压缩空气嗤的一声灌满管路。脚下踩死脚踏阀,砂子出去了——哗啦啦,像有人往铁皮上倒了一整袋绿豆。
第一次进喷砂房的人会被这声音唬住。三分钟后就不慌了,因为耳朵已经麻了。真正让人绷着神经的是别的东西:枪别堵,罐别憋,灰别冒出来。
喷砂设备这个东西,说白了就是把磨料加速到几十米每秒,然后砸在工件表面上,把锈、氧化皮、旧漆一层层啃下来。听着简单。可整台机器其实一直在跟磨损、结块、静电、湿度这几样东西较劲,而且没一天消停。
砂子是被压出去的,不是被吸出去的
早年的吸入式喷枪,靠文丘里效应,气流在枪里形成负压,把砂从吸砂管里拽上来。结构是真简单——一根管、一把枪、一台空压机就能干活。便宜,维修也省心。
问题是劲儿小。
深腔、凹槽、法兰背面,砂子到了那儿已经没脾气了,打上去只是干蹭。而且吸砂量随气压波动,气压一掉,砂量跟着掉,工人就只能靠手上的感觉去补。
压入式就不一样了。磨料罐先承压,砂子从罐底落到砂阀,再进混合室,被高压气流直接推着走。动能足,出砂稳。代价也摆在那儿——罐体是压力容器,砂阀是易损件,管路里全是磨损。
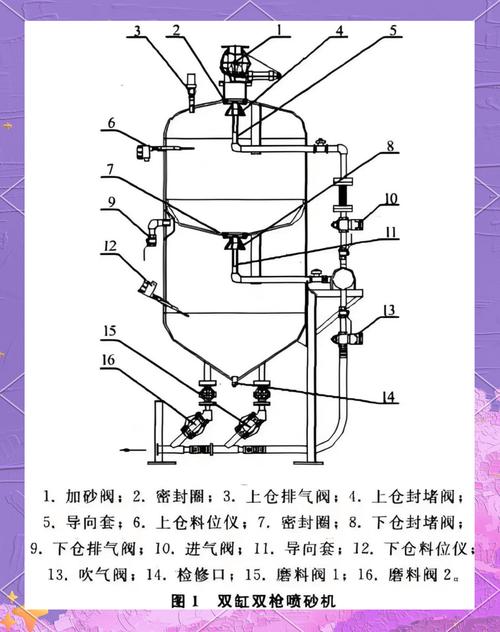
砂阀这地方,说实话最能看出厂家的功底。开度大一点,砂量猛,容易堵;小一点,出砂稀,效率掉。有的用气动薄膜执行器,有的干脆用机械手轮,一个班调个七八次。
还有一点容易被忽略:砂子里如果混进水分,罐子里就会结拱。结拱的时候你不是打不出砂,你是打着打着砂突然没了,然后又哗地一下全下来。工件表面就出现一块深一块浅的花斑。返工。骂人。
喷嘴是耗材,磨得比你想得快
喷嘴内孔通常用碳化钨或者碳化硼。碳化钨便宜点,碳化硼贵,寿命长一些。但不管哪种,它终究是要磨掉的。
用多久?得看气压、磨料硬度、有没有除干净粉尘。有的厂子能撑几百小时,有的几十小时就得换。这个数别信别人嘴里的,自己拿卡尺量,记本子上。
内孔从八毫米磨到十毫米,看着只差两毫米——出砂量、出口风速、冲击角度全变了。气压表读数没动,表面粗糙度就是不一样。老工人换喷嘴前喜欢拿手电从一端照进去,看那圈光斑圆不圆。偏了,说明磨偏了,喷出来的斑点也是偏的。
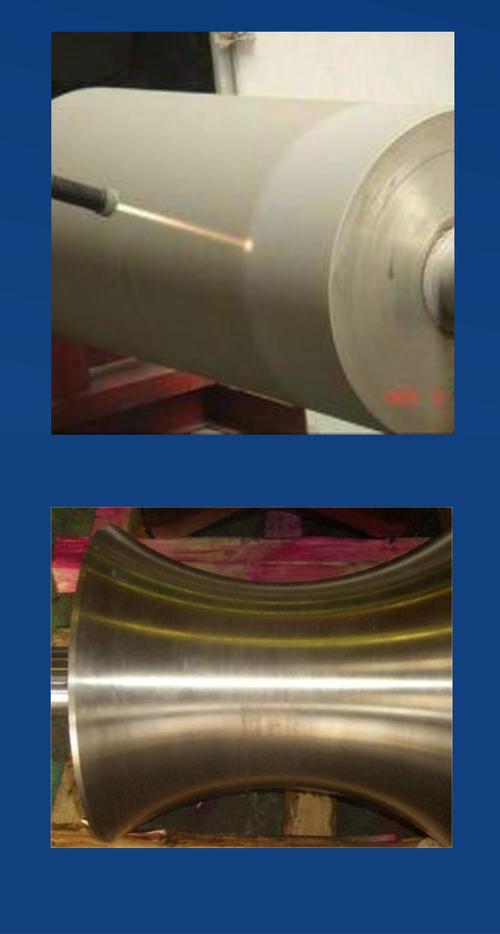
喷枪跟工件怎么摆,也有讲究。垂直怼上去看着威力最大,其实磨料弹回来直接打自己的枪和管。通常是六十到七十五度斜着走,距离一百五到两百毫米——大约这么个数,具体得看气压和磨料粒度,手册上有,车间里也有自己的土办法。
移动速度也是。有人图快,一把扫过去,表面看着白了,其实锚纹深一块浅一块。探伤没事,涂层一上去,附着力测试就露馅。
灰是绕不过去的一笔账
车间里最怕的不是砂,是灰。
石英砂这种东西,破碎后产生的粉尘里含游离二氧化硅。吸进去,肺里就是一辈子的事。这不是吓唬人,防护口罩、密闭喷砂房、负压抽风,一样都不能省。
湿喷是个办法——往砂流里掺水,粉尘直接压下去大半。可水一掺,砂子容易在管路里板结,冬天更麻烦,收工得把管吹干。
干喷就得靠除尘器。风量要配够,滤芯要按周期换,灰斗下面的卸灰阀别舍不得开。很多车间除尘不好,不是因为设备差,是因为滤芯堵了半年没人管,风量掉了一半还在那儿硬撑。
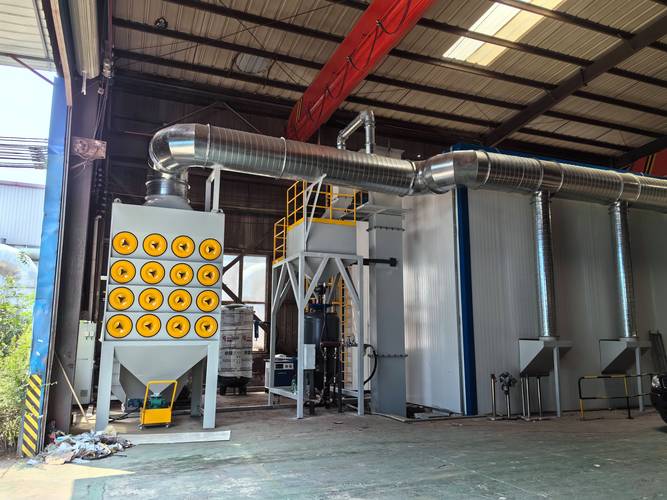
罐子上一般还挂个分离器。它的活儿是把碎掉的砂和粉尘分出去,留下还能用的颗粒。分不干净,粉尘在罐里越积越多,出砂就断断续续,一会猛一会软,工人手上的节奏全乱了。
不过话说回来,磨料本身也是钱。钢丸、钢砂能循环用很多次,棕刚玉、白刚玉次之,石英砂基本是一次性的。选什么,取决于工件是什么、要求多高、以及——你家除尘器扛不扛得住。
粗糙度和清洁度,是两笔账
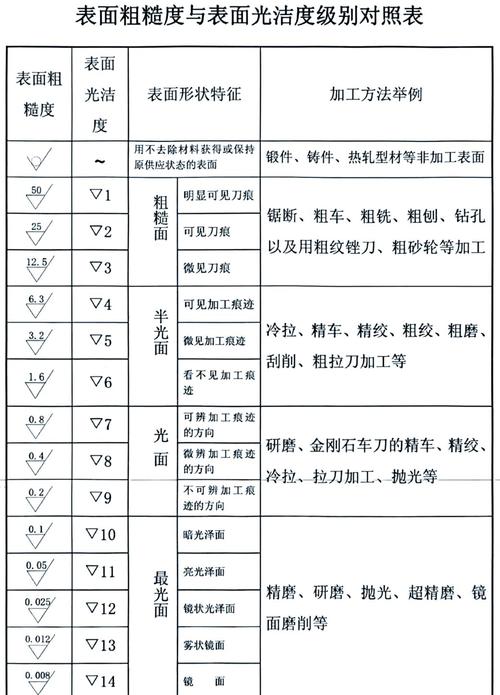
表面处理等级那套东西,Sa1、Sa2、Sa2.5、Sa3,标准的原文能查到,这里不背书。关键是要明白:清洁度和粗糙度不是一回事。
清洁度看的是锈、氧化皮、油污去干净没有。粗糙度看的是表面被啃出多深的锚纹。两个都合格,涂层才咬得住。
打得太粗会怎样?涂层盖不住波峰,波峰顶上的那点膜厚薄得可怜,锈就是从那儿先冒头的。打得太细呢,附着力又不够,拉拔一测就掉。
检测手段其实挺朴素。粗糙度用拓印胶带压一下,或者拿便携式粗糙度仪贴着走;盐分用专用试纸或者电导率法;清洁度肉眼比样板,标准照片一组一组对着看。
我还见过一次挺典型的翻车:船体分段喷完砂,晚上没来得及上底漆,车间返潮,第二天表面泛了一层黄。白喷,重来。喷砂这活儿的尴尬就在这儿——它做的是中间工序,前面的努力要等后面的涂层来证明。
现在的喷砂设备也在变。砂阀上编码器、喷枪挂机械臂按轨迹走、除尘器带压差报警自动反吹,这些在新建的线里都不算新鲜。也有厂家试着用激光、干冰之类的办法替代一部分场景,铸件缝隙里的老砂,激光就烧不动,还是得靠磨料砸。
但回到车间里,能决定今天这批活干不干得成的,往往不是那些概念。是一只没磨偏的喷嘴,一个开度刚好的砂阀,一条不漏风、不堵灰的除尘管。砂子从枪口出去的那一下,机器所有毛病都会写在工件表面上。