气动冲床“吭”一声。钢带落进模具,又一声。老师傅捏起一个半成品,拇指压住两片耳朵,松手——“咔”。声音脆,不拖泥带水。他说,这就对了。工业弹簧夹,车间里没人叫它全名,就叫夹子。夹线、夹管、夹钣金。听着简单,做起来全是细节。
一片钢带怎么变成夹子
原料通常是弹簧钢带。65Mn 用得多,60Si2Mn 也有。不锈钢 301、304 也常见,看防锈要求。厚度?零点几毫米到两三毫米,宽度按产品定。别小看那点厚度。厚了,夹持力大,装配工骂娘;薄了,一捏就趴,回不来。
工序从落料开始。冲床下料,冲孔,切边。有的先卷耳,有的先折弯。模具间隙要抠。间隙大了,毛刺拉手;间隙小了,模具磨损快,断面发亮。师傅拿锉刀蹭一下断面,看毛刺方向,大概就知道间隙偏哪边。
然后成形。折弯、卷圆、压弯。这里烦人的是回弹。钢带不是面团。你弯到 90 度,它弹回 87 度。你压到贴合,它松手翘嘴。试模的时候,钳工垫铜皮、敲字模、改 R 角。一次不行,两次。三次也有。说实话,谁要跟你说一次到位,那是没干过。

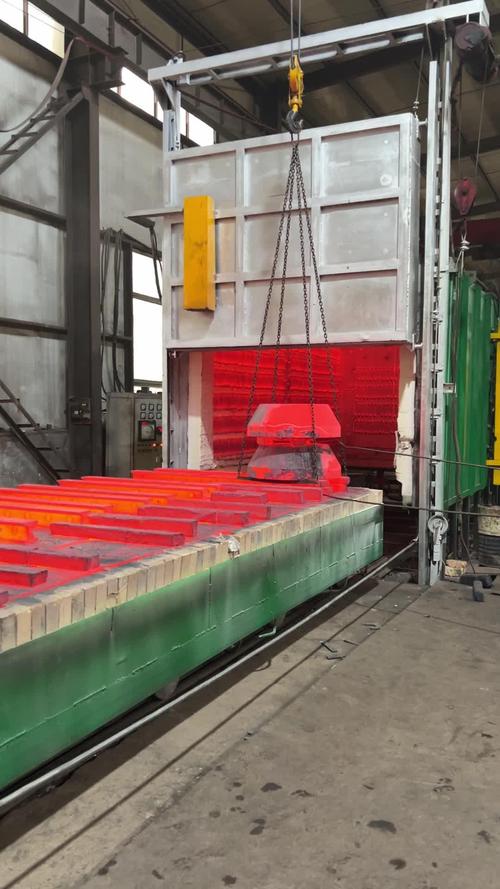
成形完,热处理。淬火,回火。温度、时间、冷却速度,都得盯。硬度通常按图纸来,洛氏、维氏都有。太软,夹几次就变形;太硬,一掰断给你看。回火不足,脆。回火过了,没劲。老师傅看颜色?老早看,现在靠炉温记录和硬度计。可经验还在——听敲击声,看断口,能猜个八九。
最后表面处理。发黑、镀锌、达克罗、喷粉。防锈是一方面,装配线上手摸来摸去,不掉黑也是本事。盐雾试验按客户要求做,时间不等。具体标准得查,别听我一张嘴。
难的不是弯,是弯完还听话
弹簧夹的核心指标,夹持力。松了,管子晃;紧了,管子勒伤。你想要一个刚刚好的力。可材料批次有波动,模具会磨损,热处理炉温有梯度。今天合格,明天偏一点。装配线一上量,偏一点就是停线。
还有疲劳。夹子不是夹一次就完。车门开关、家电震动、机器抖动。它得来回弹。几万次,几十万次。通常做疲劳试验,循环到设定次数,看夹持力掉多少,看有没有裂纹。裂纹往往不在弯角正中,在冲裁毛刺边上——应力集中。所以去毛刺、倒圆角,不是美容,是保命。
常见误解有几个。一个,越硬越好。错。硬度高,弹性可能差,脆断风险上来。二个,越紧越好。也错。夹持力超了,软管变形,线束绝缘皮受伤。三个,不锈钢就不锈。分环境。304 在一般潮湿还行,海边、化工厂,照样点蚀。选材得看介质。
检测这块,卡尺、千分尺、投影仪量尺寸。拉力试验机拉开口力。疲劳试验机来回压。盐雾箱喷。有时候还要测装配后的保持力。车间里还有一手检测,人手捏。别笑。熟练工一捏,能感觉出回弹顺不顺。当然,手感不能代替数据。数据也不能代替手感。两边都留着。
它藏在你没注意的地方

汽车里,燃油管、线束、内饰件,很多靠弹簧夹固定。家电里,洗衣机的线,冰箱的管,空调的钣金。工业设备上,电缆桥架、气管、传感器支架。它不显眼,松了会异响,断了可能磨破线皮。普通人不用认识它,但它的质量,会影响你开车时听不听得见“哒哒”声。
做这行的挑战,不在图纸多复杂,在一致性。小零件,单价低,量又大。模具寿命、材料批次、热处理炉的稳定性,全得抠。客户审核还要看过程能力、追溯批次。一批夹子,热处理炉号、材料炉号、冲压班次,能对上。对不上,出了问题只能全检。全检?那成本就上去了。
未来?仿真用得多了。回弹预测、疲劳寿命估算,电脑先跑。视觉检测也上,冲压线上装相机,毛刺、缺料、尺寸超差,直接吹掉。但模具调试、热处理手感、装配现场的怪问题,还得老师傅蹲机器边上。机器不会闻油味,也不会听冲床声音变闷。对吧。
车间地上又落下一片废料。师傅踢到一边,弯腰捡起一个夹子,捏了捏。放回料箱。他说,这个回弹,今天得再调三次。然后冲床又响了。“吭”。