车间里那台挤出机一响,空气里都是聚乙烯的味道。料斗里的颗粒——透明带点乳白——被螺杆咬着往前推。温度一上来,粒子软了,像嚼过的口香糖。然后从模头挤出来,一个圆管。还烫手。牵引机一拉,它变细。冷却水槽一过,硬了。收卷机把它盘起来。这就是塑料软管。听着简单?我跟你说,全是坑。
粒子进去,管子出来
塑料软管不是一种材料。PVC、PE、PU、尼龙、硅胶,各有各的脾气。PE软,耐低温,便宜,但耐压差。尼龙硬,耐压耐温,可它吸水。PU耐磨,弹性好,贵。选料的时候,配方里加点增塑剂、稳定剂、润滑剂。比例不对,挤出时要么粘模头,要么表面起皮。
挤出机分单螺杆、双螺杆。单螺杆最常见。螺杆压缩比、长径比,决定塑化效果。温度控制是核心。加料段太热,粒子提前融化,抱螺杆。均化段太冷,料没完全塑化,管壁里有生料疙瘩。老师傅用手背贴一下机筒,凭感觉调温控表。现在有PLC,但老机器还是靠经验。

模头出来,还是软乎乎的。牵引速度必须和挤出速度匹配。拉快了,壁厚变薄,甚至拉断。拉慢了,管子堆在冷却水槽里,皱巴巴。冷却水温通常十几度,夏天得加制冷机。水温高了,管子内壁起泡,或者结晶度不够,一折就白。
模具和温度,差一点就废
模具的芯棒和口模之间有个环形间隙。间隙大小决定壁厚。但芯棒稍微偏一点,壁厚就不均。一边厚,一边薄。薄的那边耐压不够,厚的那边浪费料。调偏心,得用塞尺,一点一点拧螺丝。有时候要花半天。
气泡是另一个头疼事。料没烘干,水汽在机筒里变成蒸汽,挤出来就是气泡。尼龙尤其吸水,得用除湿干燥机,烘好几个小时。回收料也有讲究,掺多了,杂质堵模头。拆模头,用铜刷子刷,不能伤表面。一伤,管子就有划痕。
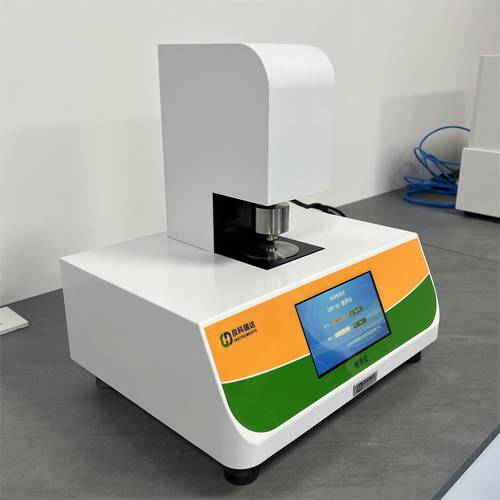
测径仪用激光扫,实时显示外径。超声波测厚仪测壁厚。但离线检测更狠:截一段管子,用刀片剖开,拿投影仪看截面。椭圆度、同心度,一目了然。别小看那零点几毫米的偏差,耐压试验时,就是它先爆。
增强层不是随便编的

有些塑料软管要扛高压。光靠一层塑料不行。得加增强层。编织或者缠绕。纤维有涤纶、芳纶、钢丝。编织角有讲究。角度小了,管子软,但耐压低。角度大了,耐压高,可管子硬得像铁。通常交叉编织,两层或者四层。
编织完,还要涂胶,把内外层粘住。胶多了,管子发脆。胶少了,分层。分层是致命的。打压的时候,内层鼓包,然后爆。检测方法:爆破试验,水压打到额定压力的几倍,看它炸不炸。脉冲试验,反复加压卸压,几万次。还有低温弯曲,零下四十度,弯一下,看裂不裂。
汽车刹车管、液压管,都是这种结构。你踩一脚刹车,那根管子里的压力瞬间上百巴。它不能鼓,不能漏。所以制造的时候,每一米都要测。
用在哪,坑在哪

塑料软管到处都是。气动工具上那根,洗车机那根,花园浇水那根。医院输液管,食品厂的输送管。但普通人买管子,容易踩坑。看着差不多,价格差一倍。为啥?回料掺多了。回料做的管子,有异味,不耐压,冬天一碰就裂。买的时候,闻一闻,捏一捏。别拿水管接热水。PE管耐温也就六十度,再高就软了。要耐热,选硅胶或者特氟龙。
安装也有讲究。弯曲半径不能太小。你硬弯,管子内侧起皱,外侧拉伸。时间长了,皱的地方裂。接头要匹配。卡箍拧太紧,切伤管子。拧太松,漏。还有,别让管子晒。紫外线能让塑料老化,几年就脆了。
说实话,这行当没什么秘密。就是材料、温度、速度、模具。但每一样都要卡得准。差一点,出来的就是废品。我见过一根管子,因为牵引速度波动了零点几秒,整盘壁厚超差,只能回炉。
下次你拿起一根塑料软管,捏一捏,看看截面。也许能看出它经历过什么。行了,就聊这么多。车间里那台机器还在响。