凌晨两点,产线还在跑。0.8毫米的冷轧板,搭接,缝隙宽窄大概0.15毫米——比一根头发丝粗不了多少。夹具压下去,气缸“噗”地一声。然后那束光落下来了。看不见,红外嘛,只能看见金属表面突然亮了一下,冒出一小股青烟。零点几秒,完事。
旁边杵着个干了二十年的老师傅。他没盯着焊完的件看,他在看焊之前那块板有没有贴平。我问他为什么。他说:光快,人慢。人慢的地方,才是活儿。
这话我记了很久。激光焊接这行,外行看的是那束光,内行盯的是光还没开之前的那半小时。
光跑完只要几毫秒,剩下几小时都在伺候它跑
原理得先讲清楚。激光焊接的本质,是把一束发散角很小的光,用透镜或者反射镜聚到一个极小的斑点上,直径通常在零点几毫米这个量级。能量全挤在那么小的面积里,功率密度轻松上到每平方厘米十万瓦以上。金属表面根本来不及把热传导出去,温度就蹿上去了。熔化。甚至汽化。
到这儿就分岔了。
功率密度低一些的时候,材料靠热传导慢慢把热带走,熔池浅浅一摊,像水珠在热锅上摊开那样——这叫热传导焊。功率密度再往上顶,表面金属开始汽化,蒸汽往上冲,把液态金属朝两边挤,硬生生在熔池里压出一个细孔,光顺着这个孔一路往深处钻。这叫深熔焊。那个小孔是个动态平衡:蒸气压撑着孔壁,表面张力和重力想把它压塌。速度、功率、离焦量,任何一个抖一下,孔就塌。孔一塌,气泡封在里面,出来就是气孔。
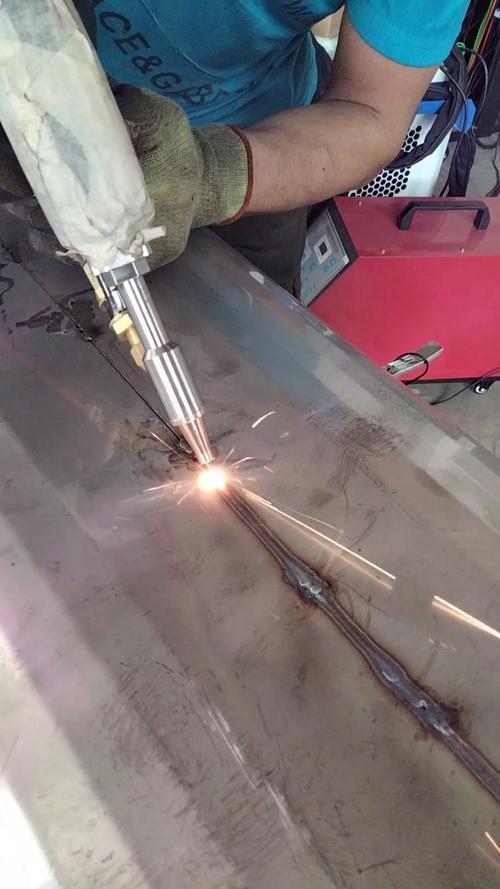
焊缝好不好,很多时候真不取决于你功率开到多大。焦点位置挪0.5毫米,效果能差出一大截。这个坑新手最容易踩,包括当年的我。
真正难的地方不在光里,在光的下面
间隙。搭接焊的时候,两块板中间要是张开超过板厚的一成左右(现场经验值,具体得看材料和板厚),上面那块板就会往下塌,熔化的金属顺着缝流走,最后要么塌陷,要么未熔合。所以夹具怎么设计、压紧的力怎么给、冲压件的回弹怎么控,这些比激光器参数重要得多。我见过有人换了台贵三倍的激光器,问题照样没解决——因为问题压根不在激光器上。
表面状态也一样要命。油、锈、氧化皮,都会吃掉一部分能量,还会在熔池里分解出气体。镀锌板更麻烦,下面单独说。
还有保护镜片。这个是真金白银。飞溅打上去,一个坑,透光率就掉了,能量不稳,焊缝跟着飘。有的产线两小时换一次,有的能撑一个月,全看工艺稳不稳、有没有拿压缩空气做气帘。做成本核算的时候,这块别漏。
铜、铝、镀锌板:三种脾气不一样的金属
镀锌板。钢的熔点大概1500℃,锌的沸点却只有906℃。焊接的时候,钢还没怎么化,锌先汽化了。那口气往哪跑?如果板贴着板、缝又没留间隙,它就被夹在熔池底下,憋到一定程度“啪”一下炸出来——气孔,或者一个飞溅坑。办法说起来也不玄乎:留一点间隙让它跑,或者让光斑摆起来画圈,给气体留条道。
铝。反射率高,导热还快,热量一边加一边被导走。表面那层氧化铝膜熔点两千多度,比铝本身高得多,不处理它就是焊不透。所以铝焊前通常要清洗,而且功率和速度的窗口比钢窄一大截。
铜。麻烦在反射。常见的一微米左右波长的激光打上去,常温下的铜能把大部分能量直接反回去,看着跟镜子似的。反射光还有风险,会顺着光路打回激光器,得装光隔离器。所以焊铜要么上大功率、高亮度,要么换波长——现在蓝光激光器(450纳米左右)和绿光在铜焊上用得多起来了,原因很简单,铜对短波长的吸收率高得多。另一个坑是铜铝异种连接,比如电池包里的汇流排,两种金属一熔,界面会生出脆性的金属间化合物,厚了就是隐患,得把热输入压得很低,还要控制两种金属的熔深比例。
几条被传歪了的说法

“激光焊不用焊丝。”不一定。间隙稍大、铝焊、镀锌板,很多时候都要送丝,甚至双丝。填丝激光焊的工艺早就成熟了。
“功率越大焊得越深。”功率只是几个变量里的一个。焦点位置、光斑直径、焊接速度,任何一个变了,熔深都跟着变。同样功率,速度翻倍,熔深可能掉一小半。别只盯功率表。
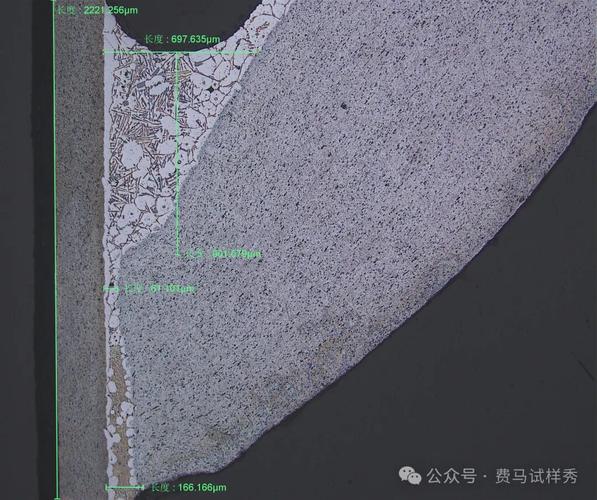
“焊缝看着漂亮就是焊得好。”反例太多了。表面鱼鳞纹整整齐齐,切开一看里面有气孔,或者根部压根没熔透。所以要么切片做金相,要么用超声、射线,现在还有拿OCT做在线熔深监测的——用一束低功率光去测小孔到底有多深,实时反馈。
“激光焊没有变形。”变形小,不是没有。薄板照样翘。热输入集中意味着热影响区窄,但冷却速度也快,硬度上去了,残余应力该有还是有。
“激光能焊穿一切厚度。”单道熔深是有上限的,和激光器的亮度直接挂钩。几十毫米的厚板,单靠激光一道焊不透,要么多道,要么上激光-电弧复合焊,要么走真空里电子束那条路。
产线上正在发生的几件事
摆动焊头越来越普及。振镜让光斑一边前进一边画圆、画“8”字,熔池被搅动起来,对间隙和错边的容忍度明显好一些。听上去像取巧,其实是把工艺窗口撑宽了。
激光加电弧的复合焊,这两年在中厚板上用得多。激光负责深熔,电弧负责填丝和铺平,各自干各自擅长的活。

在线监测也在铺开。以前判断焊缝好坏靠人眼加抽检,现在同轴相机、光辐射信号、OCT都往产线上装。不敢说能替掉老师傅,但至少能在焊偏的那一刻就报警,别等装到车上才发现。
再往后看?短波长激光器的成本还在降,铜焊的门槛会跟着下来。工艺数据化也在走——把每一组参数和对应的截面结果存起来,做模型。听着很美,但材料批次、镀层厚度、夹具磨损都会变,模型得跟着喂新数据,不然慢慢就飘了。
说回那条产线。焊完了,夹具松开,板子翘起大概0.2毫米。老师傅拿手指按了一下,弹回去,齐了。他点点头,说行了。
那束光,他自己也看不见。但钢板会告诉他,对不对。