车间角落,一个黑得发亮的锻件搁在滚轮架上。检测员老周拎起那个马蹄形的东西——磁轭,往工件表面一按。咔哒。电流通过的声音很闷。
接着他按下喷壶。磁悬液雾一样落下来。旁边一盏黑光灯亮起,紫蒙蒙的光里,一道荧光绿的细线慢慢从焊缝边缘爬出来。
裂纹。
就这么现了形。老周说,这活干了二十年,每次看到那条绿线,心里还是紧一下。因为它可能意味着一批零件要报废,也可能意味着一台风机在运转两年后不会突然断掉。
这就是磁粉检测。说白了,它专门用来找铁磁性材料表面和近表面的裂纹。注意,只是表面和近表面。很多人一听“检测”,就觉得能看透一切。差得远。

磁力线泄漏,才是它的核心逻辑
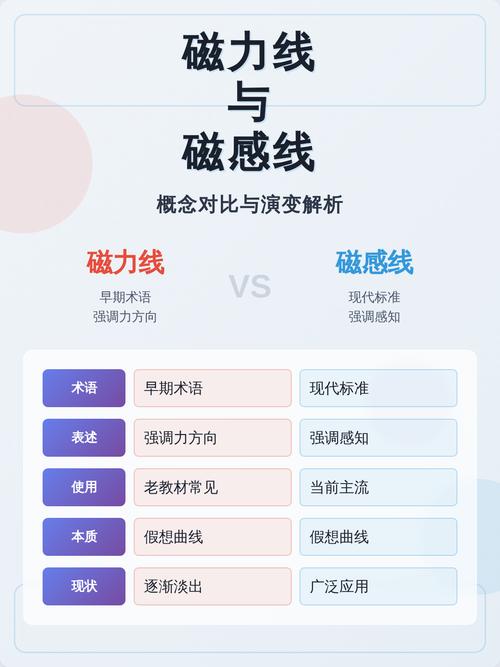
你得先明白一件事。铁磁性材料——比如碳钢、低合金钢——内部有磁力线穿过的时候,如果材料是连续、均匀的,磁力线就乖乖在里面走。跟水流在完好管道里一样。
可一旦表面有条裂纹呢?那条裂纹相当于在管道上开了一个口子,或者更准确地说,是磁阻突然变大了。磁力线不愿意从空气里走。它们会有一部分绕到裂纹外面,形成一个局部漏磁场。
这个漏磁场,就在裂纹上方那一点点空气里。很微弱。但足够把喷上去的磁粉吸住。
磁粉是啥?四氧化三铁粉末,或者铁粉。干法用的是干粉,湿法就是把粉混在水或者油里。荧光磁粉的话,表面还包了一层荧光染料,黑光灯一照就发绿光。你说方便不方便。
所以整个逻辑链条是这样的:磁化工件——有裂纹的地方磁力线泄漏——漏磁场吸附磁粉——磁粉堆积形成磁痕——人眼看到磁痕——判断是裂纹还是别的什么。
说起来简单,对吧。做起来,全是细节。
磁化方向不对,什么都白搭
这是现场最容易犯的错。
磁力线必须和裂纹方向有一定夹角。最好垂直。你要是让磁力线顺着裂纹走,它根本不会泄漏出来,磁粉也不会有反应。就像你拿梳子梳头,头发顺着一梳到底,看不出哪里打结。你得逆着梳,或者横着梳,那个结才鼓出来。
所以检测一个焊缝,经常要换好几个方向去磁化。周向磁化,纵向磁化,或者用交叉磁轭走一圈。工序麻烦吗?确实。
有人偷懒,就一个方向磁化完事。那要是裂纹正好跟磁力线平行呢?直接漏检。这玩意儿漏检,不是开玩笑的。零件转到客户手里,装到设备上,出了事,追溯回来,探伤记录白纸黑字写着“合格”。你说算谁的。

那些被神化和被低估的地方
我在论坛上看到有人问:磁粉检测能不能发现内部气孔?
不能。它只能吃表面和近表面的缺陷。近表面有多近?一般来说,几毫米以内,跟材料、磁化规范、缺陷取向都有关系。你说你要查深层缺陷,去用超声或者射线。各有各的活。
还有人说:不锈钢都能用磁粉检测吧?
这更离谱。奥氏体不锈钢,基本没有铁磁性。你拿磁铁去吸都吸不住,怎么磁化?怎么漏磁?拿来做磁粉检测就是白费功夫。但马氏体不锈钢、铁素体不锈钢是可以的。所以材料牌号要搞清楚,别抱着一台设备什么活都接。
另外还有一个误解——觉得磁粉检测特别简单,就是喷粉、看磁痕。那是没干过复杂的活儿。大型铸件,形状弯弯绕绕,你怎么磁化?用触头法,还是线圈法?电流给多少?磁悬液浓度多少合适?沉淀测试做了没有?黑光灯的光照强度够不够?暗室环境白光照度有没有超标?
每一项都有标准。每一项都能毁掉整次检测。
它救过很多人的命,但没人知道
说实话。磁粉检测这行,干久了会觉得有点枯燥。就是重复。磁化、喷液、观察、退磁、清洗。一遍又一遍。
但你换个角度想。一根风电主轴,锻件,几十吨重。在锻造成型、粗加工之后,得做磁粉检测。如果表面有一道头发丝一样的淬火裂纹没被发现,装到风机上,转个几年,裂纹疲劳扩展,主轴断了。那画面想想都后怕。
汽车转向节、火车车钩、飞机起落架的一些钢制部件、压力容器焊缝、石油钻杆接头……这些地方都有磁粉检测的影子。它不显眼。但它在。
我记得有一次,一个老师傅指着荧光屏上一条模模糊糊的显示说,这个不是裂纹,是划痕。旁边年轻人不信。老师傅说你看,磁痕松散,边缘不锐利,中间也没有那种浓密堆积感。后来用十倍放大镜看了,确实就是机械划伤。这种经验,书上不会写那么细。就得在现场泡出来。
往后会怎样

磁粉检测本身原理决定了它的天花板。表面,近表面。铁磁性材料。这几个限制跑不掉。
但变化也在发生。自动化磁粉检测线开始多了。机械手抓着磁轭或者喷枪,按程序走。相机加AI识别磁痕,减少人眼疲劳导致的漏判。
不过我不太相信短期内能把人完全替掉。为什么?因为磁粉检测的很大一部分判断,依赖对磁痕形态的理解。那个是真裂纹,那个是伪显示?是材质边界?是磁写?是电流过大烧出来的?AI学得会吗?也许能学个八九成。但剩下那一两成,可能就是关键。
再说了,干这行的人都知道。有些缺陷,磁痕显示得很“贼”。你得凑近了看,换个角度打光看,用手摸一摸。那种判断力,是手感、经验和责任心混在一起的东西。
没法量化。但它在。
下次你路过一个机械厂,听到里面“啪”的一声闷响,然后看见紫光闪过。说不定,那就是磁粉检测在干活。而一把看不见的铁粉,正在帮我们拦住一条可能要命的裂纹。