车间那池发白的液体,才是真麻烦
金属加工车间里,切削液、磨削液、清洗剂混在一起,排到收集池里,看着就是乳白色的,有点像兑了水的牛奶。有人觉得这玩意儿没啥大不了,稀释一下排掉不就完了?真排一下试试。COD 动辄几万毫克每升,浓度高的废液槽液,实测到十万以上也不稀奇。这个量级不是吓唬人,是机加工行业里能碰到的现场数据——具体得看你用什么牌子的切削液、兑水比例多少,最靠谱的办法还是自己取样实测。
乳化液废水到底难在哪?三个点。
- 它是稳定体系。表面活性剂把油滴包起来,油滴表面带同种电荷互相排斥,你放着它三天三夜,它也不分层。
- 成分一直在变。今天车铸铁,明天换铝合金,切削液配方不一样,破乳剂用量全得重新调。没有一劳永逸的加药量。
- 浓度跨度极大。地面冲洗水可能只有几百 COD,换槽倒出来的废液上万。同一个池子收,后面工艺就很别扭。
说实话,做工业废水处理这行,最怕的不是单一指标高,是水质波动。波动一起来,加药量、停留时间、污泥量全乱套。

破乳,是整个链条上最容易被糊弄的一步

很多项目翻车,就翻在这儿。前面调节池做得挺漂亮,后面气浮、生化、膜也都上了,结果出水还是浑的、COD 还是压不下去。为什么?乳化没破干净。油滴还是油滴,只是从大池子挪到了小池子。
破乳的路子,说到底就几条。
酸化破乳。把 pH 打到 2 到 3 之间,靠强酸把表面活性剂的乳化膜撕开。见效快,成本相对低。但后续必须把 pH 回调到中性才能进生化,酸碱消耗两遍,盐分还上去了。❗这个盐分,后面膜法和蒸发都要跟你算账。
盐析加混凝。投钙盐、铝盐、铁盐,压缩双电层,让油滴脱稳聚集,再用 PAC 和 PAM 把絮体做大。这是用得最多的一条路线。麻烦在于 PAM 的量很难拿捏,加少了絮体碎,加多了黏得像鼻涕,气浮刮渣刮不动,管道也堵。
电絮凝。通电,牺牲阳极产生金属离子原位混凝。占地小,对高浓度乳化液有奇效,对含油含重金属的混合废水也挺能打。代价是极板消耗、钝化、电耗,还有一层铁泥要处理。运行成本得算清楚再上。
高温或膜法破乳。蒸馏、超滤这些,把水和油强行分开。效果好,投资和运维也高。一般用在小水量、高附加值的场合。
问:破乳剂是不是越贵越好?
答:真不是。乳化液配方千差万别,某种破乳剂在A厂灵得不行,搬到B厂可能一点反应没有。正确姿势是拿现场水样做烧杯试验,比选几种药剂,看分层速度、界面清不清、上清液 COD 降多少。别迷信厂家给的通用推荐,水样说了算。
工艺顺序排错了,钱白花
常见的坑是顺序问题。有人把气浮放在破乳反应之前,觉得先除油再说。结果乳化液根本没破,气浮只是把少量浮油刮走,主体污染物纹丝不动。
合理的链条,大体是这样跑的:
- 调节池——均质均量,把水质波动熨平一点。这池子容积要舍得给,小气了后面全遭殃。
- 破乳反应——调 pH、投药、快搅慢搅,絮体长起来。
- 固液分离——气浮或者沉淀,把油和悬浮物拿走。
- 中间水池——缓冲,顺便把 pH 调回中性。
- 深度处理——生化、MBR、或者蒸发,看你的排放标准和回用要求。
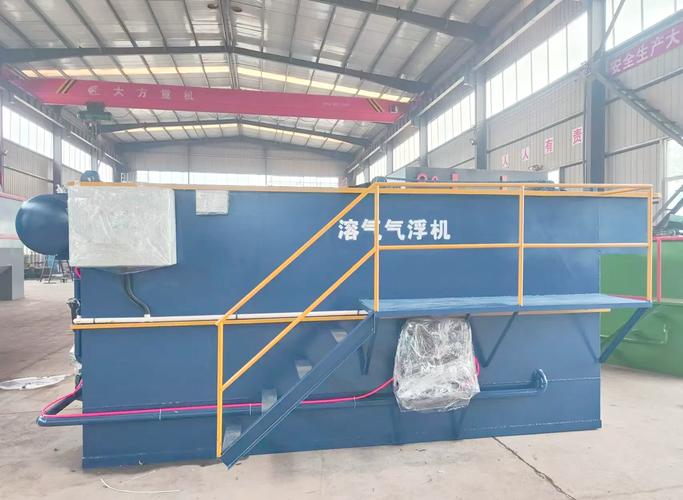
这里面,气浮的溶气效果和刮渣机选型,往往比加药本身还影响结果。微气泡不够细,絮体托不上去;刮渣机速度设错,浮渣含水率能到 95% 以上,污泥量直接翻倍。这些细节,图纸上画不出来,得靠调试的人蹲在现场一点点磨。
几个踩过的坑,说给你听

第一,pH 回调这一步别图省事。有人用废酸破乳,又用液碱回调,盐分一路飙升,后面进膜直接结垢,进蒸发器直接爆沸。能用石灰乳就用石灰乳,虽然脏点,但便宜,而且生成的硫酸钙沉淀还能帮着除点东西。
第二,浮渣别往污泥池一扔了事。含油浮渣脱水性能差,和不含油的生化污泥混在一起,整池污泥全废掉。分开收集、分开脱水,麻烦是麻烦,但省的是后面的大钱。
第三,别指望一套加药量打天下。水质变了,加药量就得跟着变。上在线监测,或者至少每天有人取样做个小试。听着土,但管用。
问:小厂子水量不大,一天几吨,有必要上全套系统吗?
答:那倒不必。小水量有个很实在的路子——槽边单独收集,委外处置。废液不掺水,运输成本可控,交给有资质的危废处理单位,反而比自己建一套小系统更划算。千万别为了省事把废液倒进冲洗水,本来是几吨的活儿,被稀释成几十吨,处理费直线上升,这才是真亏。
最后说点实在的

废水处理这件事,尤其是乳化液这一块,没有万能配方。有人花大钱买了设备,结果调试半年还出不了合格水;也有人就是一套土办法,靠人工盯、靠勤调,反而稳定运行了好几年。
核心就一句话:先把破乳这道坎迈过去,后面的工艺才有意义。油水不分家,你后面堆再多高级设备,也是给一池子乳白色液体做无用功。
再有就是,前期一定拿真实水样做试验,别拿厂家寄来的小瓶样品,那玩意儿跟现场池子里的水,往往是两回事。信实测,别信承诺。