凌晨两点四十,三号车间。一台160吨开式冲床还在响,声音闷,一下一下,像有人在隔壁捶墙。
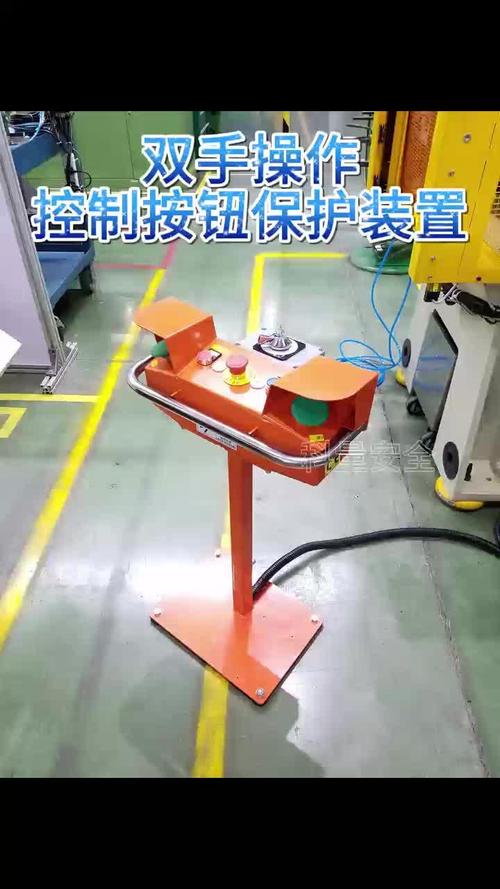
我蹲在操作位侧面,看一位老师傅干活。他左手扶料,右手按启动。两只手都在忙。可那台机器上明明有两个按钮——双手操作装置,左右各一个,必须同时按下去,间隔不超过半秒,控制器才给信号。这是设计意图:逼着你两只手都离开模具区。
现在只有一个能用。另一个,被黑色电工胶带缠了三圈。缠得很工整,边缘都没翘起来。不是第一次了。
他看见我在看,手停了,说了句:那个按钮弹簧软,按下去弹不回来,维修说没备件。
我记了很久。
安全审计要是在这儿收笔——违章操作,扣分,罚款,写检讨——那这次基本等于白来。真正该追的是:一个几块钱的弹簧,怎么就让人拿胶带把安全功能废了?
审计这个词,是从财务那边借来的
查账。查什么?查你账面上的安全,跟你车间里真实的安全,这两本账能不能对上。
账面上写的是:该设备配有双手操作装置,符合要求。现场是:一个按钮被胶带封了。差在哪?差在那个弹簧、那条备件申请流程、那次没被记录下来的维修口头汇报。这些都不在台账上。
一次像样的安全审计,大致会干四件事。翻文件——风险评估报告、设备台账、近半年的维修工单、变更记录。走现场——不停机的时候看一遍,停机之后再拆开防护罩看一遍。做功能测试——按急停、拉开防护门、用手遮光幕,看机器是不是真的停,停得多快。找人聊——操作工、维修工、班组长。
找人聊这一步,有个细节很关键:最好分开聊。
同一件事,三个人能讲出三个版本。班组长说这台机器防护齐全、从没出事。维修说防护门开关老是误报警,我们短接过一次。操作工说那个门本来关不上,锁舌磨平了。三个版本凑一起,问题自己就冒出来了。
要是把三个人叫到一间会议室里问,你得到的永远是那个最体面的版本。
看得见的隐患,和看不见的那种
防护罩没了、护栏歪了、地上一摊油。这些一眼就能看见。审计里最容易抓的也是这些,抓完了写进报告,老板看得懂,整改也好改。
麻烦的是另一类。
比如短接。安全门开关坏了,换个要等三天,产线停不起,于是有人拿根导线把回路接上。机器照跑,产量照出,报表上看不出任何异常。这种状态可以维持好几年。直到有一天,真有人把手伸了进去。
再比如程序里的屏蔽。现在不少设备用安全PLC,程序里会留一个维护模式——换模的时候需要在开门状态下点动,这个功能是合理的,标准也允许。问题是:维护模式用完,退出了吗?谁在查?密码是不是全车间都知道?
还有更土的。有些安全门开关是磁感应式的,两块磁铁一靠近就导通。于是有人发现,拿块磁铁贴在开关旁边,门开着机器也能跑。省事。快。
这些东西有个共同点:它们不改变机器的外观,只改变机器的行为。你在车间里走一圈,什么都看不出来。得动手试,才能试出来。
光幕装多远,是算出来的,不是感觉出来的
折弯机、冲床前面那排发红光的栅栏,叫安全光幕。它的作用很简单:有东西挡住光,机器就停。
但光幕装在哪儿,这事不简单。
我见过不止一次,光幕被人往里挪了。理由往往很实在:挪进去一点,取件顺手,节拍能快两秒。外观上看不出任何区别,光照样发,机器照样停,谁都觉得没问题。
可它已经不管用了。
为什么?因为安全距离是算出来的。有个公式,S = K × T + C。K 取 1600 毫米每秒,这是人手伸过来的速度,人在正常状态下接近危险区大概就是这个量级。T 是整条停止链的总时间——光幕响应、安全继电器动作、接触器断开、滑块真正刹住,这几段时间加起来。C 是个修正量,跟光幕分辨率、安装方式有关。
粗略算一下。假设某台机器整条停止链加起来 0.2 秒,1600 乘 0.2,就是 320 毫米。再加修正量。光幕必须装在离危险区至少三百多毫米的地方。
你要是挪进去 100 毫米——那道光的响应再快也没用了,因为手已经到了模具里面,机器才开始停。
所以我每次进车间,包里都放卷尺。
急停按钮后面还藏着一层东西
很多人觉得,急停就是一根线,按下去了,电断了,机器停。差不多是这个意思,但没这么简单。
急停回路通常是双通道的。按钮后面是两个常闭触点,分别接到安全继电器或安全PLC的两个通道上。这两个通道的状态得一致。一个断开了,另一个还闭合着,安全继电器会判定为故障,然后锁死,不让你复位。
为什么要搞这么麻烦?防止触点粘连。
触点这东西会老化。用久了,可能某一次按下之后,它粘住了,分不开。如果只有一路,机器就永远停不下来——你按了急停,仪器显示已断开,实际上电还在过。双通道加交叉监测,就是为了把这种沉默的失效抓出来。
再往上还有性能等级的概念。ISO 13849-1 里把控制系统的安全相关部件分等级,从 PL a 到 PL e。PL e 最高。结构上还分 Cat 2、Cat 3、Cat 4,区别在于是否冗余、是否自检、能不能承受单点故障。
这些标准名字念起来费劲。但落到车间的语言就一句话:这台机器坏了一个零件,还能不能保证人不出事。
装个急停按钮,是把车停住。让车子坏了刹车也停得住,那是另一码事。
几个流传挺广的误会
“我们好几年没出过事故,说明安全做得还行。”
这句我听太多了。机器不会抱怨。它不疼,不喊,也不会提醒你哪个触点快粘住了。隐患是沉默的,它就在那儿等着某个巧合。零事故记录只能说明运气还没用完,说明不了别的。
“设备带着 CE 标志,合规了。”
单机合规,不等于整线合规。设备进厂之后,你要给它加料仓、加机械手、加输送线、改个节拍、换个模具。每动一次,风险就重新组合一次。原来那台机器周围的安全距离,可能因为加了一台上料机构就失效了。风险评估不是一次性的作业,它跟着设备跑一辈子。
“审计就是来挑毛病的。”
说实话,做得差的审计确实是这样:拿着检查表打勾,找几个明显的问题,拍照,走人。车间也配合表演,审计组一来,地上连油污都没了。
做得好的审计,输出的应该是一份系统缺陷清单,不是一份人员错误清单。冲床按钮被胶带缠住,那不是某个工人素质差,那是备件管理、维修响应、风险上报这几条线同时断了。
罚一个人很容易。把弹簧买回来、把备件目录理一遍,难一些,但有用。

说到上锁挂牌,这里头也有门道

设备要维修,尤其是要伸手进模具、进辊筒、进料仓的时候,必须把能量隔断——断电、断气、泄压,然后上锁、挂牌。
锁是由谁锁的?维修工自己。钥匙谁拿着?维修工自己。能不能用一把通用钥匙把别人的锁打开?不能。这是整个制度的根。
我见过的问题是,锁具配了,挂在墙上,一排崭新的。为什么崭新?因为没人用。为什么没人用?因为维修班长有把万能钥匙,大家觉得上锁太耽误时间。
这东西没法靠检查抓出来。你审计那天他们用一下,第二天照旧。真正管用的办法只有一个:把上锁挂牌写进作业步骤里,每一步都要签名,不上锁就干不了活。制度跟着流程走,不跟着口号走。
往后看几年,车间可能会变成什么样
安全PLC现在都有日志了。谁在什么时候、用哪个账号、把哪个安全门屏蔽了几分钟——都记着。这个变化挺大的。以前这种“临时处理”是查不到的,全凭良心。现在数据摆在那儿,赖不掉。
还有一些设备开始装振动和温度传感器,做预测性维护。轴承快不行了,提前提醒你换。这跟安全审计是两回事,但道理相通:把“事后追查”变成“事前发现”。
不过我有点担心另一件事。
数据多了,人容易偷懒。报表上所有指标都是绿的,人就觉得车间没问题了。可报表看不见那三圈胶带。胶带不会上传数据。
所以再过多少年,审计的最后一环估计还是得有人走到机器边上,伸手推一推防护门,看它是不是真的锁死了。用手去感受那个阻力。表格给不了你这个感觉。
那台冲床后来换了弹簧。顺手把同型号的机器全查了一遍,又找出两台按钮回弹不良的。这事就算闭环了。
我离开车间的时候天快亮了。地上还留着一点胶带撕下来的粘痕,黑黑的,不太明显。
过两天大概就蹭没了。