干燥机热风循环:省了电费,废了物料——一个机械工程师的深夜吐槽
2026-11-17 22:48:59 作者:网编
分类:文章
凌晨两点,车间主任打电话过来,说一烘箱的医药中间体颜色发黄了。我赶到现场一看,干燥机热风循环的风门开度只有15%。操作工说,这不是为了省电嘛。哎……这种事,我见得太多了。节能没错,但把物料搞废了,那叫省吗?那叫赔本赚吆喝。
热风循环干燥机,说白了就是让热风在箱体或管道里转圈,把物料表面的水分带走。听起来简单,但里面的门道,够你喝一壶的。今天不扯那些教科书上的原理,就说说实际生产里,热风循环系统最容易出问题的几个地方。
风量不是越大越好,但太小一定出事
很多厂家宣传自己的干燥机“节能”,就是靠降低循环风量。风量小了,风机功率下来,电表走得慢。但你要知道,干燥的本质是传热传质。风量不够,物料表面的湿气带不走,干燥速率直线下降。更麻烦的是,局部湿度饱和,物料表面可能发生溶解、结块,或者像前面说的,热敏性物料长时间受热氧化变色。
我见过一个案例,某厂干燥维生素C,为了省电,把循环风量调低到设计值的60%。结果呢,干燥时间延长了40%,虽然单位时间的电耗降了,但总能耗反而上升了。而且VC含量损失了8%。这亏大了。
通常,干燥机的循环风量要根据物料特性、初始含水率、目标含水率来算。有个经验公式,但我不在这里列了,可以查干燥技术手册。总之,别瞎调。建议:风量调节阀开度不要低于设计值的70%,除非你做过工艺验证。
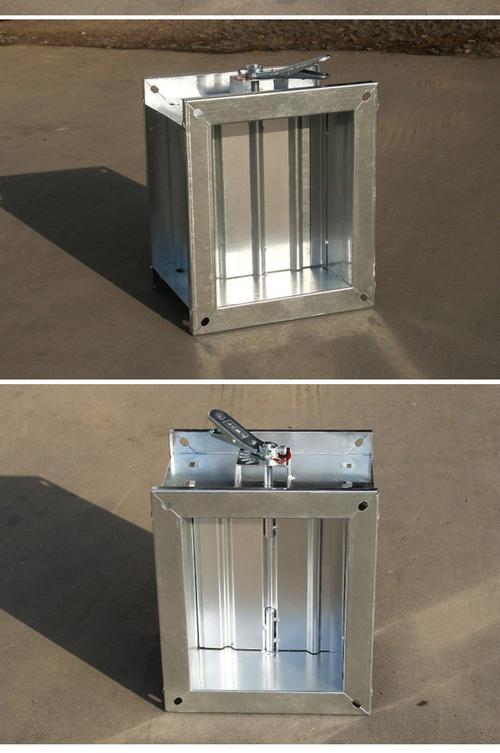 工业热风循环干燥机风道调节阀现场照片
问:那怎么判断风量够不够?答:看干燥曲线。如果后期干燥速率明显变慢,或者尾气湿度一直很高,那就说明风量不足。还可以测物料表面温度,如果和热风温度差太大,也是风量小的表现。
热风温度不是越高越省时间——热敏物料的坑
有些人觉得,温度高一点,干燥快一点,总能耗就低。对耐高温的物料,比如砂石、陶瓷坯体,这没问题。但你要是干燥食品、药品、精细化工品,温度一高,轻则变色,重则分解。
我做过一个实验,干燥某抗生素原料,热风温度从80℃提到100℃,干燥时间从4小时缩到2.5小时,但效价下降了12%。得不偿失。而且,温度高还会导致物料表面硬化,内部水分出不来,形成“假干”现象。你看着表面干了,其实里面还是湿的。等到包装后,水分迁移出来,发霉变质。
所以,热风温度的上限,必须根据物料的热敏性来定。一般热敏性物料,进风温度不超过80℃,有些甚至要控制在60℃以下。💡 小技巧:可以在干燥后期采用阶梯降温,既保证干燥速率,又避免过热。
 热敏性物料干燥机温度阶梯控制曲线图
问:那真空干燥是不是更好?答:真空干燥确实能降低沸点,适合热敏物料。但真空干燥是间歇式的,产能低,能耗其实不低。热风循环连续干燥如果控制得当,综合成本更低。各有各的适用场景,别一刀切。
废气回收?别把湿气又带回去了
 废气回收?别把湿气又带回去了
热风循环的一个卖点是废气余热回收。但很多系统设计得不好,把含有大量水蒸气的废气直接混入新风,结果循环风的湿度越来越高。干燥后期,循环风的相对湿度可能接近饱和,根本带不走水分。这时候你还在加热,热量全用在蒸发已经存在的水分上了,效率极低。
正确的做法是,根据废气湿度,自动调节新风比例和排风量。有些高端干燥机配有露点传感器,实时控制。但老设备改造,往往忽略这一点。我见过一个厂,废气回收管道接错了,排风和新风短路,结果干燥时间翻倍。真是哭笑不得。
❗ 检查要点:测量循环风的绝对湿度,如果超过一定值(比如每公斤干空气含20克水),就必须加大排风。
控制系统不是摆设,PID参数得会调
 控制系统不是摆设,PID参数得会调
现在干燥机都带PLC或者DCS,但很多操作工就把自动调成手动,凭感觉拧阀门。PID参数整定不好,温度波动大,一会儿超调,一会儿欠调。物料一会儿受热过度,一会儿又干燥不足。稳定性差。
其实,对于热风循环干燥机,温度控制回路相对简单,但风量-温度耦合系统就需要解耦控制。这有点专业,不展开。但至少,你得让自动控制发挥作用。否则买那么贵的控制系统干嘛?
问:干燥机日常维护要注意什么?答:重点检查风机轴承、加热器积灰、风道漏风。尤其风道漏风,会导致循环风量下降,能耗上升。还有,过滤器要定期清理,否则风阻增大,同样费电。
说到底,干燥机不是个简单的铁箱子。热风循环更不是“把风转起来”那么简单。每次看到车间里那些被“节能”搞坏的物料,我就心疼。工艺和设备的匹配,永远比省那点电重要。
好了,就聊这么多。如果你也在为干燥机头疼,欢迎留言,咱们一起琢磨。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
干燥机热风循环:省了电费,废了物料——一个机械工程师的深夜吐槽
文章链接:https://www.zystgy.cn/a/71925