现场跑过的人都有体会:装箱机一到高速就卡箱,十有八九不是装箱机本身的问题。真的。纸箱成型那一步就埋了雷。挺度不够的瓦楞纸,吸盘一吸就变形,到了装载工位自然对不准。你盯着装箱机械手骂娘,冤枉它了。
纸箱成型机构:吸盘不是越大力越好
很多厂里换纸箱供应商,只测尺寸和克重,不测挺度。结果装箱机吸盘开箱时,纸箱侧面被吸得凹陷,成型后对角线偏差超过3毫米。这时候装载抓具再精准也白搭。通常要求纸箱挺度在8-12 mN·m之间,具体看纸板层数,可以查供应商的物性表。
吸盘选型有个误区:以为真空度越高越好。❗实际上,对于覆膜纸箱或者表面光滑的彩盒,过高的真空度会让纸箱瞬间贴合吸盘,但释放时残留真空导致纸箱被带偏。我见过一个案例,把真空压力从-60kPa降到-40kPa,卡箱率下降70%。
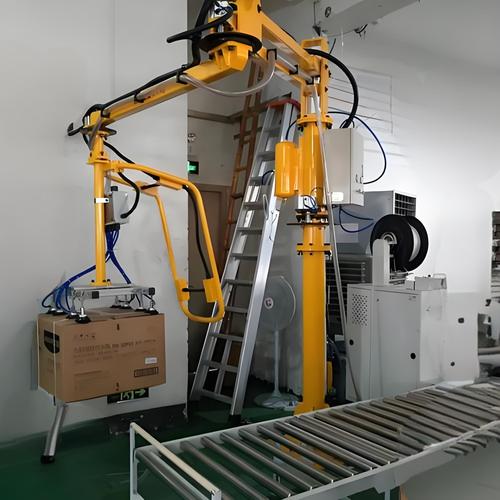
还有吸盘位置。纸箱的摇盖折痕处最脆弱。吸盘如果压在折痕线上,纸箱还没成型就裂了。正确的做法是吸盘中心距离折痕至少15毫米。这个数字不是拍脑袋,是纸板弹性模量决定的。
问:装箱机开箱时纸箱吸不起来或者吸歪,先调什么?
答:先看真空压力表。如果压力正常,再检查吸盘唇口是否磨损。很多老师傅上来就调吸盘位置,结果越调越乱。压力表是第一个该看的。✅
装载精度:伺服电机与机械间隙的博弈
装载抓具的重复定位精度,通常要求±0.5毫米以内。但实际现场,很多装箱机跑半年就变成±2毫米。为什么?同步带松弛了。伺服电机编码器再准,末端执行器晃荡,白搭。
说实话,我见过不少厂里同步带张力从来没测过。用手按一按,觉得差不多就行。这不行。同步带张力一般用音波张力计测,频率在80-120Hz之间,具体看带型和跨距。没有张力计?那就用土办法:手指按压带子中间,下沉量不超过跨距的1.5%。但土办法只能应急,长期还得上仪器。

还有减速机的背隙。装箱机常用的行星减速机,背隙一般在3-5弧分。如果用了超过两年,背隙可能翻倍。背隙大了,伺服电机正反转切换时,末端会有一个微小的“空程”。这个空程在低速时不明显,高速时就是撞箱壁的元凶。💡 定期用千分表打一下末端重复定位,能提前发现。
问:装箱机放料时抓具总是撞到箱壁,怎么微调?
答:先别急着改程序。手动把抓具移到箱口上方,用塞尺测四周间隙。如果间隙不均匀,说明机械安装有偏斜。如果间隙均匀但整体偏小,那可能是纸箱成型后内径变小了。检查纸箱的压痕线深度。
气压与节拍:那些看不见的浪费

气压系统是装箱机最容易糊弄的地方。很多厂里气压表就是摆设,指针常年不动。但实际上,气缸的排气节流阀开度直接决定动作节拍。开度太大,气缸撞到底,震动大,抓具定位漂移。开度太小,动作慢,节拍跟不上。
通常,装箱机上的气缸速度控制在200-500毫米/秒之间。怎么调?先把节流阀关死,然后慢慢开,直到气缸动作平稳无冲击。注意,要调排气节流,不是进气节流。进气节流容易导致爬行。
还有一个隐藏问题:气管长度。有些设备改造后,气管随便接,长短不一。结果不同气缸的动作时间差出几十毫秒,在高速装箱机上就是灾难。气管长度尽量一致,误差控制在5%以内。❗ 这个细节很少有人提,但卡箱了查半天查不出来。
现场调试的土办法与正规路径
调试装箱机,有时候土办法比仪器快。比如用手机慢动作拍摄抓取过程,240帧那种。然后逐帧看,哪里抖,哪里撞。比对着手册算运动曲线直观多了。当然,正规路径还是用示波器测伺服电流,或者用激光跟踪仪测轨迹。不过话说回来,不是每个厂都有这些设备。手机慢动作加塞尺,能解决80%的问题。
最后说个真事。有家厂进口了一台高速装箱机,调试了三个月,节拍始终差10%。请了原厂工程师来,人家把车间温度从32度降到26度,节拍达标了。为什么?伺服电机和减速机的热膨胀改变了机械间隙。所以,别忽略环境温度。装箱机这东西,精密起来很娇气。
别迷信进口装箱机,调不好照样卡。反过来,国产设备把机械间隙和气压理清了,也能跑出漂亮节拍。关键是人。