那把铣刀崩掉的时候,声音特别脆。操作工小赵把面罩一掀,嘴里嘟囔了一句什么——车间太吵,我没听清,但看嘴型估计是在骂娘。正在干的那块模具钢,硬度少说也有HRC55往上,镶着硬质合金的刀片,才切了不到两毫米,直接崩了个角。
“说了这料你得放电加工,谁让你上铣床的。”车间主管老刘不知道什么时候站在了后面,手里端着个掉了瓷的搪瓷缸。小赵没回头,盯着工件上那个浅得可怜的凹槽,嘴里回了句——“我就是想试试。”
试。机械加工这行,很多事就是从“试试”开始的,但有些材料,真不给你试的机会。硬质合金、淬火钢、粉末冶金模具,这些玩意儿拿传统刀具去啃,基本等于拿豆腐撞墙。你得换个法子。
比如,让电火花来。
它不是切,是“烧”出来的形状
很多人第一次听说电火花加工,脑子里浮现的画面大概是——电极呲啦一声冒蓝光,金属像被激光剑划开一样整齐断开。不是这样的。完全不是。
电火花加工的本质,说穿了特别简单:靠放电产生的高温,一点一点把金属蚀除掉。注意这个词——蚀除。不是切削,不是熔化后吹走,是电脉冲在极小的间隙里击穿工作液,形成放电通道,温度瞬间冲到上万摄氏度,工件表面的金属被熔化甚至气化,像被微型雷击了一样,一个小坑一个小坑地炸出来。
一个脉冲,一个坑。成千上万个脉冲,就是一个形状。
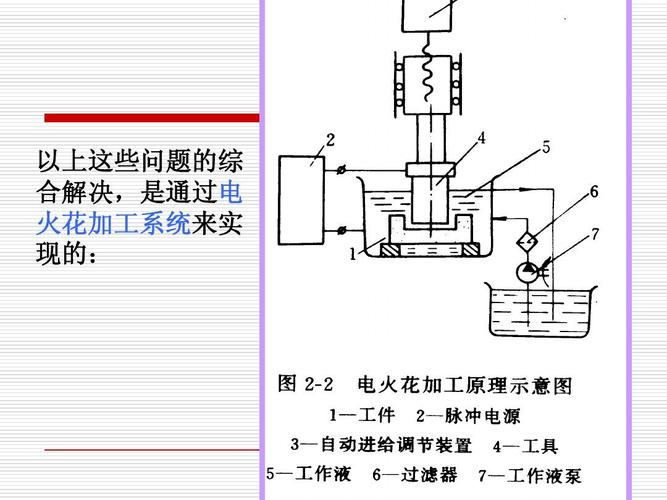
我第一次亲眼看到电火花加工的时候,还以为是设备坏了。因为太安静了——没有铣削那种尖锐的啸叫,没有车削那种连续不断的嗡嗡声。就是“啪、啪、啪”的放电声,像什么东西在油里放小鞭炮。工作液——通常是煤油——从喷嘴冲下来,把放电产生的碎屑冲走,同时起到绝缘和冷却的作用。你盯着看久了会发现,电极根本就没碰到工件。它们之间始终保持着几微米到几十微米的间隙,这个间隙叫“放电间隙”,是整个工艺里最要命的一个参数。
大了,放不了电。小了,短路。你得让它刚刚好,刚好到那个能击穿、能放电、又不至于烧成一片的距离。说起来容易,做起来……这么说吧,我见过太多新手在这上面栽跟头了。
举个例子吧,就去年,隔壁组接了个活儿,要在硬质合金上打一个异形深槽,深宽比很大。电极做得很细,加工的时候冲液不好,排屑困难,电极一进去就短路。短路了怎么办?设备自动回退,抬刀,再下去,又短路。折腾了一整天,槽没打下去多少,电极倒是损耗了一大截。后来调整了抬刀参数,换了冲液方式,才慢慢啃下来。慢得让人想哭——但好歹做出来了。
那个一边烧工件、一边烧自己的家伙

电极。这个词在电火花加工里出现频率极高,但很多人搞不清楚它到底是啥。简单说,它就是那个负责“放电”的家伙。工件接正极,电极接负极(或者反过来,取决于加工需求),工作液在中间,脉冲电源一通电,电极和工件之间就开始了放电拉锯战。
但有个问题。电极本身,也会被烧。这是电火花加工最让人头疼的地方之一——你拿铜或者石墨做成电极,去烧钢件,烧着烧着,电极自己也被蚀除了一部分。这就导致加工出来的型腔尺寸,跟电极尺寸对不上。你得补偿。你得计算电极损耗。你得留余量。
我刚入行那会儿,师傅跟我说“电极损耗要算到0.1毫米以内”,我还不信。后来自己上手做了一套石墨电极,加工淬火模具钢,结果愣是差了将近半个毫米。那套模具差点就废了。返工了整整两天。
所以后来每次做电极,我都会多留一道工序——粗加工、半精加工、精加工,至少三根电极。粗加工用电极损耗大,但放得快;精加工电流小,损耗低,表面质量好。你别指望一根电极从头干到尾,那是教科书里的理想情况,车间里不存在的。
石墨和紫铜,是目前用得最广的两种电极材料。石墨便宜、好加工、耐高温,但强度低,做细长电极容易断。紫铜加工稳定性好,损耗比石墨小,但贵,而且机加工的时候特别容易粘刀。选哪个?看活儿。没有绝对的好坏。
它擅长的,和你以为它擅长的
很多人对电火花加工有个根深蒂固的印象:只能加工导电材料。没错,这是对的。工件必须是导体,不然无法形成放电回路。所以塑料、陶瓷、玻璃,这些不导电的东西,电火花加工不了。这一点没什么好争的。
但另一个印象就有点问题了——“电火花加工很慢,只适合打硬材料”。这话只对了一半。
说它慢,得看跟谁比。跟高速铣削比,电火花加工确实慢。铣削是一层一层快速剥,电火花是一个坑一个坑地炸。加工效率上,电火花天生吃亏。但问题是——有些材料,铣削根本啃不动,这时候电火花加工是唯一的选择。硬质合金、聚晶金刚石、淬火后的模具钢,这些材料的硬度已经超过了大部分刀具材料的硬度,传统切削方式直接出局。这时候你只能放电。
还有一点,电火花加工有一个传统切削加工做不到的优势——它没有宏观切削力。电极和工件不接触,所以加工薄壁件、细长件、复杂异形件的时候,不用担心工件变形。我曾经见过一个例子,一个只有0.3毫米壁厚的波导管零件,铣削一夹就变形,根本没法做。最后用电火花加工出来的,壁厚均匀,没有鼓包。

但话又说回来,电火花加工也不是万能的。它的表面质量,实际上是一个值得单独讨论的问题。放电加工会在工件表面留下一层“再铸层”——熔化后重新凝固的金属,这层组织的性能跟母材不一样,硬度高、脆性大,有时候还会有微裂纹。模具行业对这个特别敏感,因为再铸层会影响模具寿命。所以放电完的模具,通常还要抛光或者做其他表面处理。精加工放电可以减小再铸层厚度,但没法完全消除。
另外还有一个事,很多人可能没留意——电火花加工不能加工不导电的材料。这句话我说了两遍,因为它是一个真正的硬边界。你拿陶瓷来,电火花直接没脾气。
车间里的那些场景

现在的电火花加工,早就不是那种靠手摇、靠经验、靠师傅手感的年代了。数控电火花成型机床,多轴联动,自动换电极,自动补偿损耗。你要是去模具厂看一圈,会发现电火花加工几乎是标配。尤其是做精密模具的——手机外壳的注塑模、汽车车灯的模具、医疗器械的模具——这些模具上的深窄槽、清角、异形面,铣削刀具伸不进去的地方,最后都得靠电火花加工来清根。
还有一块我特别想提的——微细电火花加工。这是电火花加工的一个分支,专门做极小尺寸的孔和槽。比如喷油嘴上的喷孔,直径零点几毫米;比如航空发动机叶片上的气膜冷却孔,也是零点几毫米,而且是带角度的。这种活儿,钻头钻不了,激光加工有热影响区,最后用的就是微细电火花。电极做得跟头发丝一样细,加工的时候你得盯着屏幕,生怕振动大了一点就断了。说实话,每次做这种活儿,我心里都绷着一根弦。
哦对,还有线切割。线切割也是电火花加工的一种,原理一样,只是用电极丝代替成型电极,像锯一样把工件“锯”开。这玩意儿在国内模具行业普及率极高,几乎每个模具厂都有几台。线切割本质上也是放电蚀除,只不过走的是二维轮廓。形状复杂的冲裁模,基本都靠线切割来割。
别把它也当成“落后工艺”
说到这儿,我得吐槽一个事。有些人一听到电火花加工,就觉得是“老工艺”、“慢工艺”、“淘汰边缘的工艺”。每次听到这种话,我都想拉着对方去车间看看——看看那些高硬度模具钢是怎么被“烧”出形状的,看看那些微细孔是怎么被打出来的。
工艺这东西,没有先不先进,只有适不适用。你拿五轴加工中心去铣一块HRC60的淬火钢,刀具磨损快得你都来不及换,表面质量还未必好。但电火花加工上去,虽然慢,但稳。尺寸精度能做到微米级,表面粗糙度也能控制。慢,换来的是一致性和可靠性。这笔账,做过精密模具的人都算得清楚。
当然,电火花加工也有它自己的进步方向。比如混粉加工——在工作液里加入微细粉末,可以改善放电状态,提高表面质量。比如低损耗电源技术,能把电极损耗降到很低。比如自动化——机器人换电极、自动检测、自动补偿。这些都是实实在在的改进,不是噱头。
最近一两年,有个趋势挺有意思——电火花加工开始跟增材制造结合了。有些复杂的模具结构,先3D打印金属件,再用电火花加工做精修。你说这是新工艺还是老工艺?我看都对。工艺之间本来就不该有楚河汉界。
最后说回那把崩掉的铣刀吧。小赵那天折腾了一下午,最后还是把工件搬到了电火花机床前。老刘站在旁边看着,没再说话,只是把搪瓷缸搁在机床顶上,点了根烟。
放电声“啪、啪”地响起来。很慢。但那个槽,正在一点一点地,被烧出来。