凌晨两点,车间里就剩一台老铣床还在响。
那声音不好形容。不是钻床那种闷着往里顶的劲,也不是车床那种连成一片的嗡嗡。它是「呜——咔,呜——咔」。主轴在转,工作台带着工件一点点往刀口里挪。冷却液浇下去,白烟腾起来,铁屑卷成小小的一卷,落在托盘里噼里啪啦。
我第一次独立开那台机器,把一把直径十二的立铣刀啃断了。三根。师傅走过来看了一眼,只说了一句:你这不是在铣,你是在拿刀撞墙。
这句话我记到今天。
刀是横着走的,这是全部秘密
先把最要紧的事说清楚。钻床的孔是怎么来的?刀尖顶进去,转着顶,孔是刀「原地」钻出来的。
铣床完全不是这个逻辑。铣床的刀,是横着走的。刀具自己高速旋转,工件在底下慢慢平移或者进给,每一个刀齿只切掉薄薄一层,几毫秒之后这个齿就转走了,下一个齿接着上。
这就是所谓的断续切削。
想通了这一点,后面一堆事都能顺下来。为什么铣削的刀齿要承受反复的冲击?为什么铣出来的表面是一道道细密的纹路而不是连续的车纹?为什么同样的材料,铣比车更容易崩刃?都在这儿。
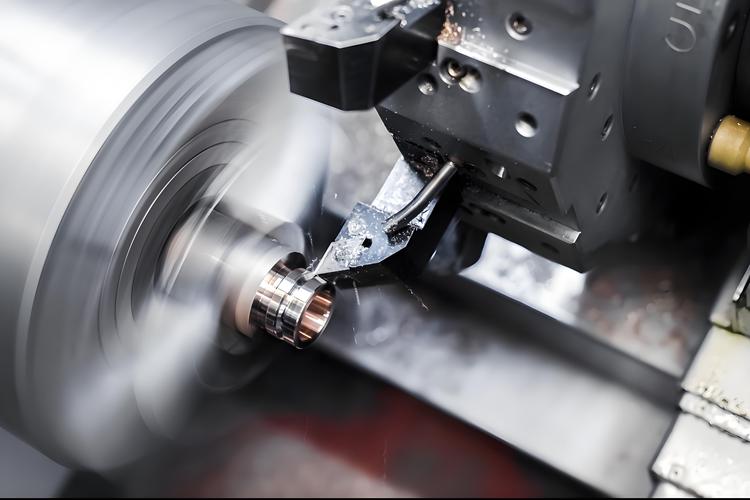
还有个更直观的说法:车床是把工件转起来,让刀去啃一个圆;铣床是把刀转起来,让工件去撞一片旋转的刀林。
工件每走一步,都在跟七八个、十几个甚至几十个刀齿轮番交手。
机床的骨头,藏在看不见的地方
一台铣床看着就是个铁疙瘩,其实它身上最贵的部分往往不在主轴,在床身和立柱。
大型铸件浇出来以后,不能马上拿去加工。要扔在露天或者车间角落里放着,风吹雨淋,有时候放半年一年,这叫自然时效。目的就一个——让铸件里那些铸造时憋住的残余应力慢慢释放掉。你要是着急,直接上机床精加工,等到应力一点点释放出来,床身自己就变形了,导轨歪了,精度全废。
现在有些厂用振动时效或者热时效替代,快是快,但老工程师还是信自然放。这个没法争论,属于经验范畴。
再往下说导轨。导轨是工作台滑动的基准面,它的平直度直接决定你铣出来的面平不平。以前全靠人工刮研——拿一把刮刀,一点一点把高点刮掉,刮出来的花纹像鱼鳞一样。一台大机床的导轨,师傅可能要刮上一两个月。
刮研这活儿现在会的人不多了。数控磨床能替代一部分,但真正的高精度机床,最后还是得靠人拿刮刀收尾。手感和机器的差别,就在最后那几个微米上。
主轴呢?主轴是刀的家。它的径向跳动如果超了,你装再好的刀也没用,刀尖会画小圈。铣出来的槽,宽度会比刀径大,侧面还会有振纹。现场老师傅教我的土办法:拿百分表吸在主轴端面上,表头打刀柄,慢慢转一圈,指针摆动多少,心里就有数了。
现场最难缠的四个鬼

说点真正让人骂娘的。
振刀。工件或者刀具在切削力作用下发生振动,加工面上留下一道道规律性的波纹。轻的只是难看,重的会把刀崩掉。原因五花八门:装夹悬伸太长、刀具伸出太多、主轴转速刚好落在共振区、工件壁太薄。解决方法也五花八门,有时候只是把转速往上调两百转,波纹就没了。有时候怎么调都没用,只能改工艺。
让刀。这个更阴险。你按图纸尺寸铣一道槽,量出来小了零点零三。为什么?因为切削力把刀往一边推了,刀真的让了步。薄壁件上尤其明显。有经验的师傅会在编程时留出余量,走一刀精修,甚至故意往反方向偏一点。
崩刃。硬质合金刀片脆,最怕冲击。工件上有一块氧化皮、一个焊点、一个砂眼,刀齿撞上去就可能崩掉一整块。崩了的刀继续切,表面质量立刻断崖式下降,而且后面几个齿也跟着废。所以在铸件、锻件上开粗,第一刀的余量和走刀方式,比后面所有精加工都关键。
热变形。切削产生大量热量,一部分被切屑带走,一部分进了工件。铝的热膨胀系数大,加工过程中量着是合格的,等冷却下来一量,小了。精密件必须在恒温车间做,机床连续运转几个小时后还要热机标定。这不是矫情。
加工中心不是「自动化的老铣床」
很多人以为加工中心就是把老铣床加了个数控系统,其实不太一样。
加工中心是铣床的直系后代,但它长出了两样老铣床没有的东西:刀库和自动换刀。几十把刀挂在圆盘或者链条上,程序里写一句换刀指令,主轴自己跑去抓下一把,几秒钟的事。这意味着什么?意味着一次装夹,能连着把铣面、钻孔、攻丝、镗孔、倒角全干完。

这件事在车间里的分量很重。以前做一套模具,要在铣床、钻床、镗床之间来回搬工件。每搬一次、每重新装夹一次,基准就变一次,误差就叠一层。到了第五次装夹,你可能已经跟原始基准差出好几丝了。
一次装夹完成的零件,精度天然高一个台阶。这就是加工中心真正值钱的地方,不是省人,是省基准。
不过话说回来,五轴联动机床确实是个分水岭。三个直线轴加两个旋转轴,刀具可以在空间里任意角度切入工件。叶轮、整体叶盘、复杂的航空结构件,靠三轴机床根本没法完整加工,不是精度问题,是刀的杆会不会撞到工件的问题。五轴解决的就是这个。
代价也很实际:五轴的后处理、刀具路径规划、机床的几何误差标定,全都是硬骨头。买得起是一回事,用得好是另一回事。我见过不少厂买了五轴,最后常年只当三轴用。
几个传得很广的误会
第一个误会:铣床只能铣平面和键槽。
不是。铣床能干的活太多了。型腔、曲面、螺纹、螺旋槽、齿轮(用成形铣刀,或者专门的滚齿机属于另一个门类)、花键、T形槽。只要有合适的刀具和运动方式,它基本什么形状都能啃。只不过复杂曲面上,铣削的效率和精度之间永远在拉扯。
第二个误会:转速越高越好。
这是最坑人的说法。切铝合金,主轴开到一两万转很常见,而且刀具寿命还更长,因为切屑带走了大量热量。换成模具钢你试试,同样的转速,刀片一会儿就红透了。真正决定的是线速度——刀尖在圆周上的实际速度,跟转速和刀的直径都有关系。忽略了直径谈转速,等于什么都没谈。
第三个误会:表面越光亮越好。
这个可能有点反常识。加工面过于光亮,有时候不是切出来的,是挤出来的。刀尖钝了、进给量太小、刀刃在工件表面反复蹭,把材料压平压实了,看着像镜子,实际上表层已经加工硬化,残余应力也不小。真正合格的精加工面,应该能看出均匀、方向一致的刀纹。
第四个误会:机床精度高,零件精度就高。
机床精度只是其中一个变量。装夹方式、刀具跳动、材料批次的一致性、切削热的分布、编程时的走刀策略,任何一个环节拖后腿,机床再贵也救不回来。我在现场见过一台五轴机床做出来的件,被一把跳动超标的刀柄毁了。就这一把刀柄的事。
它现在在哪儿干活
手机中框、笔记本电脑的金属外壳,一块铝板放到加工中心里,铣掉大部分材料,剩下的就是外壳的形状。这是一种很奢侈的做法——把材料掏空,而不是成型。
注塑模具、压铸模具的型腔,基本都靠铣削开粗,然后电火花精修。较大的模具,开粗阶段的切削量惊人,一刀下去几个毫米,刀齿承受的冲击力很大。
再往上,飞机结构件、发动机机匣、钛合金的接头件,那些是大铣床的主场。钛合金难加工,导热差,热量全堆在刀刃上,刀具寿命短得让人心疼。这是行业里公认的难题,只是各家有各家的应对办法。
还有一些不那么显眼的地方。人工关节、牙种植体的毛坯,有些也是铣出来的,只不过换成了小得多的机床和刀具,精度要求高到另一个数量级。
至于接下来会怎样——我个人感觉,方向大概是几个:车铣复合把工序进一步压缩;增材和减材放在一台设备上,先堆出来再铣掉多余的部分,这种混合设备现在已经有了,只是贵;在机测量和自适应控制,让机床自己感知切削负载,实时调整进给。这些都在往前走,但要说哪条路线一定赢,我不敢下这个判断。
我更愿意看眼前的。
那台凌晨两点还在响的老铣床,第二天早上我去看,工作台上躺着一块刚铣完的模具镶件。冷却液还没擦干,表面是一层均匀的细密刀纹,摸上去有点像绸子的手感。
然后我蹲下来,把托盘里的铁屑倒进回收桶。就这么简单。