刚推开车间防火门,就听见“呲啦——”一声锐得扎耳朵的响,紧接着是金属碰撞防护网的哐当声。
老周在机床边跳着骂,手上还沾着切削液。
三毫米厚的铝合金型材刚切到一半,锯片卡进去,崩掉的三个齿飞出去半米远,砸在透明防护板上,留了三个白印。
没人敢上前。
等主轴完全停稳,老周蹲下来捡那几个崩飞的齿,指节捏得发白:“这才换上去俩小时,六千多块的锯片,就这么废了。”
锯片不是圆铁片,是几百个微型刀具拼的圆盘
很多人对锯片的印象,还停留在五金店货架上那种几十块钱的圆铁片,边缘磨几个齿,装在角磨机上就能切东西。
真不是。
工业现场用的锯片,每一个齿都是独立的硬质合金微型切削刃,转一圈下来,几百个齿按固定的角度依次蹭过工件表面,每个齿啃下来的切屑,比头发丝粗不了多少。切出来的端面平不平,毛刺多不多,全靠这几百个齿的角度、硬度、磨损程度说了算。
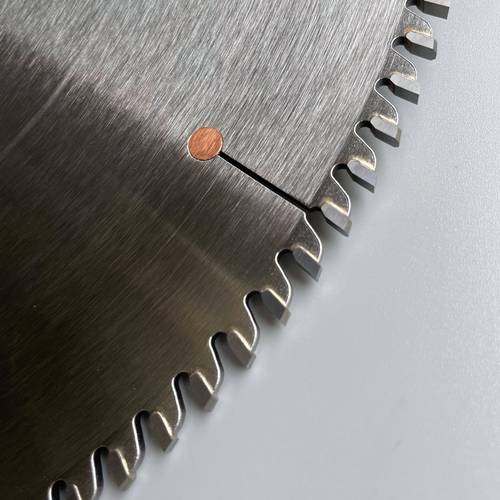
刚入行的小师傅最容易犯的错,就是觉得锯片是纯消耗品,越便宜越划算。去年我见过个小伙子,图省成本,买了比原厂价低三分之一的锯片切45号钢,刚切了二十根料就开始冒烟,拿下来仔细看,齿上的硬质合金层掉了快一半,露出下面银灰色的钢基体。
省了几百块锯片钱,最后刮花的那二十根钢料,光返工就花了两千多。
说出来离谱,我之前还见过有人把切木材的锯片拿去切钢管,切了三分钟,齿全磨平了,那刺耳的声音跟拉警报似的,整个车间的人都探出头看。
锯片制造里的反常识细节
很多人觉得锯片的制造不就是把钢板切个圆,磨几个齿,焊上合金头?
真做过的人才知道,这里面的坑比机加工的切屑还多。
首先是基体的选材,不能太硬,也不能太软。太硬的话,受冲击容易裂;太软的话,切的时候受力就变形,转起来晃得跟筛子似的,切出来的工件边缘全是波浪纹。更麻烦的是应力释放——整块冷轧钢板刚切割成圆片的时候,内部全是残余应力,你要是直接磨齿焊头,放仓库里半个月,它自己就能翘成个飞碟,装到机床上转起来,偏心量能超出去一毫米。
所以正规的锯片生产流程里,切完圆片的第一步,不是磨齿,是把整片丢进恒温炉里烘十几个小时,让钢板内部的应力慢慢释放完,再做后续的加工。
最考验工艺的,还是基体和硬质合金齿的焊接环节。钢基体和硬质合金的热膨胀系数差了快三倍,焊接的时候温度稍高一点,冷却收缩的程度不一样,整个锯片就会出现肉眼看不见的变形,装上去转起来,你看着它是正圆,其实跳动能有两三个丝。

之前跟一个做了二十年锯片的老师傅聊天,他说最烦的就是客户拿变形的锯片回来投诉质量差。哪是质量差啊?很多人装锯片的时候,法兰盘上沾了切屑、锈迹,两个法兰盘夹着锯片的时候根本贴不紧,拧螺栓的时候还顺着一个方向拧,偏了两毫米的位置,转半小时的离心力,就能把钢片扯得变形。
还有锯齿的角度,根本不是越尖越好。切铝材的锯片,齿前角要磨得大一点,不然切下来的铝屑软,容易粘在齿上,越积越厚,最后直接把齿给掰断。切高硬度钢的锯片,前角就得磨得平一点,不然齿太尖,一碰到硬的工件直接崩碎。
被传了十几年的使用误区
车间里关于锯片的谣言,能攒半本子。
最离谱的就是“转速越高切得越光滑”。很多操作工为了赶产量,偷偷把主轴转速往上提,觉得转得快,切屑碎,端面就平。
错。
转速超过设计阈值之后,锯齿和工件摩擦生热,局部温度能冲到三四百度,上面的硬质合金层直接退火,硬度掉一半,用不了半小时就钝了。上次老周车间崩齿的事,最后查下来原因就是新来的操作工,把原来3200转的参数,直接拉到了4500转——锯片设计的时候,所有的应力计算都是按3000多转的工况算的,你硬提转速,离心力大了快一倍,不崩才怪。
没人记得工艺卡上的字。
还有人觉得,锯片钝了就反复磨,磨到基体薄得不能用为止。
锯片的基体厚度是有设计冗余的,每次重磨都会把齿的切削层磨掉一点,磨的次数多了,基体本身的刚性就会下降,转起来稍微受点力就晃,切出来的工件尺寸差个零点几毫米,后面装配的时候根本对不上孔位。更别说很多人磨的时候根本不校角度,磨出来的齿一高一低,转起来跟偏心轮似的,机床主轴的轴承都能磨坏。
哦对,还有人觉得锯片上的排屑槽是随便开的。哪能啊?槽的宽度、倾斜角度,都是对着加工材料算好的。切铝的锯片槽要宽一点,不然软乎乎的铝屑排不出去,堵在槽里越转越卡;切实木的锯片槽要窄一点,不然切出来的缝太宽,一立方米的木材,光锯路浪费的料就能有小半方。
最近几年市面上开始出现带类金刚石涂层的锯片,切硬塑料、铝合金的时候,切屑根本不会粘在齿上,寿命比普通锯片长个两三倍。就是价格贵,很多小厂的老板算来算去,还是舍不得掏那个钱。
昨天再去车间,老周已经把新的锯片装上去了。这次他特意把两个法兰盘擦得锃亮,连上面沾的一点铝屑都用刮刀刮干净,拧螺栓的时候对角拧,每颗都拿扭矩扳手校到规定的力矩。
开机的时候他没像之前那样一下把进给速度拉满,慢慢推着工件往锯片那边靠。
“呲——”
声音脆得很,切下来的铝屑卷成均匀的小卷,落在下面的接屑盘里,连一点粘在齿上的都没有。
老周抬头擦了擦额头上的汗,跟我笑:“你听,这声音就对了。”