别拿铰刀当大号钻头:车间里的精度命门
2026-11-09 09:24:45 作者:网编
分类:文章
上周在长安产业园的机加工车间靠西墙站着,刚看完师傅把一根磨得发乌的高速钢杆往台钻卡盘里塞——不是钻头,是铰刀。
旁边学徒凑过来问”这玩意儿跟扩孔钻差啥?”
师傅没抬头,把进给量拧到表盘上最小的刻度,说”差的是你下个月能不能把变速箱零件交出去。”
攥在卡盘上的精修工
很多刚进车间的人最容易犯的错,就是把铰刀当成大号的、带更多齿的钻头。
错得离谱。
铰刀从来不是用来“钻”出孔的,是给已经钻好、扩好的孔做最后0.1毫米级的精度兜底的。
你要是把铰刀当成能直接在实心料上钻透的工具,不出三个孔就能把整把几百块的刀具崩出豁口,连带着把本来好好的待加工零件刮出一道深印,补都补不回来。
它的工作逻辑很简单:前面的钻头、扩孔钻把孔的大概轮廓开出来,留个大概0.1到0.2毫米的余量,等铰刀转着伸进去,靠均匀分布的几圈切削刃把那点余量刮掉,最后出来的孔,圆度、圆柱度能控制在0.01毫米以内,内壁粗糙度摸上去跟玻璃似的。
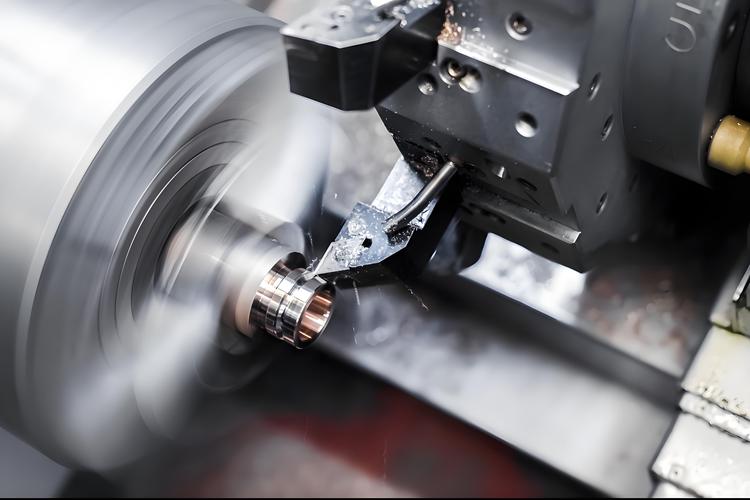 机加工车间台钻装夹直柄铰刀作业场景
磨齿的时候,差一丝都不行
很多人觉得做铰刀不就是把圆杆铣出几个齿吗?
真站到工具磨旁边看十分钟,就知道这话有多外行。
铰刀的齿不是随便铣出来的。
铰刀最核心的精度秘密,是每一条刃后面留的那圈0.02到0.05毫米宽的研磨刃带。
这圈刃带的宽度差个0.01毫米,铰出来的孔就完全是两个效果:宽了,刃带跟孔壁的摩擦力太大,一转就把孔壁刮出深沟,尺寸直接越磨越大;窄了,起不到校准孔形的作用,铰出来的孔椭圆得跟个土豆似的,轴承塞进去都卡不住。
磨这圈刃带的时候,师傅要盯着工具磨的千分表,每磨完一个齿,就把铰刀转一个精准的等分角度,手稍微抖一下,刃带的宽度就超差。我见过刚入行的小工磨出来的铰刀,刃带宽窄差了快3丝,装上去铰出来的孔,塞个6202轴承进去都晃得响,最后整批40多个铝合金零件回炉,扣了半周绩效。
现在不少厂用的硬质合金铰刀,还要在刃口上镀一层氮化钛涂层,硬度比普通高速钢高出去一大截,寿命能翻五六倍,但磨的时候要求更严——硬质合金脆,稍微磨得有点崩口,铰出来的孔壁全是细碎的刀痕,连复检都过不了。
 工具磨床磨削硬质合金铰刀刃口作业特写
用的时候,最容易踩的坑
真到了机加工现场,好多人拿着好铰刀,照样出废品。
最常见的错,就是把钻头的参数直接套到铰刀上。
铰削的进给速度和转速,通常比同直径的钻头低60%以上。
总有人觉得转得快效率高,结果刚铰进去两毫米,刃口就因为摩擦温度太高烧得发蓝,磨出来的孔壁全是螺旋状的刀痕,孔径还因为热胀冷缩越铰越大,等零件凉下来一量,孔小了两个丝,直接报废。
还有个坑是退刀的时候停转。上次有个学徒铰完最后一个孔,直接按了机床的停止键,卡盘还没完全停就把刀从孔里拔出来,12个孔的内壁全被停转的刃口磨出了一圈螺旋印。师傅蹲在废品堆旁边抽了三根烟,没骂他,就把那堆废零件摆到他工位上,摆了整整一周。
说起来这些事好像离普通人很远。其实你每天摸的东西,全是靠这小刀子撑着精度的——洗衣机滚筒下面的轴承座孔,汽车变速箱里的齿轮轴配合孔,甚至你手机里震动马达的那个小铜套,全是铰刀一点点修出来的。要是铰刀的精度差一点,洗衣机转起来晃得能在台面上滑走,汽车开起来变速箱响得像装了半箱石子,手机马达震得后盖麻手。
 铰刀加工完成的高精度通孔与深沟球轴承配合检测场景
前几天路过那个车间,之前磨坏铰刀被扣绩效的小工,现在能盯着千分表把刃带的宽度控制在1丝以内了。他看见我还挥了挥手里刚卸下来的铰刀,刃口亮得能照见人。
哪有什么玄乎的高精度。
都是一刀一刀磨出来的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
别拿铰刀当大号钻头:车间里的精度命门
文章链接:https://www.zystgy.cn/a/65673