刚推开门就听见2号挤出机的嗡鸣——不是那种尖锐的吵,是裹着料温烘出来的、发闷的震动,脚底板都能感觉到麻。靠墙的料架上摆着半透明的料袋,风从车间的侧窗吹过来,袋角哗啦哗啦碰着铁架子。鞋上还沾着刚才路过冷却水槽溅出来的凉水。
手里攥的料粒,不是随便抓的塑料渣
师傅蹲在料斗旁边,抓了一把料粒在手里搓,指腹沾了点料屑,凑到鼻子底下闻了闻。做接触饮用水的塑料软管,用的是全新的食品级PE料,半透明,没有刺鼻的怪味。别信那些说加多少回收料能降成本的鬼话!上次隔壁厂拿回收料做的管,送检测的时候析出物超标,整批货全砸在仓库里,堆到现在都没人要。
料温更讲究。机筒前段的温度高个5度,挤出来的料就会发黏,走在冷却水槽里容易粘壁,表面拉出一道道细痕;低个5度,料塑化不好,管的内壁会有细小的硬结,用的时候卡料堵介质。

说实话,刚入行的时候我以为不就是把塑料融化了挤成管么?能有多难?直到第一次跟着调机,连续三个小时挤出来的管要么壁厚偏到一边,要么表面有气泡,站在冷却水槽旁边盯着管慢慢从模头出来,汗顺着后脖子往下流,连擦都不敢擦——怕一走神,整根管的壁厚全错了,半吨料直接报废。
最磨人的环节,从来不是挤出来那一下
很多人以为把塑料从模头挤出来就完事了。错。
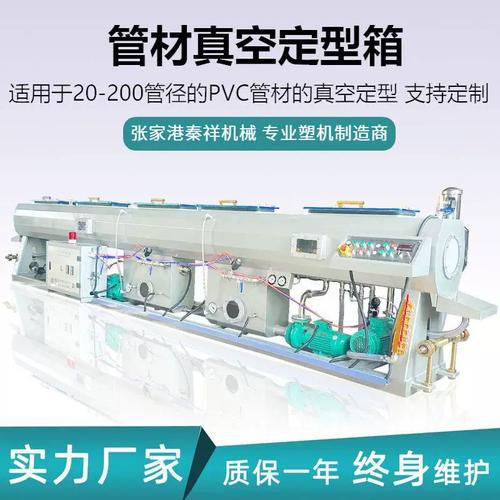
刚从模头出来的料还是软的,跟煮软的面条似的,烫得离半米远都能感觉到热气,根本撑不住形状。要套在带真空孔的定径套上,靠负压把管壁紧紧吸在套的内壁上,再顺着冷却水槽走一遍,才能定住圆度和壁厚。真空度差个0.02MPa,管的内壁就会爬满不规则的细波纹。别小看这波纹,用在输送流体的管路上,波纹的地方就是应力集中点,用不了多久就会从那开裂。
上次调机的时候,真空表的连接管裂了个针尖大的缝,真空度一直上不去,我们换了三次定径套,调了两次模头间隙,折腾到快下班才找到问题。师傅拿肥皂水往管上一喷,看见滋滋冒的小泡,当时气得直接把那截漏气管子扔到了废料堆里。
成管出来之后还要过检测。每批抽三根,接在水压试验台上,慢慢升压。合格的管是慢慢鼓成个椭圆的包,不会突然崩裂。要是啪的一下碎成好几块,说明料的韧性不够,直接整批回炉。游标卡尺卡壁厚,差个0.1mm都要重新调机——别觉得差一点无所谓,管薄了承压不够,厚了又硬得弯不动,装都装不上。
你天天碰的管,根本不是你想的那样
不过话说回来,谁没事会蹲在车间里盯着一根塑料软管看啊?但你家洗衣机后面连的进水管,洗手台下面接的排水管,实验室里移液用的连接管,甚至你骑的电动车刹车线外面套的保护套,全是这东西。
很多人有个误解,觉得软的管就是便宜货。真不是。那种带编织增强层的塑料软管,通常能承受1.6MPa的工作压力,相当于把管垂直立到160米高,管里灌满水都不会爆。
家里之前换洗衣机进水管,买了那种薄得像保鲜膜似的便宜管,用了半年就开始发硬,摸上去像干了的橡皮,差点漏水泡了地板。后来换了带编织层的,软乎乎的,弯个角度也不硌得慌,用了三年都没变形。
当然也有容易出问题的地方。比如那种加了太多增塑剂的PVC管,夏天放在太阳底下晒久了,表面会析出一层黏糊糊的东西,时间长了管壁就会变脆,一折就裂。现在做户外用的管,都会特意调整配方,加抗紫外线的成分,不然用个一年半载,风吹日晒的,直接碎成渣。
下班的时候顺手摸了摸车间堆在墙角的成管,凉丝丝的,弹性刚好。那些你平时根本不会注意的小东西,其实每一道工序里都藏着不少折腾人的细节。没有什么东西是随便做出来的。哪怕是一根看起来没什么特别的塑料软管。