输油工况下的工业软管选型:别让一根管子拖垮整套供油系统
2026-11-08 14:21:46 作者:网编
分类:文章
上个月去江苏一家做精密机加工的客户现场,刚进门就看见车间地面漏了半滩黑油,几个工人蹲在地上骂骂咧咧拆管子。问了才知道,贪便宜买的所谓“耐油工业软管”,用了不到三周,管壁从内层开始溶胀,一折就裂。真的,这种事我见得太多了。
别拿普通橡胶管凑数:输油工业软管的核心差异在哪
很多人对工业软管的认知还停留在“就是个厚点的橡胶管”,真不是。普通输水、排泥的橡胶管,一般是普通天然橡胶掺了大量回收胶,摸上去软塌塌的,耐油性几乎为零,泡在柴油里俩小时就能溶得粘手。而正经用于输油工况的工业软管,结构是分层的:内层是高纯度丁腈橡胶(NBR),直接接触输送的油品,抗溶胀、抗腐蚀;中间层是高强度钢丝编织或者多层缠绕结构,扛住管内的脉冲压力,不会因为压力波动鼓包、爆管;外层是耐油污、耐紫外线老化的合成橡胶,防车间里的切削液、焊渣溅到管体上腐蚀外层。
我见过最离谱的采购,把几块钱一米的普通输水胶管,套个金属接头就当输油管用。刚开始用着没毛病,等油把内层泡软了,橡胶碎屑顺着油管流进主轴油路,一套几十万的加工中心,换油路滤芯换得人崩溃。真的亏到姥姥家。
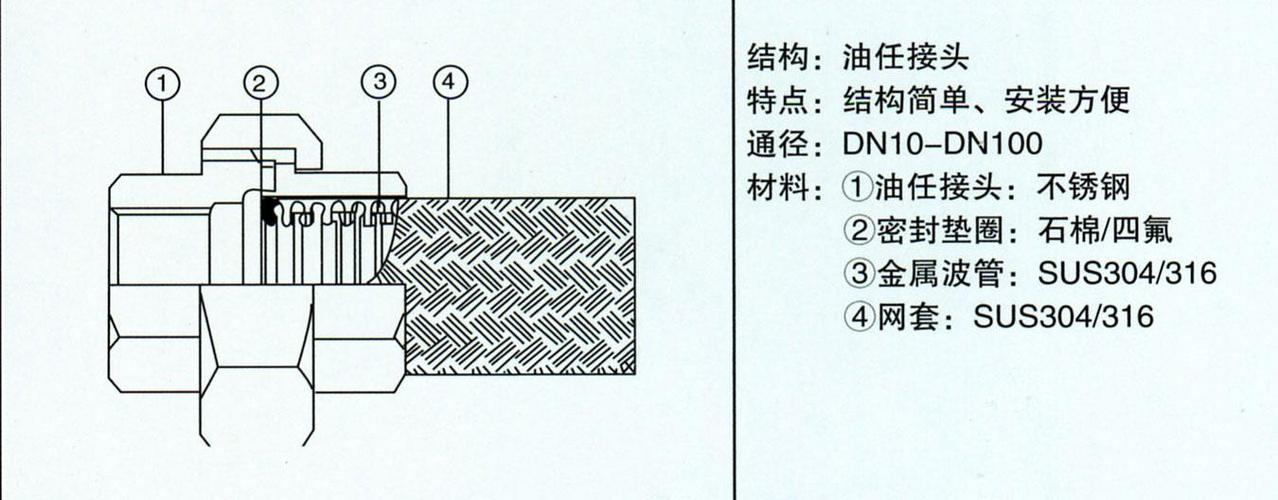 输油工业软管三层结构剖面示意图
很多采购第一次选输油软管的时候,都会问最实际的问题:
问:市面上标着“耐油”的工业软管,是不是都能用来输柴油、液压油?
答:真不是。你得卡两个硬指标筛:一个是内层橡胶的耐溶胀率,通常合格的输油软管,在常温下浸泡对应油品72小时,溶胀率要控制在5%以内——要是泡完粗了一圈、粘手掉渣,那就是掺了大量回收橡胶的凑数货,用不了俩月就得漏。另一个是管体的承压匹配度,别拿低压输水的管子去接高压液压回路,通常10MPa以上的供油管路,必须选带多层钢丝缠绕结构的工业软管,普通单层编织的根本扛不住设备运行带来的脉冲压力,用着用着就爆管。
现场装软管的两个隐形坑,踩中一个就得返工
选对了管子,装不对也白搭。我跑了上百家工业现场,见过太多因为安装不规范,刚换上的软管一周就坏的案例。
别把软管拉得绷直。很多安装工图省事,把软管两头拉紧了接上接头,觉得这样接口处不会漏。错。设备运行的时候有持续的振动,绷得太紧的软管,没有冗余的弯曲量,用不了半个月,接头位置就会出现疲劳裂纹。💡 正确的冗余长度,通常是两个接头直线距离的1.2倍左右,留够弯曲的空间,别硬拽着管子凑长度。
别让软管在安装的时候拧着劲。这个太常见了,工人接的时候图快,拧着管子就把接头锁死,管体本身带着扭转应力,一开机承压,裂纹直接从应力最大的位置冒出来。❗ 我之前在汽配厂见过一根刚装了3天的输油软管,就是因为安装时拧了30度的劲,开机试机的时候直接从中间裂了,半桶油喷在刚调试好的机器人臂上,几个人擦了俩小时才擦干净。
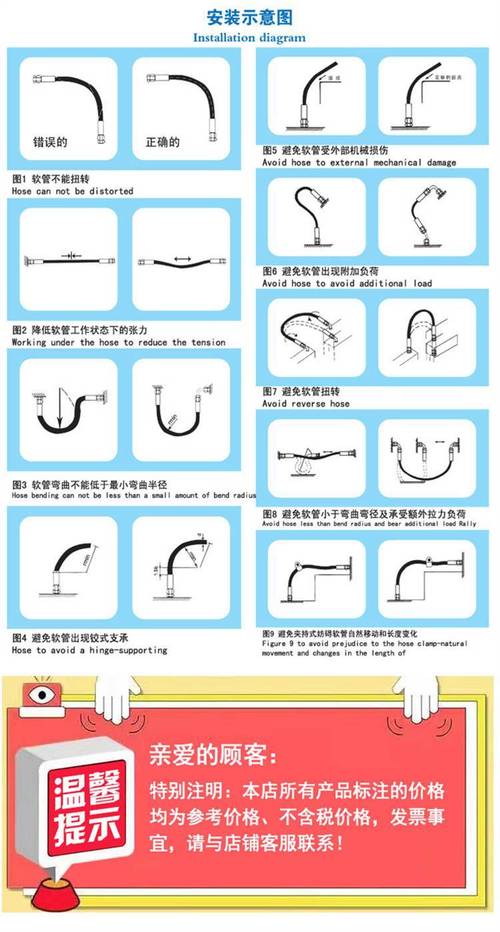 工业软管安装正确弯曲角度示意图
现场安装的老师傅们,也经常会问一个实操性很强的问题:
问:输油用的工业软管,是不是弯度越小越容易坏?
答:对。每根工业软管的出厂样本上,都会明确标注最小弯曲半径,硬折到半径比要求的还小,内层的钢丝层会被折变形,橡胶层也会出现不可恢复的折痕,用不了多久就会出现渗漏。通常如果管路空间不够,别硬掰管子凑角度,要么换长度更短的适配软管,要么加固定管卡把弯曲弧度撑到要求的半径以上,别硬来。
别被参数表骗了:现场核验软管的两个土方法
说实话,我从来不迷信供应商给的那种盖了章的检测报告,现在报告造假的成本太低了。你自己在收货的时候,用两个简单的方法核验,比看十份报告都管用。别嫌麻烦,这两步花不了你五分钟,能帮你避掉九成的供货坑。
拿指甲刮一下软管的内层橡胶。正经的高纯度NBR内层,质地是硬实的,刮上去不会掉黑色的橡胶碎屑。要是你一刮,指甲缝里全是黑胶泥,那就是掺了大量回收料的,耐油性能绝对不达标,直接退。
把软管的外胶层撕下来一小块,泡在你要输的油里24小时,拿出来捏一下。如果泡完软得像泡发的海绵,一扯就断,那也别留着——这种管子进了油路,泡久了掉渣,堵滤芯都是小事,堵了精密的伺服阀件,损失的钱够买几十根好软管。
真的。
上周那个漏了半滩油的机加工客户,后来换了正规的输油工业软管,到现在快俩月了,没再漏过。他跟我说之前算下来,漏的油、换滤芯、耽误生产的时间,省那点买管子的钱,连零头都不够。
对吧?工业现场的东西,从来不是越便宜越划算。一根好的工业软管也就几百块,搭进去几十万的设备,那才是真的亏。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
输油工况下的工业软管选型:别让一根管子拖垮整套供油系统
文章链接:https://www.zystgy.cn/a/65478