刚进车间那天,班长把我拽到厚铅板后面,指了指对面隔着三米远的工装架——那堆焊完的风电主轴法兰,正被裹在铅布罩里,机器嗡嗡响。
我那时候还以为是啥精密加工设备,凑着想扒着铅板缝看,被他一巴掌拍在手背上。
别瞎碰。这是射线检测。
铅板挡着的,不是光,是穿进钢里的“视线”
说穿了,跟你去医院拍胸片是一个路数。只不过医院的X光照的是皮肉,这儿的射线劲儿大得多,能扎进两百毫米厚的钢块里,把藏在焊缝里的气孔、夹渣、没焊透的窟窿,全给印在后面的底片上。
我第一次见成品底片的时候愣了半天——黑黢黢的胶片上,亮银色的焊缝像条蜿蜒的山路,中间几个针尖大的黑点儿,就是藏在钢里的小气孔。就这玩意儿,比人眼尖一百倍。

当然,辐射防护是死规矩。铅板的厚度、铅布的搭接量、警戒区的拉线圈,差一厘米都不行。上次有个外协的师傅图省事,没退到警戒区外面,被安全员抓着罚了三天的安全教育,全车间通报。这事儿真不是小题大做——射线照多了,是要出人命的。
最磨人的从来不是辐射,是那片小小的底片
很多人觉得这活就是把机器开了等曝光,完事取底片就行。太天真了。
曝光时间差个三秒,底片要么太亮看不清缺陷,要么太黑连焊缝轮廓都摸不着。底片贴的位置偏个两毫米,刚好把焊缝的熔合区漏过去,拍了等于白拍。甚至当天车间的温度高个两三度,洗胶片的药水浓度不对,出来的片子全是雾蒙蒙的,跟蒙了层哈气的玻璃似的。
去年有个刚出师的徒弟,拍一批管道对接焊口的时候,把底片贴在了焊缝的余高侧面,没对准熔合线。送过去评片的时候,人家一眼就挑出来了——整批二十张底片全废,返工花了整整两天,差点赶不上货轮的船期。那徒弟被班长骂得连食堂都不敢多打一份肉。
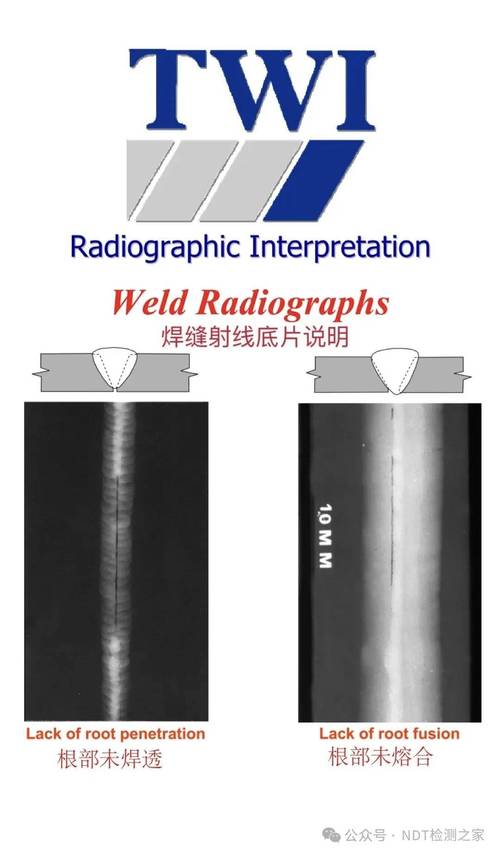
现在慢慢有数字射线的机器了,不用洗胶片,直接在屏幕上看成像。但干了二三十年的老师傅,还是愿意摸一摸老胶片的质感。不是守旧,是屏幕上跳来跳去的阴影,总不如胶片上扎扎实实的黑点儿,让人心里踏实。
你每天接触的东西,早就被它“照”过一遍
别觉得这东西离你的生活远。
你坐的高铁,轮对和车轴的连接焊缝,要过射线检测;你家小区楼下的天然气调压箱,壳体的对接焊口,要过射线检测;甚至你上次买的那种带不锈钢内胆的高压锅,焊缝出厂前也得抽拍。但凡承力的、漏了要出大事的地方,基本都有这道工序卡着。
有人说现在超声波检测多方便,为啥还要费这劲拍片子?
说实话,超声波能探出藏在钢里的裂纹,灵敏度高得很,但那种针尖大的气孔、夹渣,超声波的反射波很容易混在母材的信号里,稍不注意就漏了。更重要的是,射线拍出来的底片是能存的——十年后、二十年后,哪段焊缝出了问题,翻出当年的底片一对照,溯源比啥都准。
上周跟班长在铅房外面抽烟,他举着刚评完的底片对着太阳照,指尖的老茧蹭过胶片的边缘,亮银色的焊缝在光里晃。
他说这东西干了三十年,从来没敢马虎过。
毕竟你看不见的地方,总得有双眼睛替你盯着。