上周去宁波鄞州的一家重型机械厂,刚拐过探伤室的拐角,就听见熟悉的“滴滴”声。穿藏青色工装的王师傅蹲在地上,手里攥着个巴掌大的探头,对着两米厚的轧钢工件侧面慢慢蹭,裤腿上还沾着没擦干净的耦合剂印子。
这就是超声波检测的现场。
没有影视剧里那种精密实验室的冷光灯,地上堆着刚从热处理炉里拉出来的工件,温度还没完全降下来,探头贴上去的时候,带着点淡淡的焦糊味。
探头贴上去的那三秒,在测什么
别拿医院的B超硬套。差得远。
医院的探头频率低,照的是含水量高的软组织,车间里用的探头,发出去的声波尖得很——能穿透几十厘米厚的碳钢,碰到藏在钢板内部的裂纹、气孔、夹渣,就会弹回来。仪器屏幕上跳出来的回波,就是缺陷给的“信号”。

很多人好奇,为什么探头要涂一层黏糊糊的像浆糊的东西?
那是耦合剂。耦合剂的作用,是把探头和工件之间的空气挤走。空气是声波的天敌,要是中间隔了一层空气,声波根本钻不进金属里,全反射回来了,测了也白测。冬天车间温度低,耦合剂冻得稠得像凝固的猪油,得提前放在暖箱里烘半小时,不然涂上去半天化不开,探头滑都滑不动。
我第一次跟着王师傅学的时候,没注意控制力度,耦合剂蹭了一袖口,回去用洗衣粉搓了三回,还是留着淡淡的印子。王师傅在旁边笑,说这是探伤工的“入门勋章”,他刚入行的时候,整只手都沾得黏糊糊的,连吃饭拿筷子都打滑。
最容易踩的坑,从来不是仪器坏了
干这行快二十年,王师傅说,他见过的大部分检测失误,根本不是仪器出了问题。
是人的问题。
新来的徒弟图省事,焊缝表面的焊瘤没磨平就直接上探头,中间隔着凸起来的焊渣,声波根本传不进去,测出来的数据全是废的。还有的不换探头,拿测碳钢的高频探头去测铝合金工件——铝的声阻抗跟钢差得远,相当于拿听诊器隔着三层棉袄听心跳,啥实质性的问题都听不出来,最后报的检测报告被总工打回来,挨顿骂都是轻的。
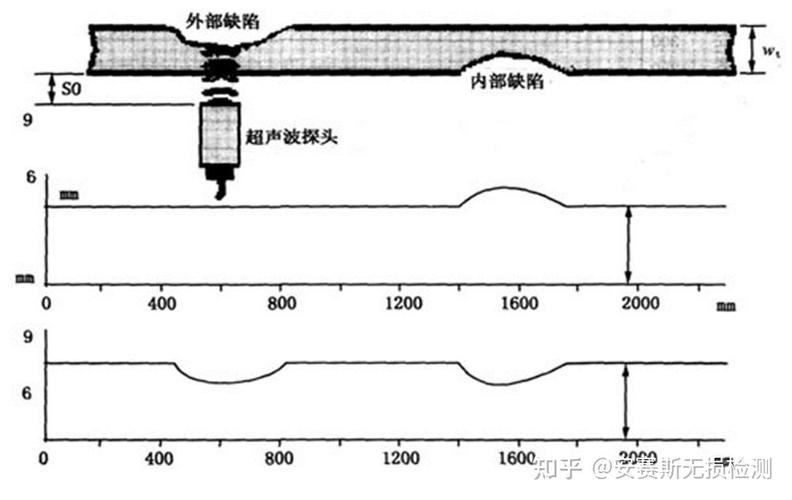
真的,别小看屏幕上那几道跳来跳去的波。回波的位置、高度,直接对应缺陷在工件内部的深度、大小。王师傅指着屏幕上一道小小的尖峰说,这就是藏在钢板内部的微裂纹,粗度大概跟头发丝差不多,离表面只有两毫米。这种缺陷要是漏检,钢板装到港口的起重机臂架上,吊个几十吨的集装箱,受点冲击就从裂纹那儿断,后果根本不敢想。
很多人说现在有X光探伤,干嘛非要用超声波?
说句实在的,X光对平行于射线方向的裂纹根本不敏感,拍出来的片子上啥也看不见,超声波刚好能抓着这种“藏着掖着”的缺陷。当然超声波也有局限,比如形状特别复杂的铸件,回波乱成一团,根本分不清哪个是缺陷哪个是工件本身的结构反射,这时候就得换别的方法补测。
你每天接触的东西,早就过了这道关

别觉得超声波检测是离普通人很远的工业技术。
你早高峰坐的高铁,跑起来时速三百多公里,轮对的连接焊缝,出厂前必须挨个过超声波检测,要是内部有裂纹,跑着跑着出问题,谁都担待不起。还有家里用的不锈钢高压锅,锅底跟锅身的连接焊缝,出厂前也得用超声波扫一遍,确保没有隐藏的气孔夹渣,不然炖个排骨的压力就把锅撑炸了,想想都后怕。
现在车间里也开始上自动扫查的设备了,机械臂带着探头沿着焊缝慢慢走,不用人蹲在地上蹭半天。但王师傅还是愿意自己拿着探头测关键的焊缝。他说机器是死的,碰到波形飘了,不知道是耦合剂没涂好,还是真的有缺陷,人摸了十几年探头,手一搭上去就知道对不对,屏幕上的波型稍微偏一点,就能觉出不对。
没有捷径。
这行干得越久越知道,所谓的检测精度,从来不是靠仪器的参数堆出来的,是靠人蹲在车间里,蹭了几百上千个工件,磨出来的经验。
上周从车间走的时候,王师傅还在跟新来的徒弟念叨,测的时候手别抖,多等两秒,波型稳了再记数据。外面的天已经黑了,探伤室的灯亮着,滴滴的声音还在响。