上周三在苏州郊区的机加工车间蹲了一下午。
推开门的瞬间愣了。
没了以前那种冲得人太阳穴发紧的乳化油味。
换以前,刚迈进门就得打个喷嚏,沾在袖口的油味能飘三天。现在车间里飘的是点淡淡的金属切削的凉味,混着窗边绿萝的青草气——哦对,绿萝还是有的,但不是用来凑环保KPI的。
别再把“绿色”等同于车间摆绿萝
太多人对绿色制造的理解歪到姥姥家了。
觉得就是车间墙刷成浅绿色,门口摆两排绿植,申报项目的时候拍两张照片凑材料。真不是。
我在车间摸了快十五年机床,见过最实在的绿色改造,根本没花什么大价钱,就是把以前哗哗流的切削液给停了。
以前机加工车间的切削液是什么状态?一根水管对着切削点喷,一天24小时不停,混着铁屑流到地上的集液槽,攒满了就抽到储液罐,攒个两三个月,液都发臭了就拉去处理。低温微量润滑技术说穿了特别简单:把一天用量才几升的植物油基润滑剂,和经过冷却的压缩空气混在一起,精准喷到刀具和工件接触的那一个点上。没有大流量的喷淋,没有满地的废液,切削点的温度反而比以前用大流量冷却的时候还稳。
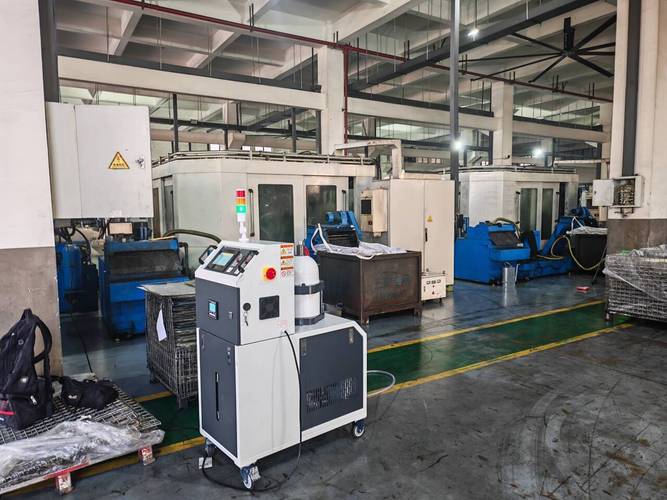
有人算过,一个中型机加工车间,光切削液的采购、废液处理一年就能省十几万——这个数我没拿到过企业的真实账本,是之前跟几个车间主任吃饭聊出来的,上下浮动得看车间的规模。
最直观的变化是什么?工人不用戴那种厚得像胶皮一样的耐油手套了。以前到了夏天,手套里闷得全是汗,手上沾的乳化油洗都洗不干净,下班骑车回家,连后座坐的人都能闻见那股油味。现在换个薄的丁腈手套就行,手上干干爽爽的。
省下来的每一度电,都藏在改了37版的夹具里
别觉得搞绿色制造就得砸几千万买新机床。
大部分时候,省下来的能耗,都是抠细节抠出来的。
去年我们帮一条加工线改夹具,加工的是个铝合金的变速箱壳体。以前的工艺要装夹三次,每次找正就得花二十多分钟——机床就那么转着,主轴空转,刀库不换刀,工件不切削,电表在那哗哗走字,半毛钱的产出都没有。
改夹具改了37版。
从一开始的定位块位置不对,到夹紧力太大把工件压变形,前前后后试了快两个月,最后把三次装夹压成了一次,找正时间直接降到3分钟。
空转时间砍了多少?
我当时蹲在机床旁边数了三天,之前单台机床每加工一个零件,空转的时间要占总时长的40%。改完之后,空转占比不到10%。算下来,单台机床一年省的电,够给整个车间的LED照明灯供三个月的电——这个数是我对着电表读数算的,没精确到分,大概是那个量级。

还有以前没人当回事的铝屑。
混了切削液的铝屑,拉去回收站,人家要压价三成,因为里面混了油,炼铝的时候要额外处理。现在车间加了台离心甩干机,铝屑从机床排出来直接进甩干机,把残油甩干净,油还能收集起来回用到润滑系统里。光铝屑卖的价格涨上去这一块,半年就把甩干机的成本赚回来了。
你说这算绿色制造吗?
当然算。没有多余的废液,没有浪费的电,没有混了油的废铝要额外处理。
那些没说透的“隐性成本”,才是真的账
跟不少厂长聊绿色制造,十有八九第一句话就是“太贵了,投不起”。
我以前也这么觉得。
直到上次碰到个开了二十年机加工厂的老板,算给我听他以前的糊涂账:一年花在废液处理上的钱是多少,花在工人因为接触切削液得皮炎请假的成本是多少,之前因为废液储存不规范被环保部门要求整改花的钱是多少。把这些零零碎碎的钱加起来,比上一套低温润滑系统、加一台甩干机的钱贵多了。
只是以前这些账,都被算到“日常运营成本”里了,没人单独拎出来看。
隐性合规成本就是这么个东西——平时看不见,等你真要掏的时候,才发现比当初省的那点钱贵十倍。
不过话说回来,也不是所有的绿色改造都适合所有车间。比如有些做重型铸锻的车间,要上什么全电加热的锻造炉,投入大,回报周期长,真没必要硬上。先从最容易改的地方来:把空转的时间压下来,把满地的废液收干净,把混了油的切屑甩干。
这些事,不需要什么高精尖的技术,就是工艺员多蹲在机床旁边数几个小时的空转时间,钳工多改几版夹具,工人多花两分钟把切屑倒进甩干机而已。
前几天整理储物柜,翻出来十年前戴的旧劳保手套。
橡胶面上还沾着一圈洗不掉的乳化油印子,硬得像块纸板。
现在刚进厂的小工人,可能从来没闻过那种冲得人头晕的切削液味,手上永远是干干爽爽的。
这就够了。