上周三夜班,我跟产线的张师傅蹲在数控车床边上,盯着刚卸下来的铝合金端盖,汗顺着安全帽带往下滴。他手里那把游标卡尺,尺身的黑漆磨得只剩刻度线那一条白印,用了快5年。就这么个老物件,那天帮我们揪出了差点流到客户那边的27件尺寸超差的零件。
别拿卡尺当”读数字的尺子”
刚入行的时候我以为尺寸检测就是把零件卡上去,念个数字记下来就行,直到第一次因为读数挨了骂。当时量一个传动轴的外圆,我卡上去之后没等尺身完全贴平就数,读出来12.02mm,实际测出来是11.94mm——差了0.08mm。说起来原因现在都觉得好笑:我手劲太大,把带表卡尺的测砧压得晃了,再加上零件刚从车床上卸下来,表面温度比室温高12度,金属热胀冷缩,那点胀量刚好凑够了超差的临界值,差点把整批合格件判成报废。
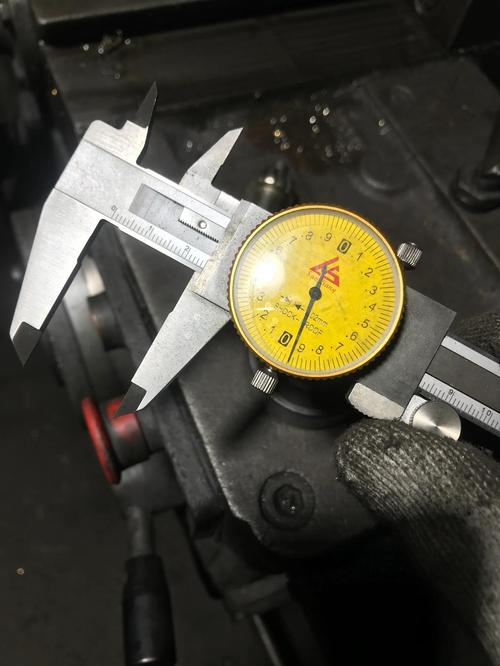
好多人对尺寸检测的误解就在这:拿个尺子卡一下,数对了就完事。但你要知道,你手里的尺子本身,也是会”累”的。那把磨掉漆的老卡尺,每个季度都要送计量室做校准——拿标准量块卡进去,核对刻度对不对,测砧前端磨没磨,卡簧的弹簧松不松。上个月它校准的时候,测砧因为常年跟零件硬接触,前端磨掉了0.01mm,要是没按时校准,我们量出来的所有尺寸都会比实际小0.01mm,那批轴装到客户的减速机里,直接就会出现旷量,跑俩月就得磨坏齿轮。
之前我见过有工厂为了省那点校准的钱,拿过期半年的卡尺量零件,最后整批货退回来,返工的钱够买十把新卡尺,还赔了客户的交期罚款,算下来亏了十几万。这种事说出来好像大家都懂,但真到赶产量的时候,谁还记得校准这茬?就跟你开车明知道超速不对,但是赶时间还是会踩油门一样。
最容易踩的坑,根本不是尺子不准
上次我们遇到个离谱的事:用三坐标测量机测出来的壳体孔位,跟产线上用标准销试装的结果差了0.03mm,整个班组查了3个小时才找着原因——三坐标的测头,上次换针之后没做温度补偿,整个测量室的温度是26度,而我们的零件是刚从恒温20度的加工车间拿过来的,测头因为在测量室放久了升温了,测出来的孔距自然就缩了。
说真的,我刚入行的时候也觉得这事儿太矫情——不就是量个尺寸吗?吹掉切屑能花几秒钟?等温度稳定能多等几分钟?直到有次因为没吹掉零件槽里的铝屑,把一批本来合格的件判废,我才知道,那些看起来碎碎叨叨的操作要求,全是之前有人踩过天大的坑攒出来的。尺寸检测的核心从来不是”量得准”,是”所有参与测量的东西,都在同一个基准上”。

好多新入职的检测员,上来就开机器量,根本不管零件表面有没有粘切屑,不管测针上有没有沾铝屑,不管车间温度飘了几度。上次有个刚毕业的小孩,量一个铝合金件的槽宽,槽里卡了个0.02mm的铝屑没吹掉,读出来的数比实际窄了0.02,直接把那批本来合格的件打了红章判报废,最后翻了半天才找着那片铝屑,师傅骂他的时候,他还委屈,说”我尺子是校准过的啊”。是,尺子是准的,你测量的”对象”本身就不对,量出来的数有啥用?
那些听起来玄乎的检测设备,本质上还是卡尺
现在好多人一提尺寸检测,就觉得是高大上的视觉设备、激光扫描,几毫秒就能出结果,比人工快多了。我们产线上现在也装了一套视觉检测设备,装在车床的出料口,零件掉下来,摄像头拍个照,几毫秒就算出来外圆多大,键槽偏了多少,确实比人拿着卡尺量效率高太多。
但你知道吗?这套设备每个月也要拿标准件校准,也要调温度补偿,甚至镜头上沾了一点切削液的雾,测出来的尺寸就会差0.02mm。上个月就是因为镜头上沾了雾,连续漏检了12件超差的零件,等我们发现的时候,已经流到下道工序了,调了半天才发现是镜头脏了。
好多人跟我吹,说以后检测全是自动化,人就没用了。拉倒吧。设备再智能,镜头脏了不会自己擦,温度飘了不会自己调,测针磨了不会自己换,最后擦屁股的还是我们这些蹲在产线边的人。
我还碰到过更有意思的事:有客户要求我们的零件尺寸公差做到±0.01mm,每次我们都要跟人掰扯半天——不是我们做不到,是你这个要求,就算我们在车间量得丝毫不差,你装配车间的温度跟我们加工车间差个5度,零件装上去就不对了。公差不是越严越好,检测也不是越准越有用,所有的尺寸要求,最后都是为了装配能对上。好多做设计的朋友之前在办公室看图纸,总觉得把公差卡到最严就是对零件负责,从来没想过,手温贴在千分尺上捂10秒,尺身胀出来的量就够差0.001mm,车间温度飘个几度,测出来的数就跟实际尺寸对不上。
昨天我下班的时候,看见张师傅拿着那把磨掉漆的游标卡尺,坐在车间门口的台阶上,用细棉布擦尺身上的切削液。风把车间里的铁屑吹得打旋,那把卡尺的刻度线在夕阳下亮得很。
其实哪有什么玄乎的检测啊。
就是你对着一个零件,认认真真量,仔仔细细查,别糊弄,别大意。
就够了。