上周去江苏某压力容器厂蹲现场,刚进门就撞见质检班的老周蹲在探伤室门口抽烟,脚边扔着半沓废片——前一天刚做完的20mm厚Q345R钢板对接焊缝的X光检测,整批32张片,有17张评片不合格,要重新拍。
说实话,这不是个例。我见过太多刚接触工业X光检测的人,把这事想得太简单,觉得对着标准选参数、拍胶片就行,真到现场踩起坑来,一个比一个亏。
为什么厚壁焊缝的X光检测,比薄板难十倍?
薄板焊缝的X光检测,其实没那么多弯弯绕。10mm以下的钢板,射线穿透之后的散射线很少,只要参数选得差不多,拍出来的底片基本能看清缺陷。但厚壁焊缝不一样——16mm往上的钢板,射线穿透工件的时候会和材料里的原子发生散射,从工件背面漏出来的散射线,很容易直接打在胶片上,把本来清晰的焊缝影像糊成一片。
那些刚入行的质检学徒总觉得,X光检测就是把机器架好、按个快门、等胶片洗出来就行,根本不知道要根据焊缝的厚度、材质、甚至当时的环境温度调整管电流和曝光时间,更别说还要注意散射线的屏蔽、胶片的存放环境这些细碎的小事。

别信那些手册上写的“按标准选管电压就行”的套话。真到现场,夏天探伤室里温度快40度,胶片夹刚拆封就沾了汗,你稍不注意,出来的片全是雾——这都是没人写在操作规范里的糟心事。
问:我用的是常用的定向X射线机,拍16mm厚的焊缝,按说明书选的参数,出来的片对比度刚好,为什么换20mm的就全是灰糊糊的?
答:别死卡说明书的参数。厚壁工件的散射线通常比薄板多30%左右,你要是不加背遮板,就算管电压提上去了,那些从工件背面漏出来的散射线会直接打在胶片上,把本来清晰的影像糊住。很多新手踩这个坑,第一反应是机器坏了,其实就是没在胶片背面贴1mm厚的铅板挡散射线。
评片时最容易误判的两个细节,差点让整台容器报废
上次老周他们厂有一台出口的储气罐,X光检测出有个直径1.2mm的圆形显示,按GB/T 3323的标准本来是合格的,结果新来的质检当成了裂纹,整台容器返厂返修,光刨焊缝就花了两万多——后来找省特检院的老专家来评片,才发现那是焊剂残留的夹渣,根本不是裂纹。
真的亏。
很多人评片的时候,只看缺陷的大小,不看形状和分布,这是最要命的。裂纹是线性的,两端尖细,黑度不均匀;气孔是正圆形的,边缘光滑,黑度均匀;夹渣的形状不规则,有时候带拖尾,这些细节差一点,结果就是天壤之别。
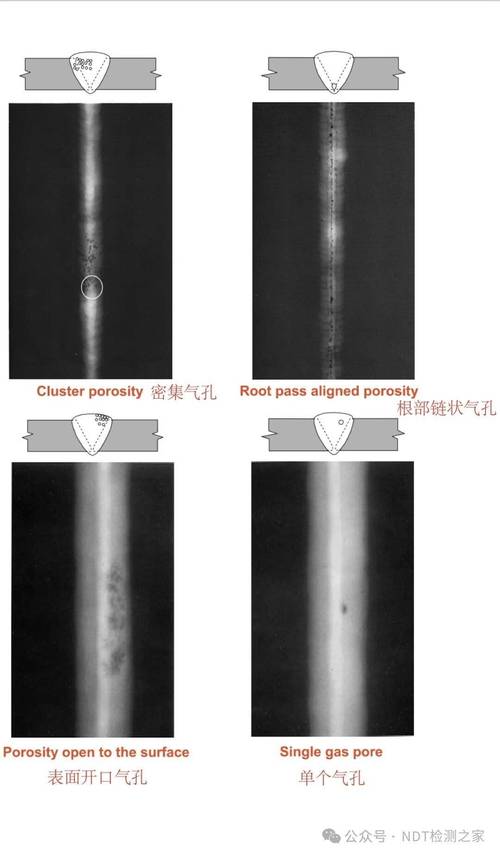
问:X光检测底片上的圆形黑点,怎么区分是气孔还是夹渣?
答:先看边缘。气孔的边缘是光滑的,黑度均匀,一般是正圆形,单个出现的话大小不会差太多;夹渣的边缘是毛躁的,黑度忽深忽浅,有时候还会连成片,形状歪歪扭扭的。要是拿不准,就拿同批次的合格底片对着看,别自己瞎猜——真要是判错了,返修的成本比你多花半小时请专家看片高多了。
还有个容易忽略的点:底片上的划痕、霉点,有时候也会被当成缺陷。我见过有人把胶片上的霉点当成了裂纹,整批工件都扣下来重检,最后才发现是胶片存放的时候受潮了。
别把X光检测当“走过场”,这些细节能省几十万的售后成本
去年我们接了个售后的活,某化工厂的压力管道爆了,查下来就是焊缝有个未焊透的缺陷,当初的X光检测根本没拍到——因为拍的时候,射线源偏了2厘米,刚好把缺陷漏在照射范围外面。
对吧?很多厂为了过监检,随便拍两张片就完事,觉得X光检测就是走个流程,结果到了用户现场,用了半年就漏了,光是赔付和整改的钱,就够买好几台X射线机了。
✅ 给一线质检的小建议:每次拍厚壁焊缝前,先拿同材质的试块拍一张校准片,别上来就拍工件,浪费胶片不说,还耽误工期。
💡 很多人忽略的一点:胶片的有效期要看清。去年有个厂为了省成本,买了便宜的过期胶片,拍出来的片全是麻点,最后全部重拍,亏了好几万。
❗ 探伤室的门一定要锁好,别为了省时间,门没关严就开机,散射线漏出来,不光影响拍片质量,对人也有伤害。
其实工业X光检测从来不是什么高深的技术,难的是那些没人写在规范里的细节——你多贴一块铅板,多花十分钟校准射线源,多花半小时对着底片看清楚缺陷的形状,最后省下来的,可能是几十万的返修和售后成本。