工业封箱不是贴胶带那么简单:车间一线攒出来的避坑指南
2026-10-29 20:32:46 作者:网编
分类:文章
我跑过不下70条各类制造生产线。
太多人把工业封箱当成整条线最没技术含量的末端工序。
错得离谱。
你想啊,前面的冲压、装配、检测环节,每一步都卡得严丝合缝,结果到了最后封箱的时候,要么胶带贴歪,要么压得太狠把纸箱压塌,要么物流途中开箱,前面攒的那点产品质量优势,全在最后这一步耗没了。
很多厂每年花几十万优化前端的生产效率,却没人愿意花半小时蹲在封箱机旁边,看看每天产出的几千个箱子,有多少是封完就留着隐患的。
封箱机的选型误区,90%的采购都踩过
选封箱机的时候,绝大多数采购的第一参考维度是价格。
真的。
只要同配置的机子,A家比B家便宜两千块,连参数都不会仔细比,直接就定了。
结果拉回车间才发现,自己日常用的瓦楞纸箱厚度是5mm,选的机子适配的瓦楞厚度上限是3mm,压轮压下去的时候,直接把纸箱的楞压得扁扁的,胶带粘上去根本没有足够的纤维咬合面,放仓库堆个一周,胶带自己就翘边了。
还有的厂专门选了所谓的“全自动适配”机型,觉得换纸箱尺寸的时候不用手动调,省人工。实际上这种机型的结构复杂,传感器的灵敏度会随着车间的粉尘、油雾慢慢下降,用个一年半载,换型的时候经常夹纸箱,维修成本比省下来的那点人工钱高多了。
我见过最夸张的一个客户,选的封箱机宽度调节上限是50cm,结果他们旺季的时候要出一批60cm宽的外箱,硬生生把纸箱侧面挤着过封箱机,每过一个箱,输送架就晃三晃,用了不到半年,机架的焊缝都裂了。
问:我们的纸箱尺寸跨度特别大,从20cm的小包装盒到60cm的大外箱都有,选通用封箱机真的能用吗?
答:别听销售吹“全适配”。通用款封箱机的宽度调节范围通常在15cm-70cm之间,看起来覆盖了所有尺寸,但如果单日换型超过3次,每次调机至少要花12分钟,算上等待的人工成本,还不如上两台固定适配范围的机子划算——我见过一个做文创产品的客户,为了省设备钱上了一台通用款,光换型耽误的产能,3个月就够买两台专用机了。
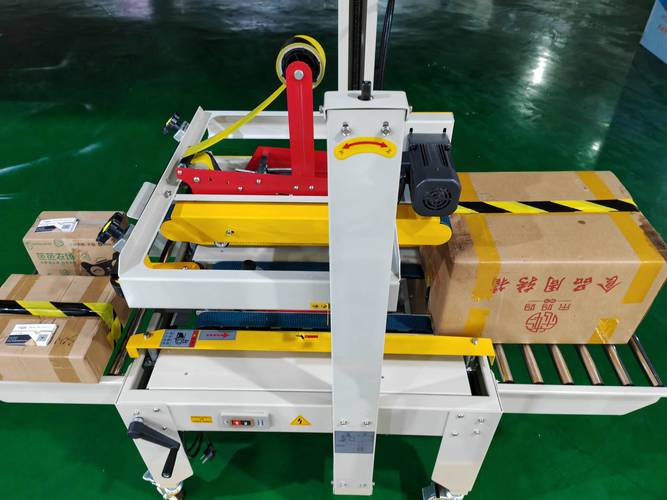 家电配件车间工业封箱机作业实拍
那些没人跟你提的封箱细节,直接决定售后率
封箱机买回来不是摆着看的,调不对参数,再好的设备也出不了合格的箱子。
很多操作工调封箱机的时候,总觉得压轮压得越紧越好,胶带贴上去越牢。
完全搞反了。
胶带的粘力来源,从来不是压轮给的压力,而是胶层和纸箱表面纤维的咬合度。你把瓦楞纸的楞压得死死的,表面变成光滑的平面,胶带和纸面的摩擦力反而会下降,过个十天半个月,胶带自己就从边缘翘起来了。
💡 通常我们调压轮压力的时候,压完纸箱表面的压痕深度不能超过0.5mm,这个数值是行业通用的参考值,具体可以根据自己的瓦楞厚度微调。
还有人觉得封箱用的胶带越厚越好,觉得厚胶带肯定粘得牢。我见过最离谱的采购,为了压成本选了每平米比市场价低2毛钱的胶带,结果发出去的货有12%在物流途中开箱,赔的货值够买十年的好胶带。
说实话,胶带的适配性比厚度重要多了。夏天车间温度超过35度,太厚的BOPP胶带会因为胶层软化,封完半小时就顺着纸箱往下流胶;北方冬天车间没暖气的时候,薄胶带又会因为基材变脆,折一下就裂。别拿网上的“最佳厚度”当标准,拿自己车间的温度、纸箱材质试三次,哪个不翘边、不溢胶,就用哪个。
问:我们是做食品加工的,封完箱经常有胶带残胶粘在纸箱表面,后面贴溯源码的时候总是贴不牢,怎么解决?
答:别换胶带先。先查你封箱机的切刀——很多人用了两三年都没换过切刀,切刀刃口磨圆了,胶带切出来的断面是毛边,毛边的位置胶层会慢慢溢出来,过几个小时就会蹭的到处都是。通常切刀的更换周期是8-12个月,哪怕你天天用,到点就换,别等出问题再拆下来看。哦对,如果是食品车间对残胶要求高,别用带溶剂型胶的普通BOPP胶带,换成水激活的牛皮纸胶带,粘力够还不会溢胶,成本也高不了多少。
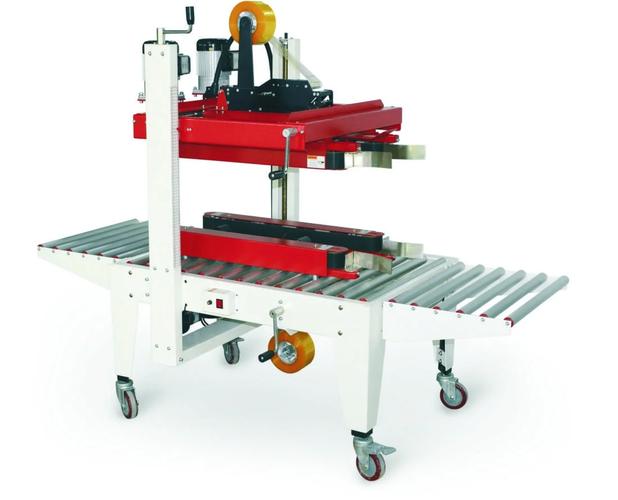 工业封箱机压轮贴合作业面特写
整线联动的时候,封箱环节最容易被忽略的卡点
 整线联动的时候,封箱环节最容易被忽略的卡点
现在越来越多的厂上了全自动整线,从装配到码垛到缠绕包装,全流程不用人碰。
很多人觉得把封箱机往滚筒线中间一摆,接上电就算连完线了。
大错特错。
我去年帮一个做五金工具的客户调线,他们的整线设计产能是每小时600箱,实际跑起来每小时最多出480箱,查了三天问题,最后发现是封箱机的输送速度和前后段的滚筒线设成了完全一样的数值。
❗ 别觉得输送线的速度统一就万事大吉,封箱机的输送速度一定要比前后段的滚筒线快5%-8%,这个差值是用来给纸箱留“攒箱”空间的,不然你调的再好的压轮和切刀,也会因为纸箱位置歪了,封出来的胶带是斜的。
当时把封箱机的速度调高了6%,当天的产能就冲到了每小时620箱,连现场的操作工都纳闷,说之前调了快半个月,怎么都达不到设计值,就改了个速度,怎么就好了?
还有个容易忽略的点,就是封箱机的位置一定要和前后的滚筒线在同一个水平面上。很多车间装的时候,为了省垫架子的钱,把封箱机垫的比滚筒线高个1-2cm,纸箱走到封箱机位置的时候,会因为落差磕一下,本来对齐的箱缝就歪了,封出来的胶带一半贴在箱盖上,一半贴在纸箱侧面,看着就闹心。
亏过钱的都懂。
别总觉得工业封箱是个小环节,你在这上面省的每一分钱,最后都会以客诉、售后、产能浪费的形式,加倍还回来。
蹲在封箱机旁边看十分钟,比你看十本设备手册有用多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
工业封箱不是贴胶带那么简单:车间一线攒出来的避坑指南
文章链接:https://www.zystgy.cn/a/62888