上周蹲在配套厂的装配线边盯试生产,刚上线的电机端盖,打出来的批次号被后续的电泳层一盖,淡得像被橡皮擦蹭过。质检小姑娘举着零件追了半条走廊,喊”这码扫不出来啊!”
我当时就笑了。
这场景,我三年前在另一个汽配厂见过一模一样的。
打码不是”写几个字”,是给零件上”电子身份证”
很多人路过车间,看到打码头在零件表面扫出几行小字,总觉得这是最没技术含量的工位——不就是印个生产日期、批次号,跟你在快递盒上贴个面单差不多。
真不是。

你手里那台用了三年的空调压缩机,哪台电机在出厂时做过全检;你车上那根固定座椅的螺栓,是哪个钢厂炼的炉号;甚至你喝的瓶装水,哪条线在哪个班次灌的瓶——全靠这几毫米大小的字当溯源锚点。
真不是厂方闲得慌。你要是碰到过某批次螺栓断裂,全靠这串码倒查是哪个炉号的钢、哪台搓丝机搓的、哪个班次压的扭矩,你就知道这几毫米的字,比车间主任的签字管用一百倍。
打码的核心从来不是”看得见”,是”扫得出、留得住、找得到”。
之前碰到过食品饮料线的项目,客户图便宜换了一批国产墨水,夏天车间温度飙到38度,瓶身凝满了冷凝水,刚喷上去的码顺着水流冲成黑印,最后整批货因为溯源信息缺失,在仓里压了三天,光库存成本就亏了小几十万。
你看,就这点小事,能捅出大娄子。
车间里最磨人的,从来不是打码本身,是”适配”
很多第一次碰打码项目的采购,总觉得这东西简单——买个最贵的打码机,往产线上一装,接电就能用。
难。
你要打码的表面是光滑的镜面不锈钢,还是沾了切削液的粗糙铝件?是在零下20度的冷库线边打食品包装,还是在持续喷高温脱模剂的注塑机出口打塑料外壳?是要码能扛住后续200度的烤漆工序,还是要能泡在强酸里做防腐测试?
现在车间里常用的打码方式就三种:激光烧的、墨水喷的、钢印砸的。每种都有自己的死穴。
激光打码看着高级,没有持续的墨水耗材,长期用成本低,但是打在透明PC塑料上,激光功率调猛了,零件直接烤出一圈白印,外观件直接报废;功率调轻了,后续做个表面阳极氧化,码直接被氧化层盖得严严实实,连个影子都找不到。
墨水喷的快,换料方便,适合高速跑的包装线,但是碰到表面沾了油的金属零件,墨滴根本挂不住,刚喷上去就顺着油膜流成个黑条,扫都扫不出来。
钢印砸的最结实,永远不会掉,但是打在1mm厚的薄壁铝壳上,直接把零件砸出个凹坑,对吧?你要是做过装配就知道,那点变形量,足够让后续装的密封圈压不住,漏得一塌糊涂。
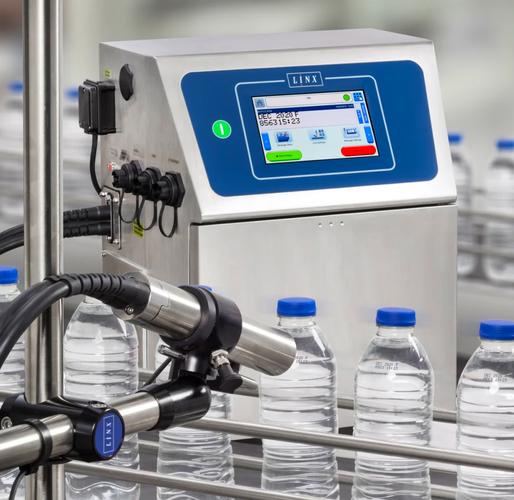
我见过最离谱的项目,供应商拍胸脯说他们的激光打码能扛住所有表面处理工序,结果上线第一周,打出来的码经过抛丸工序,直接被高速飞出来的钢丸打得连痕迹都没剩。最后团队蹲在产线边调了三天功率、换了三种打码模式,才勉强达到识别要求——说起来都是泪。
那些被传歪的打码误区,真的会害死人
干的时间久了,总能听到关于打码的奇谈怪论。
最常听到的就是”码越清晰越好”。
真不是。比如你在需要做滑动摩擦的导轨表面打码,码打得太深太清晰,反而会在凹槽里存住润滑油,时间长了积污垢,甚至磨下来的金属屑卡进去,把导轨面拉出划痕。合格的工业打码,深度从来不是越深越好,是刚好能穿透表面的涂层,被识别设备读到,又不会破坏零件本身的结构强度。
还有人觉得打码是可有可无的成本,能省就省。之前碰到过做户外五金件的厂,为了省那点打码的工序钱,把所有零件的批次号都省了,结果客户反馈有批零件盐雾测试不过,根本查不出来是哪批镀锌液配错了浓度,最后把仓库里三个月的货全召回,损失的钱够买十台最好的激光打码机。
说实话,这种账,老板算得比谁都精,但真出事的时候,拍大腿都来不及。
还有最近几年听多了的论调:以后要全搞RFID芯片溯源,打码迟早要被淘汰。
至少目前看,至少十年内,打码还是最靠谱的选择。你想啊,RFID芯片要电源,要天线,装在一块钱的螺栓上,芯片成本就涨了五毛,碰到车间里强电磁干扰的环境,信号能飘得找不着北。打码就不一样,只要零件还在,那串刻上去的字就在,拿个普通手机就能扫,根本不需要额外的设备支撑。
便宜。可靠。不挑环境。
你总不能要求一个1块钱的螺栓,上面嵌个价值5毛的芯片吧?账算不过来的。
上周从那个配套厂出来的时候,刚好碰到质检小姑娘把调好的打码参数记在她那个磨得掉皮的笔记本上,旁边画了个歪歪扭扭的笑脸。风一吹,产线边的零件晃了晃,那几行刚打上去的批次号,在灯光下亮得很。
哪有什么高大上的工业黑科技啊。
不过是一群在车间里蹲久了的人,把每一个容易掉链子的小细节,一点点抠到不出错而已。