刚进车间别乱摸墙边堆的那一堆圆饼。带我的张师傅伸手敲了敲最边上那块,声音脆得像敲刚摘的脆枣:“这是好货。” 换了旁边一块,声音闷得像敲湿木头,他撇撇嘴:“这是便宜货,磨俩工件就掉砂,谁敢用。”
你看见的圆饼,根本不是普通石头
很多外行人以为砂轮就是砂石混着水泥烧出来的,那可大错特错。
里面起切削作用的核心,是磨料颗粒的硬度必须比被加工材料高至少两到三个等级。磨轴承钢用棕刚玉,磨硬质合金用黑碳化硅,磨玻璃和陶瓷用绿碳化硅,每种料的粒径、韧性、破碎后的尖角形态都不一样,差一点,磨出来的工件精度就差好几个微米。
那些散碎的硬颗粒,不是随便堆在一起就能转的。要靠结合剂把它们粘成整体——陶瓷结合剂硬,耐油耐水,适合粗磨;树脂结合剂弹性好,磨出来的表面粗糙度低,适合精磨;还有橡胶结合剂的,薄得像纸片,专门用来切超薄的硅片。

别看着它就是个圆坨坨,转起来的时候,表面每个磨粒的切削量比你指甲刀剪指甲的动作还要干脆。
做一块合格砂轮,比烤面包难多了
张师傅在砂轮厂干过二十年,说以前他最头疼的就是窑温控制。
先把磨料、结合剂、还有配好的填充剂按重量比倒在混料机里,转十五分钟,多一秒少一秒都不行——混久了磨料棱角被磨圆,混少了颗粒分布不均,压出来的坯子密度差得远。
然后压型。压模的压力通常能到每平方厘米几十公斤,压出来的坯子硬得像晒干的泥砖,搬的时候得两个人抬。进窑之前要晾三天,不能晒,不能吹大风,不然坯子裂了,整批都废。
烧窑的过程更磨人。窑温从室温慢慢升到一千多度,升快了,坯子内部的水分排不出去,转起来就裂;烧过了头,结合剂焦化,砂轮脆得像冬天的冰溜子。上次有个批次就是窑温高了15度,装到磨床上刚转了三圈,“啪”的一声崩了半块,飞出去的碎块嵌在车间水泥墙里两厘米深,现在那墙还留着黑褐色的印子。
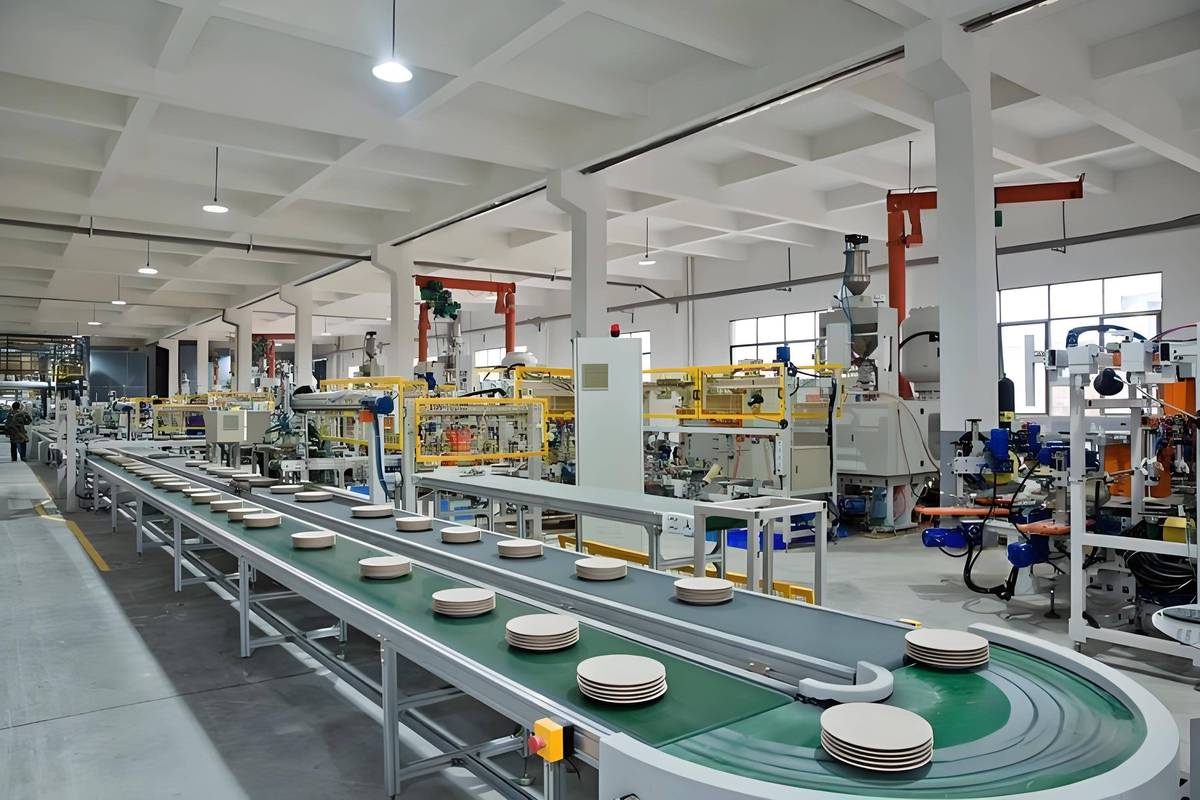
刚出窑的砂轮要挨个敲,声音脆的合格,声音闷的直接回炉重造,连装的资格都没有。
用的时候,最容易踩的坑根本不是磨不动
刚学磨床的小徒弟总觉得,砂轮越硬越结实越好,磨起来肯定效率高。
错。
好的砂轮必须有自锐性——就是磨钝了的磨粒要能自己碎掉、脱落,露出下面新的锋利棱角。要是砂轮太硬,磨钝的颗粒卡在上面掉不下来,就会在工件表面硬蹭,温度一高,淬硬的工件直接烧出一圈软痕,整块料就废了。
还有个要命的规矩:安全线速度。普通陶瓷砂轮的允许线速度通常是每秒35米,要是你把低速用的砂轮装到高速磨床上,超了速度,真的会炸。别当我危言耸听,去年邻省的一家小加工厂,图便宜买了没标速度的砂轮,装到高速切割机上,刚开转就崩了,操作师傅的帆布防护服都被碎块划了个大口子。
对普通人来说,这东西好像离得远。其实你每天摸的手机摄像头镜片,是用细粒度的砂轮磨到几纳米的粗糙度;你开的车的发动机曲轴,靠砂轮磨到微米级的圆度,不然跑起来抖得像筛子;甚至家里那把切菜的不锈钢刀,最后开刃的那道工序,也是靠砂轮蹭出来的。
现在新的砂轮也在往薄了做,比如光伏板上的硅片,用厚度大约0.1毫米的超薄树脂砂轮切,比以前的锯片省了近三分之一的硅料,算下来一年能少浪费好几个足球场大的硅材料。
上周从车间出来,手上还沾着点刚磨下来的细铁屑,那冷硬的金属味混着砂轮颗粒的土腥气,我熟。没人会特意在生活里提它,但你身边但凡需要“切硬东西、磨平表面”的地方,都有这堆转得嗡嗡响的圆饼在干活。