干了快16年挤出模具相关的现场调校,拆过的模没有一千也有八百。见过太多厂子刚换完全新的挤出模具,开机就出状况——表面麻点、出料偏斜、厚薄差能冲到0.3mm以上,拆开来逐点排查,料筒温度没问题,螺杆转速没问题,原料烘干也到位,最后翻到流道那块,全是没改对的老问题。
很多人对挤出模具的认知还停留在“照着设计图加工出来,装上去就能用”的阶段。
错得离谱。
流道粗糙度,真的不是越光越好
刚入行的时候我也被师傅教过,流道要抛得越亮越好,镜面级的粗糙度能减少料流阻力。直到2012年跟着团队给一个做PVC异型材的客户调模,把两个同结构的模具分别做了不同的粗糙度处理——一个抛到Ra0.4的镜面,一个控制在Ra1.2的哑光质感,连续开机对比8小时,镜面那款的出料速度反而慢了12%,型材表面的内应力拉得一切割就翘边。
后来翻了几十篇实际生产的工艺记录才搞明白:PVC这类非结晶性的熔体,本身在流道里流动的时候,需要一层稳定的贴壁边界层来维持流动状态。如果流道太光,熔体和壁面的摩擦力太小,边界层根本挂不住,边壁处的料走得比中心料快,整个料流的速度分布是乱的,出来的型材壁厚、平整度根本稳不住。反而粗糙度控制在Ra0.8到Ra1.6的区间,边界层能稳定附着,料流的速度分布更均匀,出料的稳定性反而高一大截。

问:我们之前把流道全部抛到了镜面,为什么出的PPR管材经常出现内壁划痕?
答:首先得搞清楚你用的是什么牌号的PPR——如果是共聚级的PPR,熔体本身的粘附性不强,镜面流道里料的流动边界层太薄,料流里混的少量焦化物没有办法贴附在流道壁上滞留,反而会随着料流一起冲到出料口,刮在内壁上形成细划痕。通常把流道壁的粗糙度调到Ra1.2左右,让边界层稳定附着一层极薄的熔体,反而能挡住焦渣蹭到出料流里,这个参数你可以对照同行业的公开工艺手册查证。
💡 别觉得粗糙度差一点没影响,我上次碰到一个做透明PET瓶片的厂子,流道因为长期没清理,局部的粗糙度冲到了Ra3.2,最后出来的瓶片透明度比同批次的货低了8%,整批货压了三个月才折价处理。
歧管段的坡度,差1度都能让出料歪半公分
现在很多设计团队喜欢靠模流分析软件跑出来的结果直接出加工图,把歧管段的坡度设成软件算的理想值,根本不考虑实际生产里的原料牌号波动、车间环境温度变化。
就拿做3mm厚透明PC光学板材的挤出模具来说,软件算出来的理想歧管坡度是12度,加工的时候按12度装上去,开机就会发现——靠近模头左侧的料走得比右侧快15%,出来的板材左边厚0.2mm,右边薄得能透光。去年在苏州帮一个做车载光学板材的客户调模,他们之前找的团队给的设计图把歧管坡度统一设成10度,连续开了3天,出料的厚薄差始终压不到0.1mm以内,最后把上下模腔的歧管段分别磨了0.8度的差,开机半小时,厚薄差直接落到0.04mm。
真的,别迷信软件跑出来的理想值,车间里的实际工况比软件里的模拟场景复杂10倍都不止。
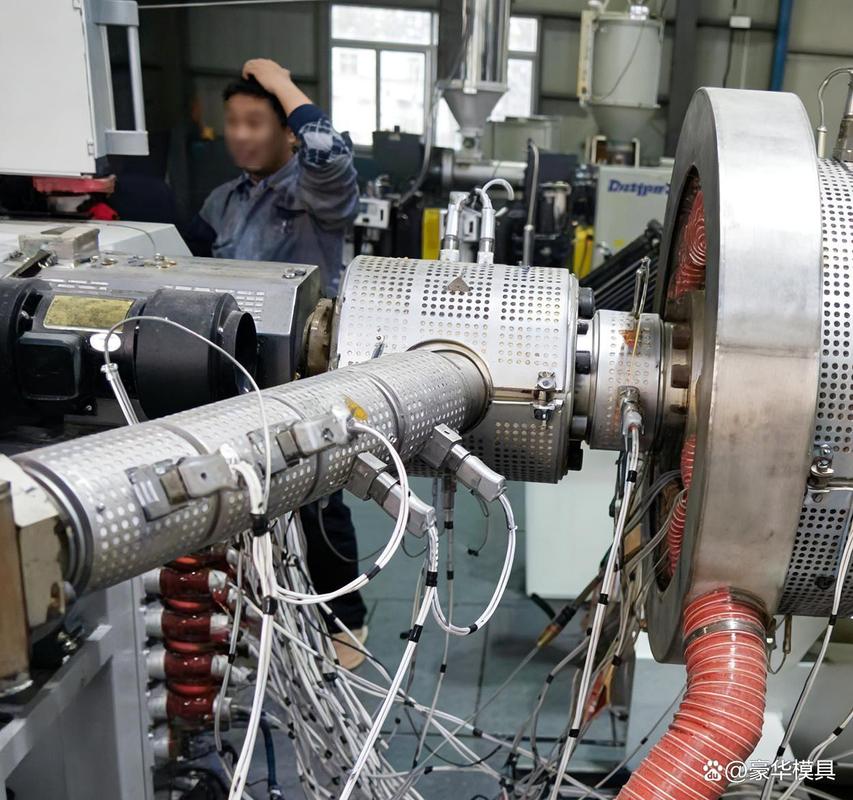
问:我们的挤出模具刚开机的时候出料很匀,连续跑4个小时之后就开始一边厚一边薄,是哪里的问题?
答:先拿红外测温枪摸一下模头两侧的加热圈温度差——通常这种长时间跑才出现的偏料,根本不是流道设计的问题,是加热圈的热传导不均匀导致的。比如靠近出料口侧边的加热圈局部老化,实际温度比设定值低15度左右,那边的熔体粘度就会升高,走料速度慢慢降下来,时间长了就会出现偏料。你可以沿着模头出料面逐点扫一遍温度,温差超过5度的位置,直接换加热圈就行,不用拆模头折腾流道。
❗ 这里提个很多人容易踩的坑:调歧管坡度的时候,千万别把整个模腔的坡度全部往一个方向磨。正确的做法是根据实际出料的速度差,只调整流速慢的那一侧的坡度,让两边的料流速度匹配上就行,磨多了,下次换原料牌号的时候又得重新调。
出口定型段的长度,别跟着行业手册硬套

我刚入行的时候,师傅给的手册里写,挤出模具的定型段长度是流道当量直径的3到5倍。刚毕业那会我照着这个数值做了一套发泡PE板材的挤出模具,壁厚设计的是2mm,按5倍的长度做了10mm的定型段,装上去开机才发现,出料的时候熔体在出口处的压力降太大,泡孔直接被压塌,出来的板材密度比设计值高30%,光原料成本就涨了一大截。
反过来,要是定型段做短了,问题也不小。之前碰到一个做0.3mm厚PET超薄包装片材的客户,定型段只做了2mm,熔体离开流道之后没有足够的压力约束,直接发生离模膨胀,出来的片材宽度比模头设计宽度宽出10%,切边的废料能占到总产出的15%,算下来一年浪费的原料钱够换三套新的挤出模具。
💡 通常我们给客户做调校的时候,会把定型段长度的调整量留0.5mm的余量,开机的时候根据实际出料的膨胀率现场磨,从来不会按手册的数值一次做到位。毕竟不同厂家的原料、不同的螺杆构型、甚至不同季节的车间温度,都会影响熔体的离模膨胀率,硬套手册的参数,最后吃亏的只能是自己。
说真的,我见过太多刚入行的设计师,拿着一本十年前的模具设计手册,对着参数抄完就出加工图,根本不去车间蹲点看实际开机的情况,最后做出来的模具到了客户厂里,要拆改三四次才能正常生产,光来回的物流费、调试费都能把模具的利润吃掉一半。
挤出模具这东西,从来不是坐在办公室里对着软件、对着手册就能做明白的。得蹲在开机台旁边,听料流从模头出来的声音,摸出料的温度,看厚薄的变化,调上几十次,才能摸透那点门道。