上个月在苏南某精细化工车间蹲了三天,跟着老机修拆反应釜的出料阀——就为了找那点每天漏个小半升的有机溶剂。
拆到第三层。
所有人都愣了。
不是法兰垫裂了。
是那个直径才40mm的橡胶O圈,被介质泡得涨了1.2倍,原本贴合的密封面撑出了一圈细缝,介质就顺着这缝,每天慢慢往外渗。
说实话,刚入行的时候我也觉得这玩意儿不值钱,库房里堆得乱七八糟,按公斤称的都有。直到那次漏的有机溶剂顺着法兰滴到地面防腐层上,泡出个半厘米深的坑——差两厘米就滴到旁边的温度传感器接线端,那玩意换一次要两万多,还要停线八小时。
你以为的密封件,是个五毛橡皮圈
很多人对工业密封的认知,停留在“给个缝塞上点软东西,不让东西漏出来”的层面。真不是。
所谓工业密封,本质是给不同状态的介质划边界——不管是带压的气体、有腐蚀性的液体、高温的导热油,还是食品级的糖浆,都要在指定的界面上拦住,不让它乱跑。它要扛得住几兆帕的压力,扛得住上百度的高温,扛得住酸碱腐蚀,还要扛得住设备开停机带来的反复震动。
别拿家里水龙头下的橡胶垫圈跟它比。家里那玩意漏了,大不了换个新的,一地水拖干净就行。工业场景里漏的东西,可能是易燃易爆的溶剂,可能是高温的导热油,可能是上百个压的压缩空气——真漏大了,就是安全事故。

就拿最常见的O型圈来说,你看着就是个圆橡胶条,实际上材料配方里差一点炭黑的比例,耐老化性能能差三倍;硫化温度差个十度,弹性就差一大截。别觉得这是小题大做,之前见过一批存放了三年的O圈,拿出来装上去,压的时候直接裂成两半——就是存放的时候温度太高,橡胶提前老化变脆了。
真难的从来不是“做出来”,是“扛得住”
很多新手设计员总觉得,密封不就是按手册选个型号,画个槽装上去吗?真到现场就知道,十个漏点里有八个,不是密封件本身质量差,是从设计、加工到装配的某一步出了问题。
之前跟加工中心的师傅聊,他说很多新来的设计员画密封槽,就按手册上的数填,根本不考虑实际装配的时候,法兰面的机加工刀纹——密封槽的加工刀纹深度不能超过0.02mm,那点顺着法兰面走的刀纹,在高压下就是个隐形的通道,介质直接顺着纹路爬出来,你螺栓拧得再紧都没用。
还有压缩量的问题。静态密封的合理压缩量一般在15%-25%,压少了贴不紧,压多了橡胶被压得失去弹性,用不了三个月就永久变形,直接漏。很多机修师傅图省事,装的时候螺栓往死里拧,觉得越紧越不漏,实际上是在提前给密封件判死刑。
更难的是动态密封。就是设备转动的轴伸出来的位置,比如水泵的轴、反应釜的搅拌轴,那里的密封要跟着轴一起转,还不能让介质漏出来。现在常用的机械密封,靠两个贴在一起的硬质合金对磨端面实现密封,动态机械密封的对磨端面粗糙度要达到Ra0.02级,差不多是镜面的水平——稍微掉个焊渣在端面上,磨出个细划痕,用不了三天就开始漏。
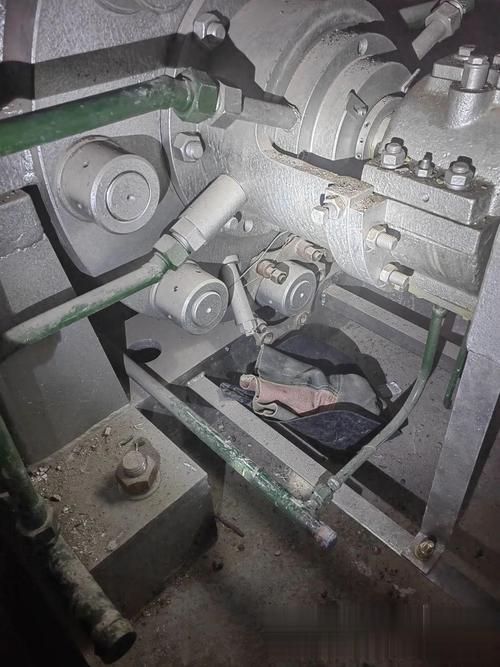
去年见过一个循环水泵的机械密封,拆下来的时候端面有个细得像头发丝的划痕——就是安装的时候没把泵壳里的铁屑冲干净,转了三天就开始漏,换一套密封小两千,停线一次损失好几万。
好多人踩了十年的密封误区
不过话说回来,真要让你选个合适的密封件,十个机修师傅里有六个要踩坑。最常见的第一个误区,就是“越贵的密封件越好”。
我最烦那种上来就给你推最贵密封件的供应商,你车间里走的是常温清水,给你报进口全氟醚橡胶的价,一公斤好几千,你当是给航天发动机做密封呢?全氟醚橡胶是耐强腐蚀、耐超高温的材料,用在清水管路上,不仅贵好几倍,而且低温下弹性差,冬天一开机就硬得像塑料,直接漏,纯属浪费。
第二个误区,是“什么场景的密封都通用”。之前帮一个食品厂查漏,他们的果汁管道原来用的普通橡胶垫,听人说普通橡胶有析出,就换了所谓的进口耐腐垫,结果因为垫子里的添加剂跟果汁里的果酸反应,析出的东西把整批产品搞的菌落超标,损失了十几万——你说这是密封的问题?根本是没选对跟介质匹配的材料。食品级的密封件不是光看有没有耐腐资质,还要看材料会不会跟食品发生反应。
还有个很多人不当回事的点:密封件是有保质期的。库房里堆了五六年的O圈,就算包装没拆,橡胶也会慢慢老化,弹性越来越差,你装上去看着好好的,过俩月就开始漏。我现在去车间查密封,第一件事就是翻每个密封件的生产日期,超过保质期的,哪怕看着再新,也直接换下来。
上次在行业展会上见过一种带微型压力传感器的密封圈,能实时测密封面的微泄漏量,提前给中控室发报警,不用等漏到满地都是才发现。现在那玩意价格还贵,估计再过个五六年,也就跟现在的普通密封件差不多价。到时候机修师傅不用蹲在地上摸法兰找漏点,屏幕上直接弹报警,哪段漏了,漏了多少,直接换就行。
说回来,工业这行从来没有什么惊天动地的大发明能直接把产线效率提一倍,反而是这些没人愿意多提的小零件,哪个掉链子了,整条线就得停下来等。上次拆那个反应釜,最后换了个十几块钱的O圈,按规定扭矩拧了螺栓,试漏保压两小时,一点没漏。
就这么简单。