为什么焊缝裂纹是压力容器检验里的”隐形炸弹”?
很多人对压力容器检验的认知还停留在”拿测厚仪绕着罐子打几个点、看看安全阀有没有在校验期”的阶段,完全把焊缝排查当成走流程。💡 说实话,国内现有在用的固定式压力容器里,有超过6成是带焊接结构的钢制容器,焊缝位置恰恰是整个容器应力最集中的地方——尤其是环缝和纵缝交叉的T型接头、接管与筒体连接的角焊缝,这些位置在制造时如果残留了焊接残余应力,再加上长期运行的压力波动、介质腐蚀,裂纹就像藏在墙里的电线暗伤,平时看不见,一通电就冒火花。

之前行业里出过一起很可惜的事故,一台储存液化石油气的卧罐,因为环缝位置的一条20mm长的未被排查到的疲劳裂纹,在夜间压力峰值的时候突然开裂,漏出来的液化气飘到几百米外的居民小区,幸好当时消防响应快,没出人员伤亡,但企业光罚款和整改就花了近千万。
问:我们厂的压力容器上次检验刚做过焊缝外观检查,没发现问题,是不是就不用做表面探伤了?
答:真不是。外观检查只能看到肉眼能分辨的开口缺陷,那些藏在表层下1-2mm的微裂纹,靠眼睛根本看不出来。通常对于设计压力超过1.6MPa、介质为易燃易爆的容器,每次定期检验都必须按比例做磁粉或渗透表面检测,不能靠”看一眼”就下结论。
我碰到过最离谱的一次,某企业提交的检验报告里,焊缝探伤的覆盖率写的是100%,结果到现场一核对,探伤人员只扫了筒体中间的直缝,两头封头连接位置、接管和筒体焊接的角焊缝连碰都没碰。这种报告签了字,跟没做有什么区别?
排查焊缝裂纹时,这几个检验误区真的坑人
❗ 第一个常见误区:觉得壁厚测够了就万事大吉。很多检验人员到现场,拿着测厚仪绕着容器打十几个点,壁厚都在设计值的60%以上,就觉得容器状态没问题。但焊缝处的裂纹如果沿着壁厚方向扩展,哪怕整体壁厚还剩一半,裂纹一旦穿透壁厚,就是直接的泄漏甚至爆炸风险。
第二个误区:只查制造时的原始焊缝,忽略使用过程中补焊的位置。💡 之前有一台管壳式换热容器,上次检修的时候因为局部腐蚀穿了个小孔,焊工直接在筒体外壁补了一块钢板,连焊后热处理都没做。结果这次检验扫到补焊位置,发现补焊的热影响区已经出了好几条网状裂纹——这种位置的应力比原始焊缝还大,根本不能放过。

还有个误区得提一句:别觉得新出厂的压力容器焊缝就肯定没问题。制造的时候哪怕焊工资质够、焊接参数对,也可能因为坡口清理不干净、层间温度控制不好,留下微小的焊接缺陷。这些缺陷在新容器刚投用的前3年,往往是裂纹扩展最快的阶段——因为残余应力还没完全释放,刚好赶上介质的腐蚀作用,很多早期的裂纹都是在这个阶段长出来的。
问:如果真的在焊缝上发现了微裂纹,是不是直接打磨掉就可以继续用了?
答:得分情况。如果裂纹深度没有超过名义壁厚的10%,而且打磨之后经过圆滑过渡、重新做表面探伤确认没有残留裂纹,是可以按程序登记后继续使用的。但如果裂纹已经深入壁厚超过20%,或者在补焊的热影响区出现了多条分散的网状裂纹,别想着凑合用,该降压运行就降压,该停机换件就换,省那点检修钱,真出了事故够罚你好几年的利润。
我之前碰到过一个企业的设备管理员,发现焊缝有裂纹之后,觉得打磨一下喷个漆就没人看得出来,结果不到半年,那个位置因为裂纹扩展,把带压的甲醇全漏了,整个车间紧急疏散,光停产损失就快200万。
何苦呢。做对这几步,能把焊缝裂纹的漏检率降一大截
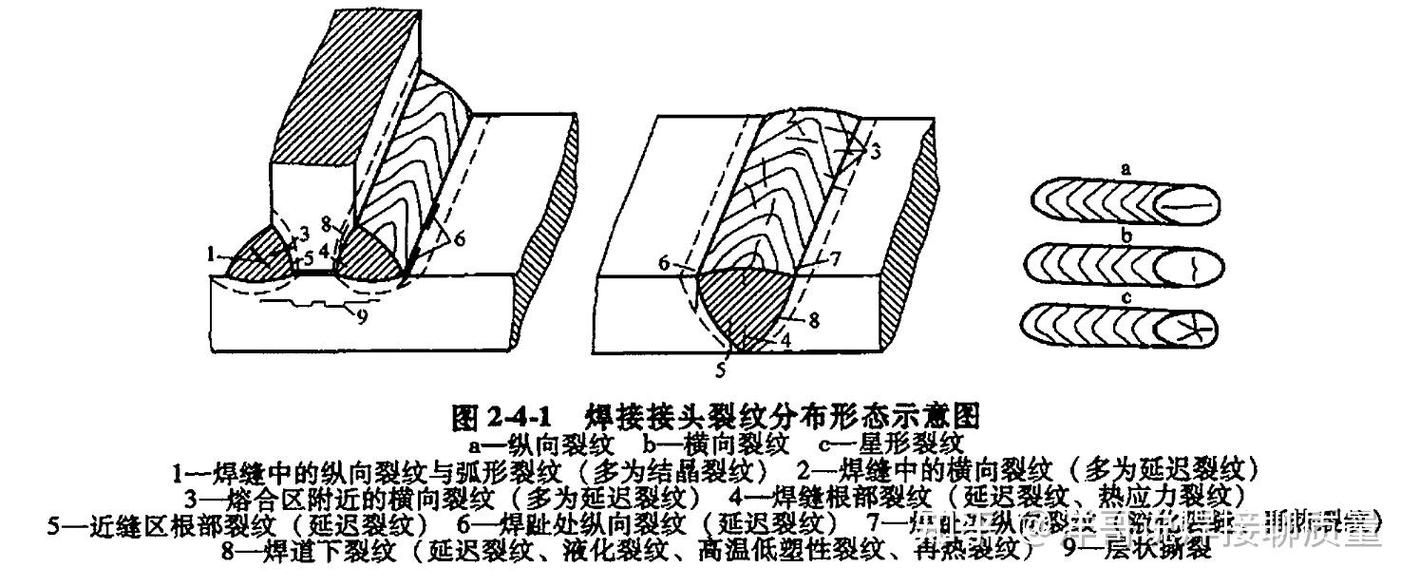
别把探伤的位置都交给检验人员自由发挥。你自己作为使用单位,要提前把上次检验发现过缺陷的位置、平时运行时压力波动最大的位置、接管和筒体连接的位置标出来,让检验人员重点扫这些地方。
别在检验的时候催进度。很多企业到了检验期,巴不得半天就把所有项目做完,让容器赶紧投产。你越催,检验人员越容易在细活上打折扣——毕竟磁粉探伤要逐段扫,扫完还要等磁悬液干了看显示痕迹,急急忙忙的,一条小裂纹从眼皮底下溜过去太正常了。
检验完拿到报告,别直接塞柜子里锁起来。把报告里提到的焊缝缺陷位置、深度、处理方式都记在设备的台账上,下次检修的时候优先核对这些位置的状态,别等裂纹长穿了才发现。
说真的,压力容器这东西,平时看着就是个厚钢板焊成的大罐子,没什么稀奇。但你要是真把它当普通铁罐子用,不把那些藏在焊缝里的小裂纹当回事,它真的会给你点颜色看看。 上次那个扫出17mm裂纹的聚合釜,后来企业花了3天时间把裂纹全部打磨掉,重新做了消应力处理,现在运行得好好的。 说白了,做检验不是为了应付监管部门的检查。 是为了哪天你下班锁门的时候,能踏踏实实知道车间里的罐子不会半夜出问题。