上个月蹲的那个重型机加工车间,一推开门那股混着乳化液、金属细粉的味道直往鼻子里钻。
呛人。
之前总有人说现在车间环保做得到位,进去连个灰毛都看不见,那次我刚走了三步,后颈就落了颗带着机油味的细钢屑,抬手一搓直接嵌进皮肤表层,疼得我嘶了一声。抬头扫了一圈,车间的除尘风管顺着房梁拉得笔直,每个产线工位都接了支管,看起来规规矩矩,可飘在空气里的细粉,还是在头顶的灯光下泛着细碎的光。
别拿家用吸尘器的逻辑套工业除尘
好多人第一次见工业除尘设备,第一反应不就是个放大版的家用吸尘器?
真不是。
家用吸尘器要处理的,是家里沙发上的浮毛、地板缝的碎渣,靠个几百瓦的离心电机,产生点负压就能搞定。可工业除尘面对的东西,完全是另一个量级:切削工位掉的微米级金属粉、焊接枪头喷出来的高温烟尘、打磨工序飞出来的石英砂颗粒,这些东西轻则堵管道、磨坏滤材,重则碰到火星直接引发燃爆。工业除尘的核心从来不是“吸得多”,而是“分的清、拦得住、排的稳”,差一个环节,整套系统就得趴窝。
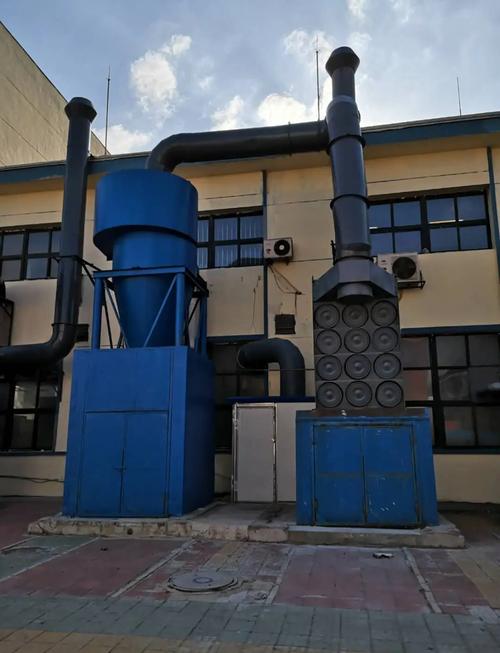
刚入行那会我跟着师傅装过一套除尘系统,当时图省事,支管直接从机床主轴旁边接出来,觉得离得近吸得肯定快。结果装完跑了半个月,拆开来一看,支管里全是机床喷出来的乳化液,泡得滤袋板结成泥坨,换一套滤袋花了小两万,老板追着我们绕车间跑了三圈。
后来才明白,罩口离产线的距离,接支管的角度,风管的坡度,全是有讲究的。离太远,粉尘没被负压裹住就飘去车间空气里了;离太近,挡着工人装夹工件,人家转头就给你把支管掰到一边去。这些尺度根本不是设计院坐在电脑前算个管径、套个公式就能定准的,全是在现场蹲半天,看工人怎么操作、粉尘从哪飘,一点点调出来的。之前见过个设计院出的施工图,罩口直接伸到机床操作位正前方,工人装个工件都得歪着身子,最后现场施工的时候全给割了重做。
那些没人愿意提的现场难题
做了这么多年现场,最闹心的从来不是设备装不上,是粉尘那没个准的“脾气”。
比如打磨不锈钢产生的粉尘,自带静电,吸到风管里直接贴在管壁上,积个三五个月,整个风管的通径能缩到原来的三分之一,风压直接掉一半,工人站在工位上能看见烟尘在眼前飘,可就是吸不走。还有焊接产生的烟尘,刚从焊枪出来的时候温度能到三四百度,要是直接进滤筒,普通滤材耐温不够,直接烧出个窟窿,粉尘全顺着窟窿跑出去,车间里又是雾蒙蒙的一片。
真的烦。
有人说不就是在风管里加个冷却段吗?哪有那么简单。车间里寸土寸金,哪有地方给你摆十几米的直管降温?最后都是工程师在现场挤位置,有时候甚至把冷却管做成螺旋状盘在除尘设备的外壳上,就为了省出来半平米的地方,能多放一台机床。

还有个更不能大意的坎,就是防爆。车间里飘的铝粉、镁粉,细到跟家里的面粉似的,在风管里达到一定浓度,碰到一点静电火花,那威力真不比家里的煤气罐小。行业里见过不少因为除尘没做防爆踩坑的,说多了都是教训。凡是处理可燃性金属粉尘的除尘系统,从滤材到风管、卸灰阀,全得是防爆配置,半点儿都省不得。之前碰到个做铝型材打磨的客户,一开始图便宜装了个普通除尘设备,连静电接地都没做,用了仨月,风管里积的铝粉被静电点着,顺着风管烧到集尘箱,把半厘米厚的钢板都烧得变了形。
别被那些玄乎的概念忽悠瘸了
这几年跑项目,总能碰到有人给客户推销所谓的“纳米级除尘黑科技”,吹得神乎其神,说能把0.1微米的粉尘全拦下来,效率100%。
扯淡。
哪有100%的事?现实里只要能把排放浓度控制在国家要求的限值以内,车间里的粉尘浓度不会伤到长期作业的工人,就已经是合格的系统了。你非要追求什么极致效率,花大几十万上一套进口设备,最后因为罩口位置没调好,捕集效率连30%都不到,那钱全是打了水漂。
还有个常见的误区,觉得除尘设备装在车间外面,把管子接得越长越干净。错。风压是会沿着风管一路损耗的,你接个几十米的管子,风到了产线罩口的时候,连个轻纸片都吸不起来,还不如在离产线最近的地方放个小型集尘器,风直接对着产线吹,捕集效率高得多。说实话,我见过太多花了大价钱上的中央除尘系统,最后因为管路太长、接口漏风太多,成了车间里最大的摆设,工人嫌吵,老板嫌费电,最后全给拆了卖废品。
现在的除尘系统也在慢慢变聪明,比如带个压差传感器,滤筒堵到阈值了自动提醒更换,风机根据实际需要的风压自动调转速,能省不少电费。但核心的东西其实从来没变过——不管技术怎么迭代,最终要解决的事很简单:工人在车间里待满八小时,下班的时候擤鼻涕不会擤出黑灰,肺里不会攒着那些洗不掉的细粉尘。
就够了。