上周六蹲在车间焊接工位旁边,看着张师傅拧氩气瓶的减压阀,流量表稳在12L/min的时候才点火焊那批不锈钢换热管。焊枪弧光一亮,淡蓝色的火苗裹着焊丝走,焊缝平得像镜子——这要是搁刚入行那年,我得以为他开了挂。
说起来丢人的很,刚入行那会我根本没把这银灰色瓶子里的玩意儿当回事,直到徒弟错把氩气接成了二氧化碳,焊出来的20根不锈钢管,焊缝全是麻坑,整批割掉重焊,亏的钱够发半个月工位补贴,我才知道这看不见的玩意儿有多金贵。
从空气里“抠”出来的惰性气体
说实话,我刚知道氩气来源的时候还挺惊讶——这玩意儿居然是从咱们天天吸的空气里分出来的。空气里氮占七成多,氧占两成,剩下的杂七杂八成分里,氩气占了差不多1%,就这1%,成了机械车间离不了的隐形耗材。
为啥叫惰性?就是常温下几乎不跟任何金属、化合物发生反应,连最容易氧化的铝、钛,碰到它都跟没碰到一样。制造逻辑也不复杂,跟酿酒蒸酒差不多:把空气压缩降温到零下一百多度变成液态,再利用不同气体的沸点差,慢慢把氩气从混合液里分离出来,提纯到符合工业要求的纯度就行。
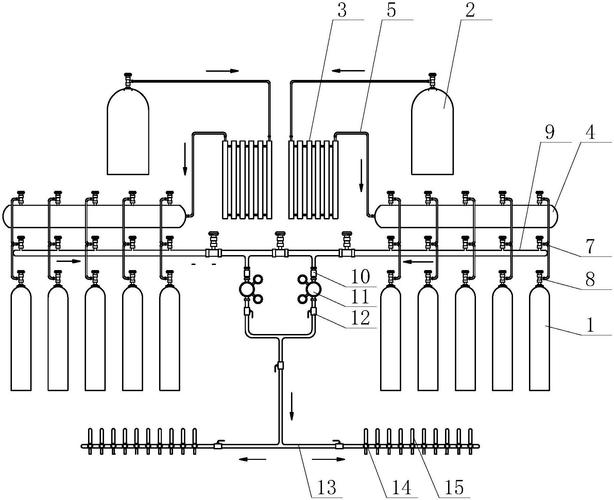
不过话说回来,这玩意儿看着普通,用错了地方真能坑死人。之前给航空院所焊钛合金样件,一开始用了纯度不达标的工业氩,焊出来的焊缝全是彩色氧化层,超声探伤一查全是微裂纹,整批报废,后来换了超纯氩才一次过检,那之后采购再也不敢在氩气上砍价。
焊枪喷嘴下的那层“隐形保护罩”
氩气用得最多的场景,肯定是氩弧焊,对吧?你看焊工手里那把焊枪,除了出焊丝、通冷却水,最核心的通道就是送氩气。焊接的时候熔池温度能到1500℃以上,这时候要是让空气里的氧、氮钻进去,要么跟铁反应生成氧化渣,要么让焊缝变脆,受点力就裂。
这时候氩气就从喷嘴周围的环形孔喷出来,裹住整个熔池和刚凝固的焊缝,像个看不见的透明罩子,把空气全挡在外面。
你看不见它。
但它缺一秒都不行。
我见过不少焊工为了省气调小流量,最后焊缝黑得像被火烧过,抛光都抛不掉,多花的工时费比省的气钱多十倍。
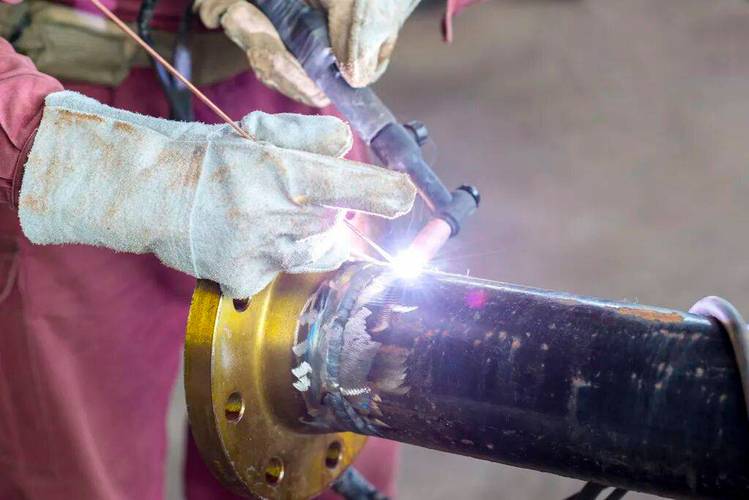
除了焊接,氩气还有别的用处?比如热处理的时候,给高温的金属零件当保护气,不让它在炉子里氧化;还有精密电子元器件装配,也会用氩气当填充气,怕水汽和氧进去弄坏芯片。不过车间里用得最多的还是焊接,占了差不多八成的氩气消耗量。
传得玄乎的那些误区,我踩过俩
关于氩气的谣言真的不少,我自己就踩过两次实打实的坑。
第一个误区:氩气越纯越好?
错。普通碳钢、常规不锈钢焊接,用99.9%纯度的工业氩气完全足够,非要上99.999%的超纯氩,纯属鸡肋——一瓶超纯氩的价格能买三瓶普通工业氩,焊出来的焊缝质量没差。只有焊航空级钛合金、高纯半导体零件的时候,才需要用超纯氩,不然里面哪怕只有万分之一的氧,都会把钛合金的熔池弄成蓝色的废件。
第二个误区:氩气瓶关紧了就不会漏?
大错特错。去年盘点库存的时候,我发现个放了半年的满瓶氩气,减压阀一查压力掉了快一半,查了半天才发现是瓶阀的橡胶密封垫老化,漏得特别慢,肉眼根本看不见,凑近了都闻不到——氩气本来就无色无味。最后只能把残气排干净,换了新密封垫,白瞎了小半瓶气,够焊两百米不锈钢管的。
还有个安全误区得提一句:氩气比空气重,泄漏了会往低处沉。上次我们车间清理地沟的时候,拿便携氧含量检测仪一测,地沟里的氧含量居然只有17%,吓出一身冷汗——就是旁边的氩气瓶阀慢漏,沉到地沟里积着,人要是贸然下去,分分钟窒息。后来我们给所有地沟都装了强制通风口,每隔半个月就测一次氧含量,再也不敢大意。
现在有些大厂开始上现场空分制氩设备了,不用来回拉气瓶换瓶,直接接在车间管网上供气,省了不少搬运的麻烦。就是初期投入大,小车间暂时还消受不起。
反正我现在每次去焊接工位,都要先瞟一眼氩气瓶的压力表,再看看流量表稳不稳。
吃过亏。
就怕了。