上周去苏州相城的一家钣金加工厂做现场排查,刚进车间就被吓出一身冷汗——他们车间里的氧气输送管,居然用的是普通镀锌钢管接的,接口处甚至还缠了生料带。
我当时就喊停了设备。
这要是哪天压力提上来,纯氧环境下的生料带一旦被引燃,整条管路都能变成喷火的枪管。
纯氧环境的点火阈值,真的低到超出你想象
很多人觉得氧气又不是可燃气体,能出什么事?
大错特错。
我们日常呼吸的空气里,氧气占比大概21%,只要占比超过25%,很多平时根本烧不起来的材料,都会变成易燃易爆品。工业管道里的氧气通常是高压纯氧,压力动辄1.6MPa甚至更高,流速稍微控制不好,管路里残留的焊渣、铁锈、甚至是密封用的普通橡胶垫,都能在高速气流带动下被摩擦引燃。
我之前在无锡的一家机加工车间遇到过一次事故复盘,就是运维人员换氧气管道阀门的时候,用了普通的丁腈橡胶垫片,没做脱脂处理。刚开阀3分钟,垫片就被引燃,顺着管路烧到了储气罐出口,亏得当时储气罐的安全泄压阀没堵,才没出更大的事。
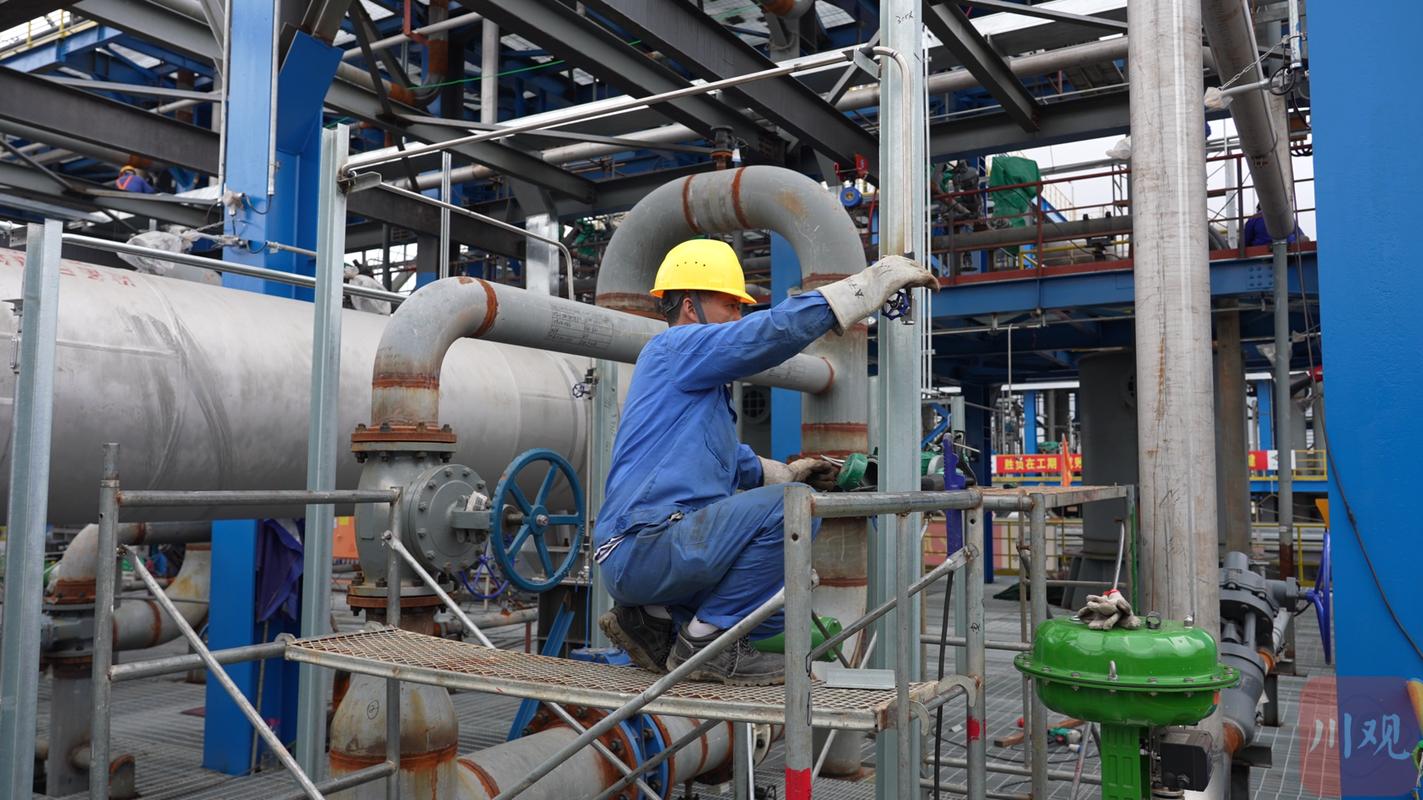
问:车间里临时拉个胶管接氧气做切割,用普通的空压机胶管行不行?
答:绝对不行。普通空压机胶管的材质里有大量增塑剂,在纯氧高压环境下,增塑剂会被快速氧化,轻则开裂漏氧,重则直接自燃。我见过最离谱的现场,有人把氧气管和乙炔管绑在同一根支架上,俩管子离了不到10公分,万一氧气管漏点吹到乙炔管上,那就是随时要炸的定时炸弹。
氧气管道的安装选型,从一开始就别走弯路
说实话,很多工厂的氧气管道出问题,根本不是运维的时候不小心,是从选材那一步就错了。
高压氧气管道不能用普通的镀锌钢管。为什么?因为镀锌层在高压纯氧环境下,摩擦产生的火花温度就能把锌层点燃,烧出来的氧化锌粉末顺着管路飘到阀门处,卡涩密封面都是小事,直接引燃管路内部残留的杂质,才是最麻烦的。
💡 给所有做工业管网改造的朋友提个醒:工作压力超过0.1MPa的氧气管道,必须选脱脂处理后的无缝不锈钢管,或者是经过专用脱脂流程的碳钢管道,绝对不能图便宜用普通镀锌管。
我上次去泰州的一家钢管厂做验收,对方采购说买的是”合格的碳钢氧气管”,结果我拿白布擦了擦管路内壁,白布上一层黄乎乎的轧制油印子。
我当时脸都黑了。
这哪是脱脂管?这就是普通的碳钢管刷了层防锈漆就往现场送。这种管子接上去,高压氧一吹,油雾顺着管路走,遇到点摩擦火花直接就着。
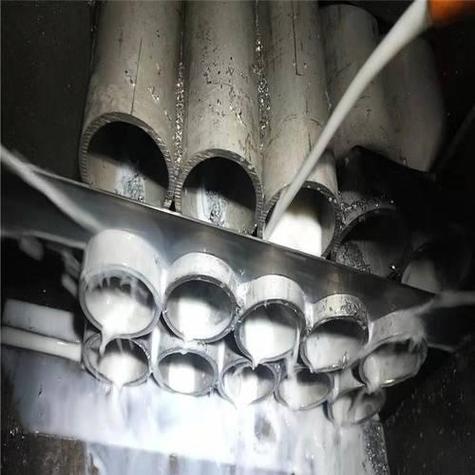
问:氧气管道安装完,做压力试验的时候,能不能直接用空气打压?
答:这里要分情况。如果是低压(压力≤0.6MPa)的氧气管道,用干燥的无油压缩空气做气密性试验是可以的,但如果是高压氧气管道,绝对不能直接用带油的压缩空气打压。通常要求打压用的介质要么是经过三级过滤的无油干燥空气,要么是氮气,打压完成后还要对整个管路做脱脂度检测,用紫外灯照管壁,没有荧光反应才算合格。别嫌麻烦,我见过太多项目,为了省点事,直接用车间里的压缩空气管接上去打试验压力,管路内壁沾了油,后期投用没半个月就出漏点。
日常运维的漏点排查,别只靠肥皂水瞎抹
很多运维班组查氧气漏点,就是拿个喷壶装肥皂水,顺着接口挨个喷。
这方法不是不行,但效率太低了。
而且你要知道,氧气管道的漏点如果出现在焊缝处,初期的漏量极小,肥皂水根本吹不出来气泡,等你能看到气泡的时候,漏出来的纯氧已经把周围的空气占比抬到危险值了。
我现在做现场排查,都会带个便携式的氧含量检测仪,沿着管路支架、焊缝、阀门密封面挨个扫。只要检测仪读数比环境值高个1%,就说明这里有微漏,赶紧标记出来处理。
别等漏大了再管。
去年常州的一家钢结构车间,就是氧气管道的焊缝有个微漏,漏出来的纯氧在车间通风死角攒着,刚好旁边的砂轮机磨工件出了点火星,直接把那片区域的氧含量环境点着了,烧坏了旁边两堆待加工的钢板,损失了小几十万。
❗ 这里要特意提一句:查氧气漏点的时候,绝对不能拿明火去试。
我刚入行的时候,带我的师傅就跟我说过,之前有个老运维,查氧气漏点的时候觉得肥皂水麻烦,拿个打火机顺着接口凑上去找,结果漏点的纯氧吹出来,打火机的火焰直接顺着管路回窜,把他的袖口都烧没了,手臂上留了好大一片疤。
还有个容易被忽略的细节:氧气管道的阀门,不能用普通的截止阀硬开硬关。
高压氧气管道的阀门,开关的时候一定要慢。开太快的话,高速气流冲击管路里的杂质,产生的静电火花温度能到上千度,直接就能引燃。我之前遇到过一次,运维人员刚换完储气罐,开出口阀的时候一下拧到底,就听管路里”嘭”的一声闷响,阀门的密封垫直接被引燃,亏得当时关阀关得快,没烧到储气罐。