车间里不显眼的"硬骨头":工业磨料的那些实在事
2026-10-17 15:54:59 作者:网编
分类:文章
上周在淄博的磨料车间转,刚进门就被传送带卷过来的棕褐色颗粒蹭了裤脚。伸手捏了粒,硬得硌指甲。
师傅在旁边笑,说这玩意儿你天天见,就是没注意——手机外壳的毛边、汽车发动机的缸面、甚至你家菜刀开刃,都离不了它。
别把工业磨料当普通砂子
很多人第一次见工业磨料,都会脱口而出:这不就是碎石头?
真不是。
普通河沙的莫氏硬度才7,刮个玻璃都费劲。我们常用的棕刚玉磨料,莫氏硬度9.0以上,仅次于金刚石,能直接在淬火钢上划出深痕。要是拿河沙去磨不锈钢把手,磨半小时都出不来均匀的拉丝面,还会因为颗粒太脆,碎成粉堵在砂带缝隙里,越磨越花。
上次对接的一个五金厂老板吐槽,为了省一毛多钱的成本,换了批便宜的劣质磨料,结果三千个不锈钢把手的拉丝面全是深浅不一的划痕,整批货退回来,连人工带材料亏了小二十万。
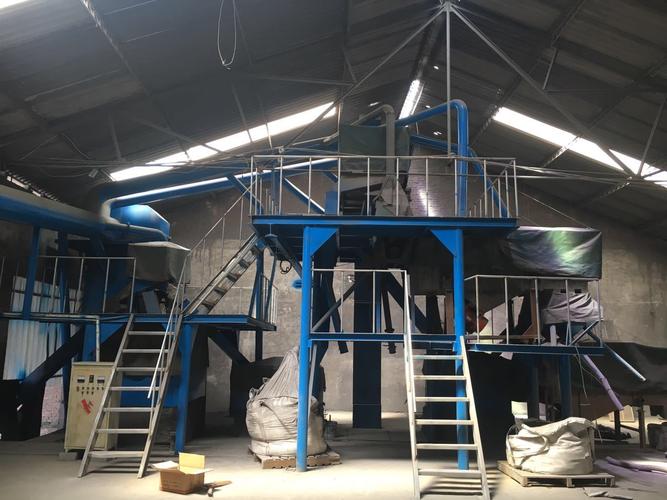 棕刚玉磨料颗粒车间实拍
别小看这颗粒。磨料的棱角是不是锋利,粒径是不是均匀,直接决定了磨出来的工件精度。差个10微米的粒径差,磨出来的缸套粗糙度就能差一个等级,发动机跑起来都能多耗两个油。
造磨料的难,全在看不见的火候里
造磨料的流程说起来简单:铝矾土、焦碳、铁屑按比例配好,丢进电弧炉里烧,冷却了砸成块,再分级筛出来就行。
真上手才知道,全是坑。
炉温要稳定在大约2000℃,高了烧过劲,磨料变脆,磨两下就成粉;低了熔不透,杂质混在里面,磨的时候容易在工件表面留下硬点。炉前工差个五分钟出渣,出来的磨料韧性能差三成。
砸块的时候更讲究。不能用重锤猛砸,不然棱角全砸圆了,切削力直接砍半。现在用的是辊式破碎机,两个带齿的钢辊慢慢碾,把烧结的块料挤成带锋利棱角的颗粒,每一粒的形状都得接近三角多面体,才能保证每一下磨下去都能切下均匀的铁屑。
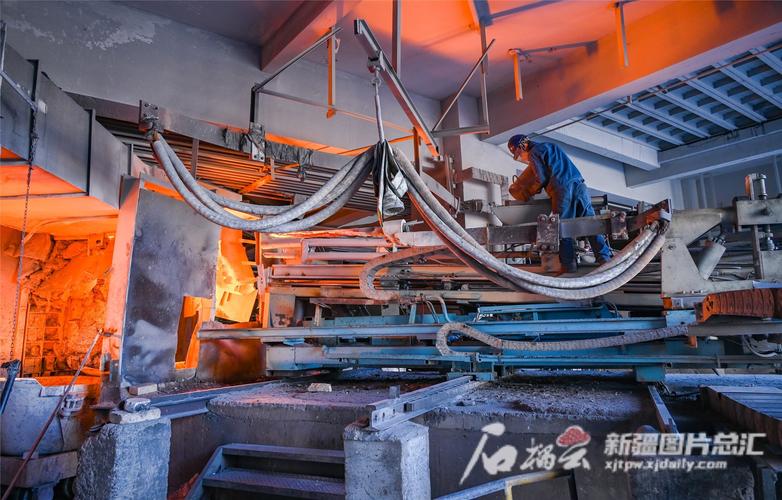 磨料电弧炉生产现场出料瞬间
筛分级的时候更磨人。要过二十多层不同孔径的筛网,每一级的粒径差不能超过5微米。筛完了还要拿显微镜抽检,要是混进去几个大颗粒,后面整批磨出来的工件都得报废。
说实话,之前我也以为这就是不值钱的砂子,直到亲眼见车间的师傅拿千分尺卡磨完的气缸套,误差只有两微米——比头发丝的三分之一还细,才知道这小颗粒的分量。
离你最近的磨料,根本不在车间里
 离你最近的磨料,根本不在车间里
很多人觉得工业磨料离自己远,其实你每天都在接触。
你手里的智能手表玻璃,出厂前是用树脂结合剂的微粉磨料抛的,摸起来滑溜溜不割手的那层表面,就是磨料抛出来的。还有地铁里的不锈钢扶手,焊接完的焊疤,是用刚玉砂带磨平的,不然冬天手摸上去,焊疤的毛刺能直接把皮粘掉。
甚至你去外面配钥匙,那台机器上夹着的砂轮,里面的磨料也是棕刚玉。
之前有人说磨料是高污染高耗能的东西,其实现在很多生产厂都在做回收,废旧的砂轮、磨下来的废磨料,重新回炉熔炼,循环利用率大约能到60%,这个数你去行业年报里能查到。
上次临走的时候,车间师傅塞给我一小袋不同粒径的磨料,装在透明的自封袋里。现在放在我办公桌抽屉里,每次写东西卡壳的时候,就捏出来看看——硬,棱角分明,踏踏实实的,跟车间里的老师傅一样,没什么虚头巴脑的东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间里不显眼的"硬骨头":工业磨料的那些实在事
文章链接:https://www.zystgy.cn/a/62169