上周在调质钢车间蹲了一下午,刚摸完38CrMoAl的调质件,脚边踢到个凉飕飕的东西——是支崩了刃的φ12麻花钻,柄上还沾着没擦干净的乳化液。
真硬。
就是这根看起来和五金店十块钱一把的麻花钻没差多少的小东西,在主轴转速1800转、进给0.15mm/r的参数下,连续钻了120个深径比8的孔,才在第121个件上因为排屑卡滞崩了切削刃。旁边的操作工捡起来对着刃口瞅了两眼,随手扔到了废刀盒里,说这刀已经算超常发挥了,换以前的老高速钢钻,钻到第30个就得换。
你以为的“拧成麻花的铁棍”,其实是算出来的流体通道
很多人第一次见麻花钻,都觉得那两道螺旋槽就是为了拧着好看,或者就是为了减轻点重量。大错特错。
螺旋槽从一开始设计,就是为了给切屑留一条顺畅的排出通道,槽的角度、宽度、深度,全是算出来的——不是拿个铣刀随便在圆棒上拧两道槽就行。加工软铝的时候,螺旋角要做到30度以上,槽要做的宽一点,不然卷起来的铝屑软乎乎的,容易粘在槽壁上堵死;加工淬硬到HRC45以上的合金钢,螺旋角就得降到20度左右,槽要窄一点,不然刃口的刚性不够,钻两刀就崩。
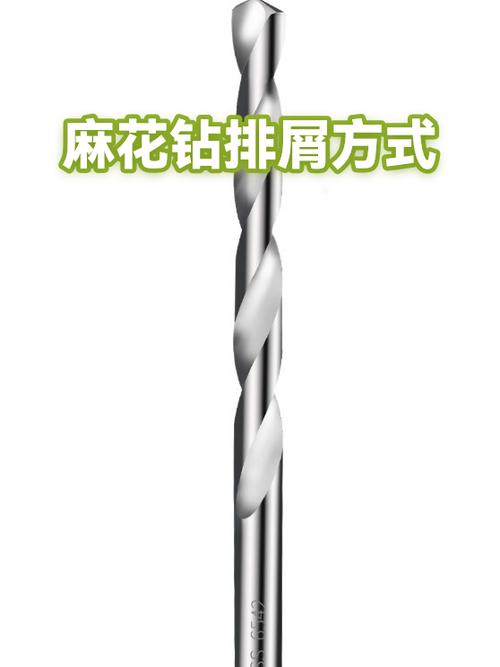
还有人觉得钻头的尖越尖越好,钻起来省力。其实真正影响钻削阻力的,是钻头最中间那一段横刃。之前车间来了个学徒,自己在砂轮机上磨钻头,磨出来的尖看着挺对称,结果装上去一钻,主轴抖得像在筛糠,进给手轮得用两只手使劲压才能推进去,钻出来的孔比名义尺寸大了0.3mm。老班长过来拿过钻头对着灯光照了半分钟,说横刃留了快1mm长,能不费劲吗?
横刃的长度超过0.3mm,钻削的轴向力就会涨一倍。老工人磨钻头的时候,总会专门把横刃磨短,磨出个负前角,就是为了减少这部分的阻力。别小看这几毫米的调整,磨得好的钻头,钻同样的孔,进给能提30%,寿命还能翻一倍。我上次自己在砂轮机上磨了快半小时,磨出来的钻头横刃还是留了0.5mm,装上去钻的时候,手轮震得我虎口发麻,才知道老工人磨钻头那点功夫,真不是一天两天能练出来的。
断在孔里的半根钻头,是所有机加工人的噩梦
说真的,一线干加工的没人不怕断钻头。
太疼了。
之前遇到过一个事,在42CrMo的法兰件上钻φ16的深孔,深径比做到10,操作工嫌麻烦,不按规定每隔10mm退一次刀排屑,结果钻到120mm深的时候,堵在槽里的切屑把钻头憋断了。半根钨钢钻头直直卡在孔中间,整个法兰毛坯成本两千多,最后拿电火花打了三个小时,才把断在里面的钻头熔出来,耽误了整整一个班次,月底绩效扣了小两百。
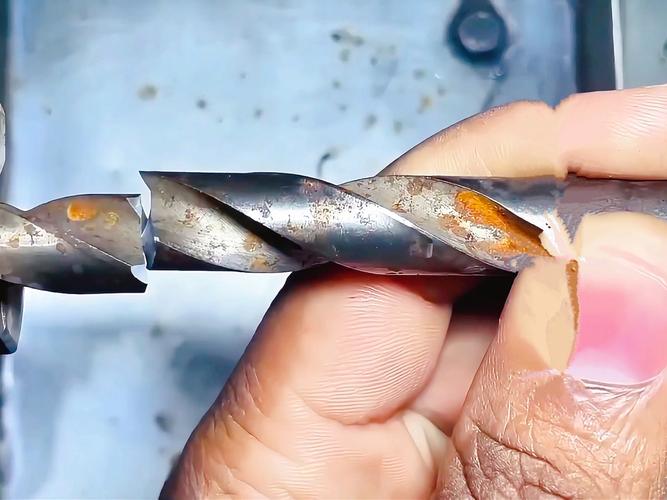
为什么好好的钻头说断就断?真不是材料偷工减料。绝大多数断钻头的原因,全是排屑不畅——切屑堵在螺旋槽里,散不出去的热量把硬质合金刀头烤得发红,材料的硬度瞬间掉下来,一受力就碎。尤其是加工深孔的时候,钻头的整个切削部分都埋在工件里面,外面看不见里面的切屑状态,等你听见主轴声音不对的时候,钻头已经断在里面了。
现在稍微好点的产线,都会给深孔钻配内冷结构——就是在钻头的中心打两个细小的通孔,高压乳化液从孔里直接喷到切削刃上,一边冷却,一边把切屑顺着螺旋槽冲出来,根本不需要频繁退刀。不确定你们有没有见过这种结构,拆下来的时候,中心的小孔细得跟针一样,堵了的话还要用专用的通针捅,稍微不小心就把孔捅歪了。就是贵,一支φ20的内冷硬质合金钻,小两千块,断一次真的能心疼半天。
别拿五金店的普通钻头,对标产线上的工业级钻头
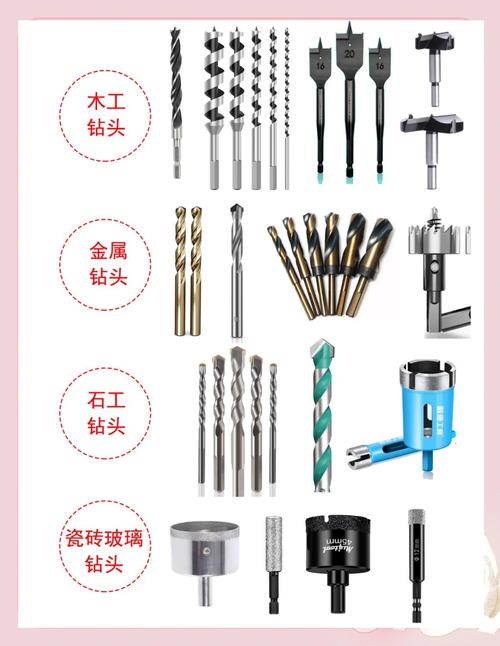
经常有人问,五金店十块钱一把的麻花钻,和产线上几百上千块的钻头,不都是硬铁棍带两道槽,差在哪?
差得不是一点半点。
五金店卖的普通高速钢钻头,基体就是最普通的W6Mo5Cr4V2,表面啥处理都没有,钻个45号钢,钻个二三十个孔刃就磨钝了,还容易粘刀。产线上用的工业级钻头,基体是超细晶的硬质合金,晶粒细到0.2微米以下,硬度能到HRA92,表面还会涂一层TiAlN涂层,硬度能到HV3000,比基体硬三倍还多,耐热温度能到1100度,钻削的时候刃口温度升到八九百度,都不会软。
之前有个新来的操作工,图省事从自己工具箱里拿了把私藏的五金店钻头换上去,本来是干6061铝合金的批次,结果钻了不到50个孔,钻头就粘刀了,孔壁上全是拉出来的刀痕,整批300个件全要返工,挨了班长好一顿骂。
不过话说回来,钻头这东西,从来没有什么“最好”的说法。你家里装衣柜在密度板上打孔,用个几块钱的高速钢钻就够了;你在淬硬钢上钻深孔,用个普通钻头根本钻不进去,就算钻进去,折在孔里的损失,够买十把好钻头了。
上次下班走的时候,看见废刀盒里那支崩了刃的φ12钻头,柄上的标识已经磨没了。其实它已经完成了自己的任务——在铁屑堆里,把硬邦邦的钢坯钻出整整齐齐的孔,支撑着那些你看不见的零件,装在汽车上、机床里、风电塔筒上,转啊转。
哪有那么多高大上的黑科技。
说白了,就是一根硬点的铁棍,在合适的转速和进给下,把材料一点点刮下来,把铁屑顺着槽排出去,就这么简单。