上周在东莞长安的配套车间蹲点,刚推开门就被保安拦着要换劳保鞋,鞋还没穿稳,就看见注塑机旁边的师傅正拿铜凿子敲模具的分型面——那声音脆得像敲冬天的冰棱。旁边堆的刚打出来的手机壳,毛边还没修,拿在手里温温的,还带着点PP料没散完的淡味。
你以为它只是个装塑料的模子?错了
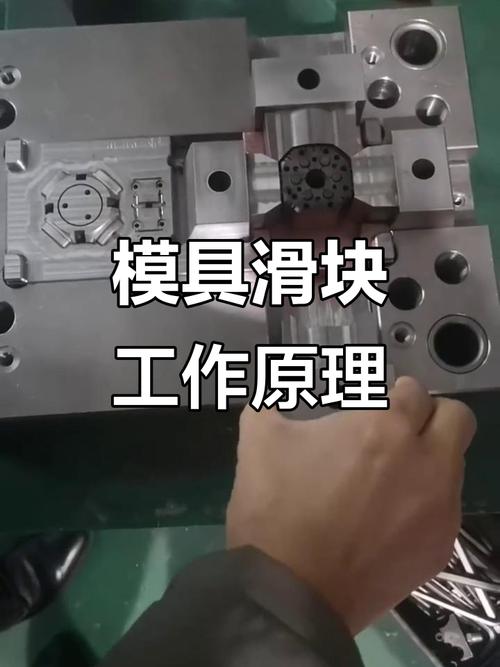
很多人对注塑模具的印象,就是俩厚钢板挖个跟零件形状一样的坑,把熔化的塑料倒进去,等凉了磕出来就行。我刚入行跟着师傅拆第一套模具的时候,也是这么想的,直到拆开做汽车门板的那副3吨重的铁疙瘩,光里面的滑块、顶针、热流道喷嘴加起来就三百多个零件,错装一个顶针的位置,打出来的门板就得歪半毫米,装车的时候卡扣直接对不上,整批货拉去碎料回炉,那损失够我三个月工资。
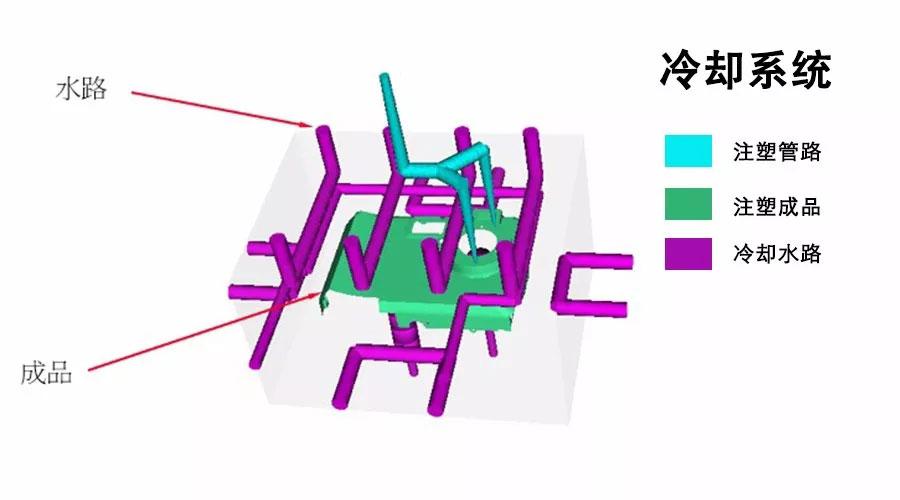
模具里的水路是真的像人血管一样盘得满当当的——熔进去的塑料是230度的高温流体,要是水路走得不对,局部温度降不下来,打出来的壳子表面就会留个明显的缩痕,就像你刚蒸的馒头掀早了,表皮塌一块那种。我刚入行的时候见过同组的设计把水路离型腔留了8毫米的距离,结果连续打了两万模,型腔表面温度飙到80度,打出来的ABS料外壳全是雾蒙蒙的印子,客户来现场看了脸黑得像锅底,我们连着三个通宵重新走水路,现在想起来都头疼。
最磨人的从来不是加工精度,是跟“变形”死磕
难。
真的难。
你把模具加工到头发丝五分之一的精度都没用。塑料这东西,热胀冷缩的脾气比闹脾气的小孩还拧。同样的材料,夏天车间温度35度的时候打出来的零件,跟冬天车间15度的时候打出来的,尺寸能差0.08毫米——听着不多?装在耳机壳上,两个半壳合起来能卡不住充电触点,用户戴两次就断连,售后能把客服电话打爆。
很多刚入行的人总觉得,加工的时候把CNC开得准一点,磨床磨到公差范围内就万事大吉。哪知道。塑料从熔融状态冷却到固体,收缩率从来不是固定值。比如做透明PC的水杯,壁厚2毫米的杯身位置,跟壁厚5毫米的把手位置,冷却速度差一倍,收缩量差得更多,你要是按均匀收缩率算尺寸,打出来的水杯装热水就会歪成个歪脖子葫芦。
排气槽的深度差0.02毫米,就能决定一套模具能不能正常量产。去年帮客户调一套做智能音箱外壳的模具,刚开始打出来的壳子,对着光看,侧面有一道斜斜的熔接痕,像人脸上长了个明显的疤。我们试了十几种参数:换注塑压力、调料温、改浇口位置,折腾了一周才发现,是模具里的排气槽开浅了——塑料熔流到前面的时候,型腔里的空气排不出去,被压在熔胶前端,冷了就留个印子。后来拿磨石把排气槽加深了0.02毫米,那道痕直接就没了。你说气人不?就差头发丝的几十分之一,折腾人整整一周。
被神化的“顶级模具”,其实没那么玄乎
网上总有人说,顶级的注塑模具能做到微米级精度,一套卖几百万。说实话,大部分民用产品的模具,根本用不上那个精度。你家的塑料脸盆、外卖餐盒、遥控器壳,模具精度在0.05毫米就足够用了,真搞到微米级,成本翻十倍,消费者又不会为了你这零点零几毫米的精度多掏五块钱。
还有个传得特别广的误区:觉得模具做出来就一劳永逸,放在注塑机上一直打就行。错。一副模具从开始生产到报废,要挨上百万次的烫压——每次把200多度的塑料射进去,压着,冷却,开模,顶出来,周而复始。里面的顶针会磨,分型面会磕,水路会结水垢。我见过最夸张的一套做充电宝壳的模具,打了三十万模的时候,因为水路结了厚厚的一层水垢,冷却效率降了三分之一,每模的冷却时间从12秒涨到20秒,一天少打一半的产量,最后拆出来把水路的水垢用高压水冲干净,效率直接回去了。
就像你家里的热水壶用久了结水垢,出水变慢,没人会直接把壶扔了吧?一个道理。
现在总有人说,以后3D打印要取代注塑模具。我在车间待了快十年,说句实在的:短时间内根本不可能。3D打印打个几十个零件做样品没问题,你要一天打十万个一模一样的塑料壳,3D打印的速度连注塑机的零头都赶不上。当然现在也有不少新的改进方向,比如在模具表面做纳米涂层,减少脱模时的粘模问题,还有在型腔里装微型传感器实时测温度,能少调很多参数。
但本质上,它还是那个蹲在注塑机里的铁疙瘩,挨过一次又一次的烫压,把流态的塑料,变成你手里能用的、摸得到的小物件。没有什么高大上的神话,都是车间里的师傅一凿子一凿子敲出来,一次一次调参数试出来的实在东西。