上个月在机加工车间蹲点,碰到个刚入行的小徒弟。
他把一块6061铝合金往台虎钳上一夹,开了铣床就走刀。
“嗡——”
工件直接飞出去半米远,擦着旁边的切削液槽砸在地上。
全车间的人都回头看。
小徒弟脸都白了。
后来查原因,根本不是他进给量开太大——是他用的那个普通台虎钳,本身定位面磨得坑坑洼洼,夹的时候工件歪了快1度,切削力一上来,直接脱开了。
说穿了,他那天碰到的问题,根源就是没搞懂工业夹具到底是干嘛的。
它从来不是“用来夹紧的铁块”
很多人对夹具的认知,还停留在“把工件按住别乱动”的阶段。真不是。
工业夹具的核心使命,是把工件的空间位置,死死锁定在机床预设的加工坐标系上。
你想啊,机床本身的精度是固定的,主轴转多少、走刀走多少,都是提前编好的程序。但工件是散件啊,今天装上去偏1毫米,明天歪个角度,再好的机床也加工不出合格的东西。
这时候夹具的作用,就像你在书桌上钉了个固定的书挡——不管你换多大的本子,靠在书挡上的位置永远是准的,不会写着写着字就歪到纸外面去。
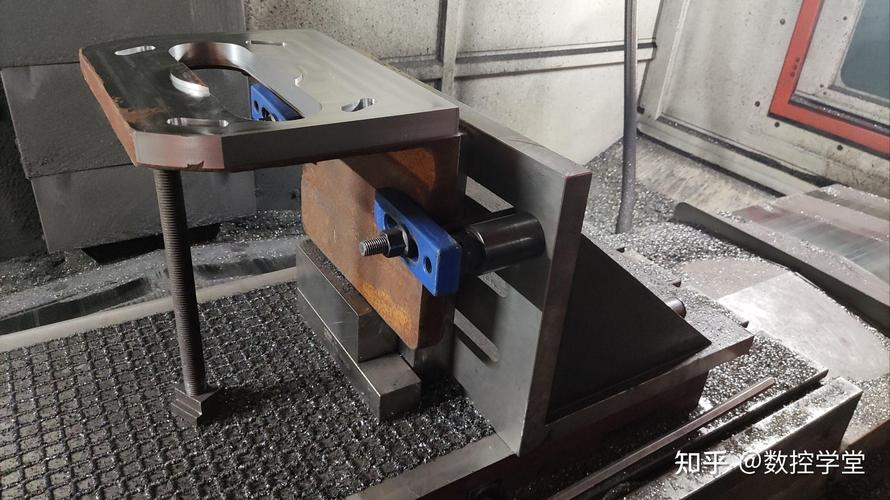
我之前见过最离谱的设计,是个刚毕业的学生做的夹具,定位面就打了两个普通螺丝,没有任何限位结构。工人装的时候,有时候螺丝拧紧了工件被挤偏,有时候拧松了加工的时候晃,一上午出了12个废品,最后被车间主任直接把设计图扔到他工位上。
真的。
这行没捷径。
做夹具的人,最懂“差一丝都要命”
很多外人觉得做夹具不就是焊个架子、打几个孔吗?真做过才知道,这里面的坑,踩一次记一辈子。
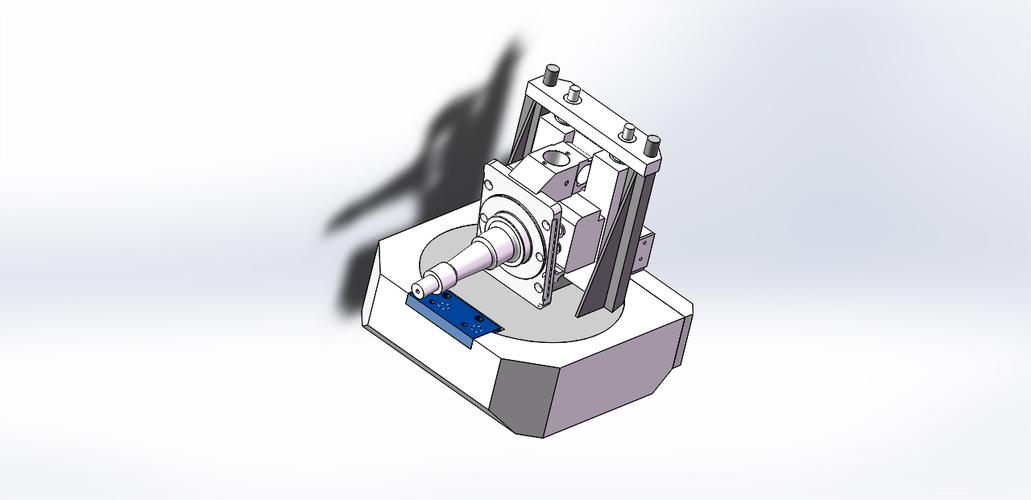
之前做过一个给汽车转向节钻孔的专用夹具。一开始设计的时候,我们算着定位孔和工件的配合间隙留0.02mm,刚好能塞进去,不会晃。结果刚用到第三天,车间的师傅打电话过来骂——说工件塞都塞不进去。
跑过去一看才反应过来,夏天车间里的切削液持续冲在夹具定位面上,温度比设计时的室温高了快8度。夹具的定位销是钢的,热胀冷缩算下来,直径刚好涨了0.02mm,原来留的间隙直接被填满了。
做夹具最难的从来不是“能夹得住”,是要把所有你想不到的干扰因素,全部提前算进去。
比如切削力的反冲力有多大,会不会把定位面撞变形;工人装夹的时候会不会因为嫌麻烦,不把工件贴到底就拧螺丝;夹具用个三五年之后,定位面磨损了多少,能不能提前留好调整的余量;甚至要考虑,万一工人操作失误,夹具的夹紧力会不会把薄壁的工件夹变形。
之前有个做航天结构件的客户,他们的夹具甚至要提前算上车间里的空调温度波动——因为加工的是超薄的铝合金壁板,要是夹具本身的温度变了,热胀冷缩带来的尺寸变化,比工件本身的变形还大。你说离谱不?
不过话说回来,也不是所有夹具都要追求这种微米级的精度。比如焊大型钢结构的夹具,可能就是用工字钢焊个架子,只要够稳,定位点的偏差控制在1毫米以内就行,没必要搞那么多精密的结构——不然成本兜不住,换型的时候还麻烦。
你每天用的东西,都靠它“卡位置”
你手里的智能手机,那个金属中框,要铣掉多余的边角、钻出来按键和充电口的孔。要是夹具夹偏了0.1毫米,整个充电口的位置就歪了,根本装不进去接口。
你家燃气灶上那个连接燃气管的铜接头,车螺纹的时候要是夹歪了,螺纹的同轴度不够,装上去就会漏气——这可不是小事。
说个很有意思的事,很多人觉得现在机床都是数控的,精度那么高,还要夹具干嘛?真不是。就算你用五轴联动的加工中心,要是工件装上去位置不对,再贵的机床、再牛的编程员,也加工不出能装到产品上的合格零件。
这里要拆个常见的误区:很多人觉得夹具越贵、越自动化越好。真不是。
之前碰到个做小批量五金件的老板,上来就要上全自动的液压夹具,算下来一套要四十多万。我们去他现场转了圈才发现,他的产品一年要换十多个品种,每个品种的批量也就几百件。这种情况用全自动液压夹具,每次换型要拆半天的液压管路,调整定位块,算下来换型浪费的时间,比加工的时间还长。最后给他换了一套带快换定位销的手动夹具,总共三万多,换型的时候工人拔下定位销,换个新的,两分钟就搞定,效率反而比之前上自动夹具的方案高了30%。
上周去车间,看到那个上次把工件夹飞的小徒弟,现在夹工件之前,都会先拿个小铜锤,把工件轻轻敲到定位面上,夹完还特意拿百分表打一下端面的跳动,确认没问题了才按启动按钮。
车间里的切削液味混着机油味,机床转得嗡嗡响。
那些灰扑扑的、带着点锈迹的工业夹具,就安安静静趴在机床工作台上。
没人会特意给它们拍宣传照。
但少了它们,整个产线就得停转。