不是所有压钢板的都叫冲压设备
很多刚进车间的徒弟,第一反应就是“这不就是个大锤子砸铁板吗?”
还真不是。冲压和锻压不是一回事,大部分冲压都是冷加工——就是把常温的钢板、铝板甚至碳纤维复合板,放到凸模和凹模之间,一次成型,不用烧红了锤。你车上的车门壳、手机的不锈钢中框、家里冰箱的内胆外壳,全是这么出来的。
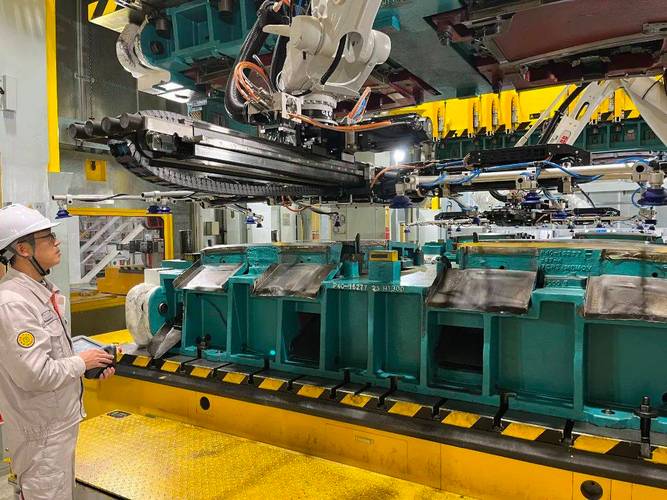
小到一分钱硬币的花纹,大到挂车的车厢侧板,全靠它。区别无非是吨位大小,自动化程度高低,有的一次出一件,有的高速冲一分钟能出几十个小零件。
别看着简单,门槛全在看不见的地方。
最难啃的,从来都不是说明书上的参数
干过调模的都懂,最熬人的就是凸凹模间隙。差0.01毫米,也就是一个丝,切出来的料边就能从齐整变毛刺,压深拉件的时候,直接就能把料拉裂成废片。
我早年跟着师傅赶订单,就遇到过这么回事:一批空调外壳,连续调了两天,压出来每件都有一道细拉痕,扔了快两百片试料,所有人都熬得眼睛通红。最后师傅绕着模座走了三圈,拿铜锤敲了敲定位块,松了半毫米的螺栓,再试,痕直接没了。
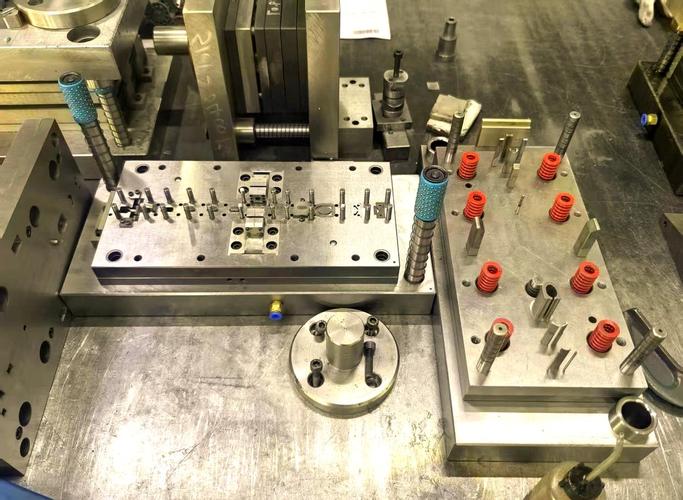
除了模具,设备本身的说道也多。床身的刚性够不够?铸件浇出来之后,内应力消除做得到位不到位?一千吨的冲床,用个三五年,床身偷偷弯了零点几个毫米,你测参数根本看不出来,压出来的件尺寸就是偏,全车间跟着受罪。
说实话,现在新设备都带数控系统,屏幕上参数花花绿绿,但是该出问题还是出问题,老师傅绕着走两圈摸出来的经验,机器还是学不全。
这个铁疙瘩,其实天天围着你转

很多人觉得冲压就是重工车间的事,和自己没关系。其实你出门坐的车,兜里揣的手机,回家开的冰箱,哪一样离得开它?
就说现在的新能源汽车,要轻量化,全车身用了一大堆铝冲压件,原来压钢板的老设备根本压不了——铝的延伸率和钢不一样,对设备的压力控制精度要求高了不止一个档次,稍微过劲就裂,劲不够就成型不到位,差一点都不行。
不过话说回来,现在技术变的真快。原来的曲轴冲床噪音大,能耗也高,现在的伺服冲压设备,能自己调滑块的速度,拉深的时候慢压,回程的时候快进,省电不说,出件还快,噪音也小了好多。就是太贵,好多中小厂咬咬牙才能换一台,还得掂量掂量订单够不够覆盖成本。
昨天我又路过那台新调试的冲压线,现在已经顺顺当当出件了。一块平整的铝卷送进去,几分钟后就变成了形状规整的车身件,表面滑溜溜的,阳光照过去反光匀得很。
这就是干机械的乐趣。一堆铁攒起来,就能把平平无奇的原料,变成千千万万人能用的东西。没那么多玄乎的,就是实打实的劲儿,实打实的准。