别看着笨,折弯机干的是差之毫厘的细活
很多外行人一听“折弯”,第一反应就是把钢板掰弯,有啥难的?找个老虎钳都能掰。
真不是这么回事。
我们说的折弯机,折的是从0.5mm到几十mm厚的金属板材,要折出的角度误差不能超过1度,有的精密件要求甚至半度都不行。你想想,折出来的机柜门板,如果上下两个边角度差一度,装合页的时候都装不上,整台柜子就废了。
它的运作逻辑其实没那么复杂,就是简单的挤压:机架扛着劲,滑块带着上模往下压,放在下模上的钢板,就顺着模具的形状弯成了想要的角度。
就这么简单一步,里面的讲究能写一本厚书。
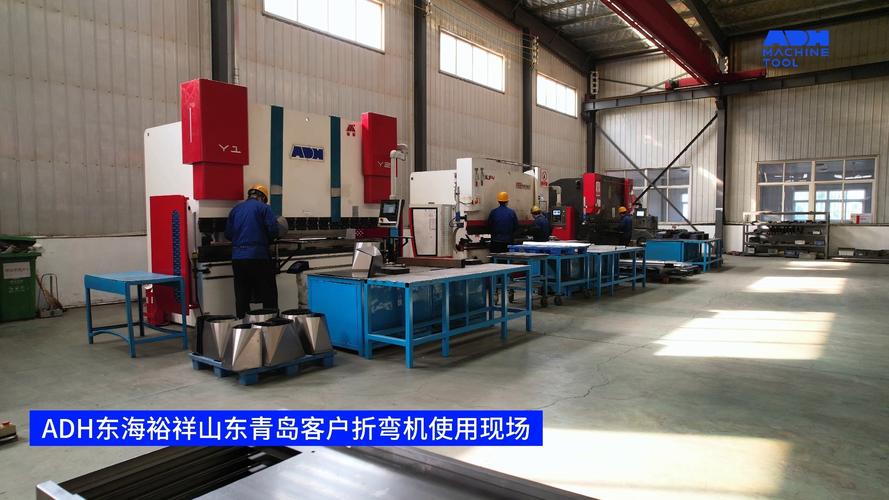
你拿一块两米长的不锈钢板,要折成90度的框,如果机器力气不够,中间软,折出来中间角度大,两头角度小,装起来就是歪的,这个就是挠度变形,是折弯机最核心的问题之一。
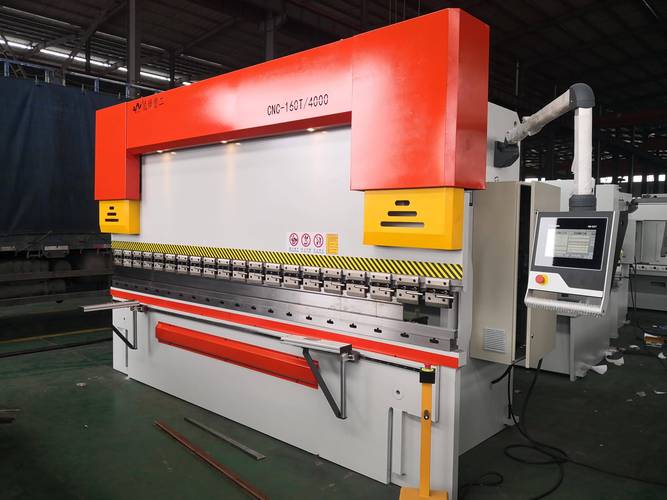
现在市面上主流的都是数控折弯机了,能自动调深度,能存上百套模具参数,比起老的手动折弯机,效率高太多,但本质还是那个挤的逻辑,没变过。
造一台靠谱的折弯机,难在哪?
很多人觉得不就是焊个铁架子,装个油缸,上点模具就行?
我见过太多小厂做的机器,卖的时候便宜十万块,用了半年就出问题,修都修不好。
第一个难的就是机架刚性。折弯几十吨的力全压在机架上,你要是钢材厚度不够,或者焊接完不做去应力处理,用不了多久机架自己就歪了。我之前碰过一个客户,图便宜换了台小厂的机器,折1.8米的板,用了半年,两头差了快两度,找师傅过来调,磨了一周模具都没用,最后只能换机架,里外里花的钱比当初买新的还多。
第二个难的就是滑块的平行度。滑块要沿着导轨往下走,左右哪怕差个0.1毫米,折出来的板一边已经到位,另一边还没压够,角度直接歪。
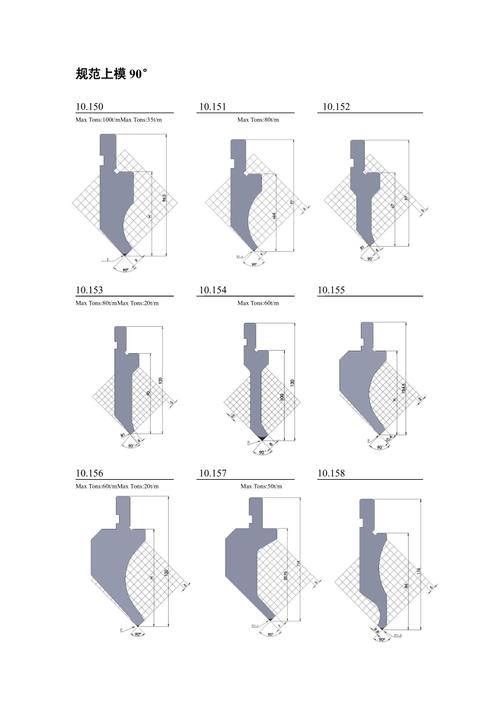
还有就是模具。很多用户买机器的时候不在意模具,觉得随便凑合用就行,其实上下模具的间隙直接决定了你折出来的边光不光滑,会不会有压痕。折软铝和折冷轧钢,模具的R角完全不一样,用错了直接把板压裂,或者折出来的角带凹痕,后续抛光都抛不掉。
不过话说回来,现在数控系统的挠度补偿已经很成熟了,就是提前算好你折多长多厚的板,中间会弯多少,然后自动把滑块中间顶起来一点,抵消变形,这个技术解决了大问题,但前提还是你机架本身够硬,不然补偿再准也白搭。
那些对折弯机的常见误解
第一个误解,就是觉得折弯机什么板都能折。
不对,比如你拿一块20mm厚的低碳钢板,要折成锐角,你不开坡口直接折,百分百会裂,哪怕你机器力气够,材料本身抗不住那么大的变形率。还有那些已经做了喷涂的板,折的时候稍微不对,漆就掉一块,全废。
第二个误解,就是觉得数控折弯机一定比手动的好。
真不是,看场景。你要是小作坊,天天打样,一天换五六种活,手动折弯机调好了比数控快,数控还要输参数,对刀,折腾十分钟,手动两分钟就搞定了。价格还便宜一半,完全够用。
还有人觉得折弯机就是低端设备,没技术含量,现在都有自动化折弯单元了,早就不是当年的老笨车了,能自动换模具,自动上下料,一天二十四小时干活,精度比人工调的还准。但哪怕是自动化,核心还是那堆东西:机架硬,滑块平,模具准,就这三点,卡了多少厂家。
我们身边大部分金属件,都经过折弯机的手。你家的不锈钢洗菜盆,小区的电梯门,汽车的A柱内板,机房的机柜,全是它折出来的。它不像芯片,不像工业机器人,天天被拿出来说,它就是安安静静待在车间角落,吭哧吭哧干活,出了问题你才知道它有多重要。说白了,工业生产就是这样,大部分功劳都属于这种不显眼的铁疙瘩。