说实话,我最早接触工业水刀还是十年前帮一个汽配厂改工艺,原来用等离子切厚铝板,切完边缘起鼓变形,还要多花两道铣削工序修正,换了水刀之后,一次成型直接能用,光加工费省了近三成,那个老板笑得合不拢嘴。
为什么常温切割的水刀,比热切割精度还能打?
水刀的核心其实不是水,是加了石榴砂的高压磨料射流。普通过滤后的自来水,会被增压系统加压到大约300-400MPa,什么概念?相当于指甲盖大小的面积,要承受足足3吨的压力,再从直径不到1mm的宝石喷嘴喷出来,速度能接近三倍音速。 加入磨料之后,高速水流带着坚硬的磨料颗粒撞击工件,只要硬度不超过石榴砂太多,几乎什么都能切。金刚石都能慢慢切透,更别说普通的金属、复合材料了。
水刀切割也有坑,这些坑我亲眼见过人踩
很多新手厂家买水刀或者找外协加工,上来就只要大压力高行程,结果花了冤枉钱还出不了好活。我见过最夸张的,一个做广告标识的厂子,咬牙买了一台能切100mm厚钢板的水刀,其实他们90%的活都是切3mm亚克力和5mm不锈钢,大压力不仅浪费电,耗砂量还比常规机型高20%,一年下来水电磨料钱多花十几万,老板悔得天天拍大腿。 除去设备选型的坑,加工过程里也有很多容易忽略的细节: ✅ 磨料不能贪便宜,便宜石榴砂杂质多、硬度不均匀,堵砂管是常事,切出来边缘还起毛。合格的石榴砂硬度在7-8莫氏,颗粒均匀,耗砂量反而能降15%左右,算下来其实更划算。 ✅ 同轴度一定要调,很多新手只看压力和走刀速度,忘了喷嘴和砂管的同轴度,不对焦的话,射流散开像花洒,切厚料的斜度能到1度多,零件直接报废。 问:水刀切割的斜度能完全消除吗? 答:纯看你的需求,普通下料开料的话,零点几度的斜度完全够用,不影响后续加工。要是做精密装配的零件,现在主流工业水刀都带锥度补偿功能,调整切割头的倾斜角度就能抵消射流带来的斜度,精度能做到正负0.05mm,足够应付绝大多数工业加工需求了。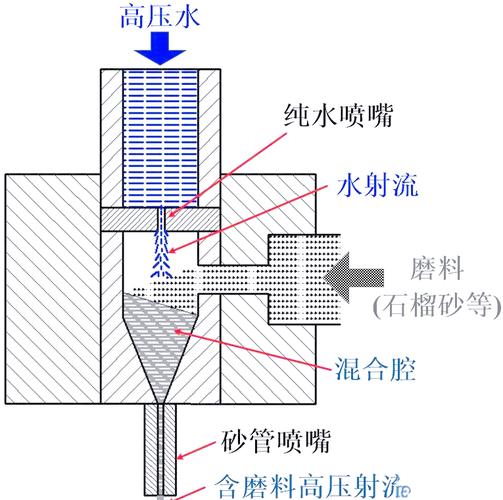
哪些场景选水刀切割才真的划算?
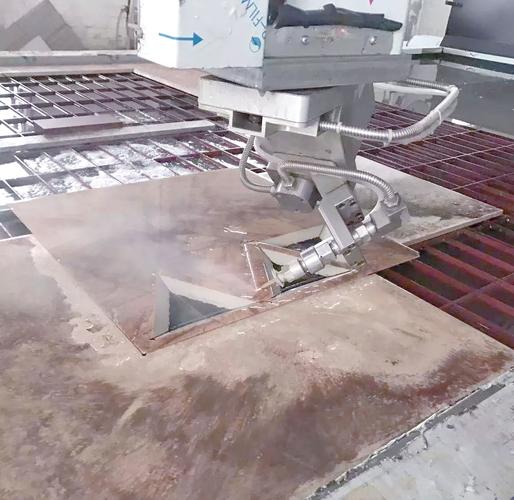
1. 厚板异形下料,尤其是厚度超过20mm的碳钢、铝合金、不锈钢,激光切割的速度会掉得厉害,单位成本蹭蹭往上涨,水刀速度虽然慢点,但一次成型精度够,总成本反而更低,要是遇到厚200mm以上的工件,那更是只有水刀能做。
2. 热敏、易燃易爆材料加工,什么碳纤维、玻璃钢、蜂窝夹层材料,热切割一切就化边、分层,废品率高得吓人,水刀切完整整齐齐,连后处理都省了。还有易燃易爆的材料,比如含油铜板、聚氨酯泡沫,热切割容易起火爆炸,水刀完全没这个风险❗
3. 小批量多品种新产品打样,不用开模,改尺寸换形状直接改程序就行,打样成本比冲压、开模低太多,很多做新产品研发的厂子,现在都专门找外协水刀打样,省时间省成本。
💡 我最近接触好几个做新能源电池托盘的厂家,原来用激光切割毛坯,做完还要做去应力处理,不然容易变形,现在改用水刀切割铝型材毛坯,没有热应力,公差稳,成品率一下涨了快10个点,这就是选对加工方式的好处。 很多人说现在加工技术都往高温高速走,水刀这种靠水压吃饭的技术居然还能抢这么多市场,核心就是抓住了热切割解决不了的痛点,这么多年下来,反而越做越精,也算是工业里实打实的一招鲜吃遍天。