上个月跟着厂里去对接一个机加工订单,刚进车间大门就听见工段长的骂声,隔着老远都能闻到淬火钢的油烟味。凑过去一看,十万多的钛合金毛坯,车了一半,刀尖崩了个口,表面纹路全错,直接废了小半段。地上扔着那把崩了的进口刀,指甲盖大的刀头,标着四位数的价签。就是这么个小东西,卡了多少加工的脖子。
它真不是一块硬钢磨个刃就行
很多外行人看刀具,觉得不就是拿一块特别硬的钢,磨出个尖,夹在机床上就能切了?哪有这么简单。
你想啊,你切肉的刀,切完骨头再切菜,都得换,何况是切硬度几十HRC的金属工件?切削的时候,刀尖跟工件摩擦挤压,刀尖的瞬时温度能超过1000℃,这个温度别说普通钢材,连不少合金钢都软化了。还得扛着切削力的冲击,时不时工件里夹个硬点,刀就得扛住,不能崩。
不同的加工场景,要的刀完全不一样。铣平面的跟车外圆的不一样,钻深孔的跟攻螺纹的不一样,切铝合金跟切高温合金更不一样。说白了,就是牙齿,门牙切东西,大牙磨东西,乱换肯定不行。
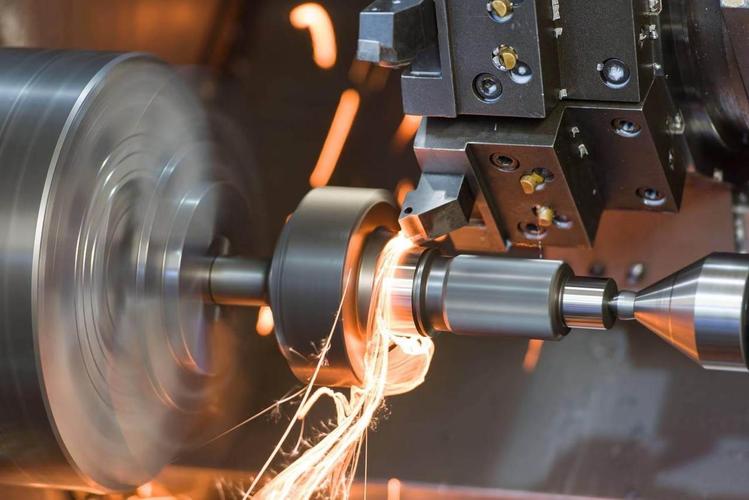
做一把好刀,难在哪?
第一个难在材料配比。很多人第一反应,做刀当然越硬越好啊?错。太硬的材料脆得像玻璃,稍微受点冲击就崩刃,根本用不了。太软的耐磨不够,车个几十件,刀头磨没了,尺寸就偏了。
这个平衡度,卡了不知道多少年。就说常用的硬质合金,里面是碳化钨加钴,钴多一点就韧,但是硬度降了,钴少一点硬了,但是脆了,就差零点几个百分点的配比,性能差出来一大截。
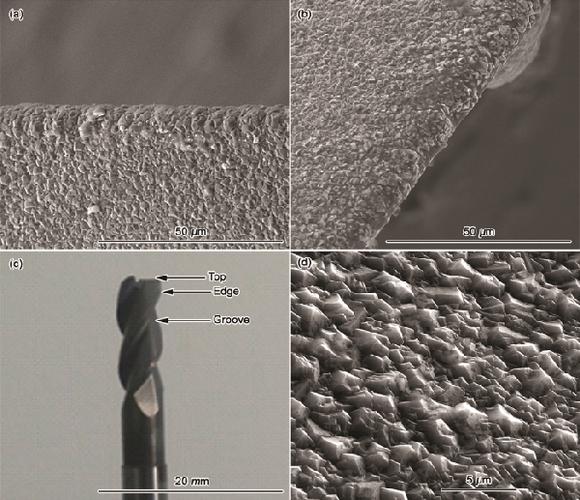
第二个难在涂层。现在市面上能见到的成品切削刀具,几乎都带涂层。涂层厚度通常只有2-10微米,不到头发丝直径的八分之一,就这么薄一层,作用比刀基体还大。涂层能隔热,不让1000度的高温传到刀基体里,还能减摩擦,不让切屑粘在刀头上。
之前国内做不好涂层,不是配方不对,是涂层的均匀度控不住。一件刀具几十个刃口,有的地方厚两微米,有的地方薄两微米,薄的地方先磨穿,整把刀直接废。
第三个难在刃口处理。你以为好刀的刃口是越薄越尖越好?完全“无倒角”的锋利刃口反而更容易崩裂。现在正规做刀的,都会给刃口做一个几十微米的微小倒角,看起来没那么锋利,但是用起来寿命能翻几倍。这个倒角的大小,全看加工什么料,差几个微米寿命差一倍,就这么邪乎。
外行人不知道的几个误解
第一个误解:越贵的刀越好。真不是。我见过不少小加工厂老板,为了加工普通低碳钢,特意掏大价钱买进口金刚石刀具,结果切出来的活还不如国产高速钢刀顺。为什么?金刚石不适合切铁,切的时候会跟铁发生反应,反而磨得更快。选刀从来不是看价钱,是看你切什么料,用什么工艺,适合的才对。
第二个误解:刀钝了就扔。说实话,一线车间里,只要不是刀体崩了,刀头磨钝了都是要重新磨了再用的。批量加工的厂子有专门的数控磨刀机,磨一把刀几块钱,比买新的便宜十分都不止,能省好多成本。
第三个误解:刀具就是个低值耗材,没什么技术含量。你去问问做航空航天加工的,一片好的整体硬质合金铣刀,能卖到几万块,顶一辆普通家用车的首付。为什么?加工发动机叶片的时候,你刀不行,走刀出来的表面粗糙度不合格,残余应力不对,整个叶片直接报废,一片叶片几十万,赔起来够买几十把刀了。
之前跟所里的师兄聊天,说早十年我们买国外高端刀,人家不光卖刀,还得绑定买人家的刀库管理系统,不买就不给供货。有多气人啊。
不过话说回来,这几年国内的刀具行业进步真的挺快,之前中端加工市场几乎全被国外品牌占着,现在好多国产刀已经能完全替代,价钱还便宜一半,工厂都愿意用。高端的现在也在追,估计再过些年,也能啃下来。对吧?
你去机加工车间逛,大部分人都会抬头看那台几千万的进口机床,夸精度高技术好,很少有人会低头看主轴上夹着的那把小小的切削刀具。可就是这么个小东西,才是真真正正啃下每一个工业零件的硬骨头。没有好刀,再贵的机床也出不了好活。