2026-10-10 04:15:48 作者:网编
分类:文章
上个月跟厂里头的张师傅逛机加车间,脚边就是一台开着的卧铣,夹着一块转向节毛坯走刀,咔咔震得鞋底发麻。
你以为它只是一块夹紧块?
没人多看它一眼。除了换工件的时候操作工伸手扳一下扳手,其余时间它就安安静静卡在机床工作台上,连灰都没人擦。
别小看这铁疙瘩,机床能不能切出合格的零件,全靠它定位置、卡死不动。你换了几十万的进口机床,夹具歪了0.02毫米,切出来的零件就是废的。汽车发动机缸盖的螺栓孔,差一丝,装上去就漏机油,跑几千公里发动机直接报废。
我之前见过一次飞工件,操作工调夹具没锁紧,铣削力一冲,毛坯直接飞出来砸在防护门上,哐当一声,全车间的活都停了。那分量,砸到人就是没命的事。
说白了,夹具就是机床的牙,咬住工件才能下刀,没牙再大的劲也使不上。
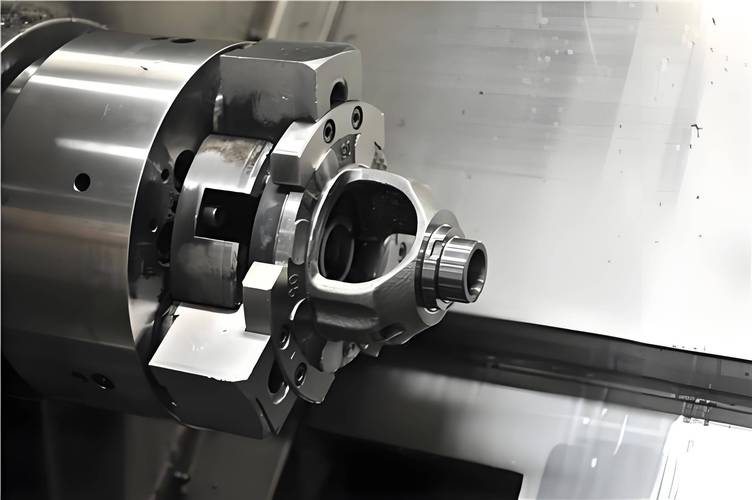 机加工车间数控车床工装夹具装夹现场
做一套能用的好夹具,到底难在哪?
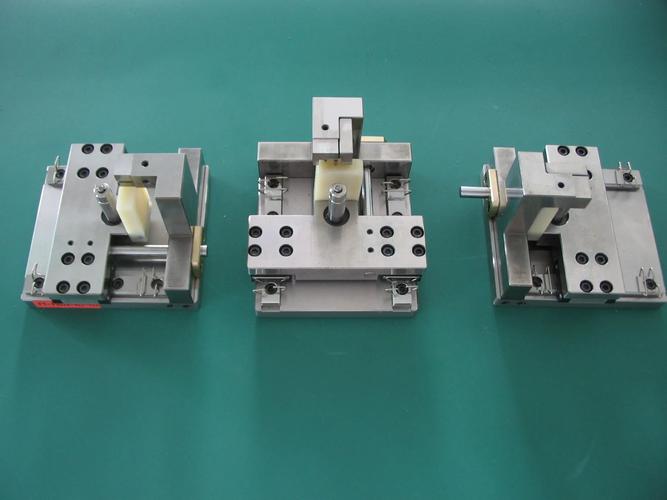 做一套能用的好夹具,到底难在哪?
第一个难在定位。说穿了就是六个点卡准六个自由度,多一个不行,少一个也不行。多了叫过定位,硬把工件挤变形,切完松开零件自己弹出去,尺寸差了一大截。少了?夹完工件晃悠悠,下刀直接歪。之前有个刚毕业的小伙子设计夹具,怕定位不准多加了两个定位销,结果出来的箱体零件全部变形,废了二十多根毛坯,光材料钱就亏了小几万,蹲在车间门口抽烟抽了一下午。
第二个难在自身不变形。夹具本身不是做完就能用的。底座焊完,必须放大约半年自然时效,把焊接产生的内应力慢慢放掉,不然你用半年,它自己偷偷变形,公差慢慢飘,你查半天都找不到问题出在哪。之前有个小厂图省钱,焊完直接上机用,不到一年精度跑没了,亏的钱够买十套时效处理的夹具了,老师傅拍着大腿骂,这点钱都要省?
第三个难在夹紧力刚好。夹松了飞工件出事故,夹紧了工件直接变形。尤其是薄壁件,比如铝合金的手机中框,夹紧力差几十牛,出来的平面度就不合格。现在好点的夹具用液压夹紧,力能调得准准的,不会差太多。
不过话说回来,现在多品种小批量生产越来越多,换一次工件调夹具要大半天,一天干不了几个活,所以快换夹具慢慢流行开了,十几分钟就能换完整套定位,效率提了不止一点。
这个铁疙瘩,跟普通人有关系吗?
 这个铁疙瘩,跟普通人有关系吗?
很多人听了半天,说这不就是车间里的工业零件,跟我日常有啥关系?
说实话,关系大了去了。你开的汽车轮毂,骑的电动车车架,手上拿的手机摄像头模组支架,甚至你家里天然气阀门的阀芯,全都是机加工出来的,全靠夹具定精度。早些年我们做不了高精度的定制夹具,全靠进口,一套就要几十万,成本摊到零件上,卖出来就贵。现在国内做夹具的慢慢起来了,精度能赶上进口,价格只要三分之一,整车成本降下来,最后受益的还是买车的老百姓。对吧?
很多人聊高端制造,都把注意力放在机床、芯片这些东西上,没人提夹具。其实机床是刀,夹具是手,手抓不准,刀再快也切不出好活。现在的自动化流水线,全都是自动夹具,机器人放进去,自动夹紧,加工完自动松开,几十秒一个零件,全靠夹具稳。
不少人觉得,夹具不就是块铁夹东西,有什么技术含量?这话真错了,要做到用个五六年不变形,定位精度一直保持在一丝以内,真不是随便哪个厂都能做出来的。
昨天张师傅跟我喝茶,说干了四十年机加工,最看重的就是手里的夹具。换过无数台机床,夹具从来不敢凑合用。它从来不是车间里的主角,连设备台账上都只会写一行“夹具一套”,没人会特意记它的型号参数。但缺了它,再贵的机床,也只能摆在那里落灰。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里沉默的底座:机床夹具
文章链接:https://www.zystgy.cn/a/61655