2026-10-10 05:02:51 作者:网编
分类:文章
干注塑生产的,谁没遇过粘模。开模拉不出来,拆模清半天,一停线就是一两个小时,堆在机器旁的报废件能堆半箱。说出来都是泪。
粘模不全是模具钢的锅,你没找到分型面的隐形问题
很多工厂一碰到粘模,第一反应就是钢材不行,要换更好的S136,要重新开模。说实话,大部分情况根本不是钢材的事。我碰过最多的问题,出在脱模斜度和分型面的加工误差上。
新模具刚交付,编程员赶工期,把粘模位置的脱模斜度编反了。本来应该是口大底小方便脱模,结果变成了口小底大,那不就是把塑件锁死在型腔里?不粘才怪。
还有分型面的排气槽,很多师傅开排气的时候贪多,开得太深,熔料直接溢进去,凝固之后就卡在槽里,每次开模都带偏塑件,次数多了就直接粘住了。
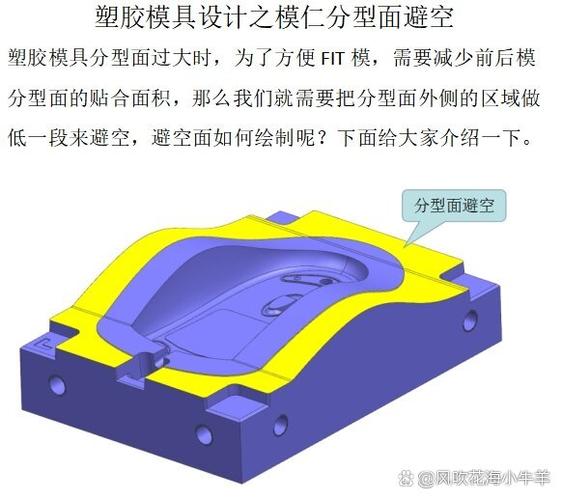 注塑模具分型面脱模斜度加工示意图
问:新模具刚投产就粘模,大概率是哪的问题?
答:别先动钢材换模具,先拿红丹均匀涂在粘模的塑件上,合模再开模,看模具型腔对应的位置印记,就能查出脱模斜度是不是不对。我经手处理的十几起新模粘模,有超过一半都是斜度方向错了,或者斜度不够,磨一磨加个零点几度就解决了,成本几百块的事。
原料和工艺的隐形影响,很多老师傅都忽略
粘模不一定全是注塑模具本身的问题,原料和工艺坑人,你根本想不到。
我之前有个客户,模具生产了大半年都好好的,突然开始批量粘模,拆模抛了好几次,好了没两天又复发。查了半个月最后才发现,供应商换了改性料的配方,内脱模剂加量砍了三分之二,为了降本,就坑了下游。
还有回收料加太多的情况,杂质多,熔融的时候析出的低分子物全粘在型腔壁上,清模不及时,越积越厚,相当于型腔壁变粗糙了,塑件当然扒着不走。
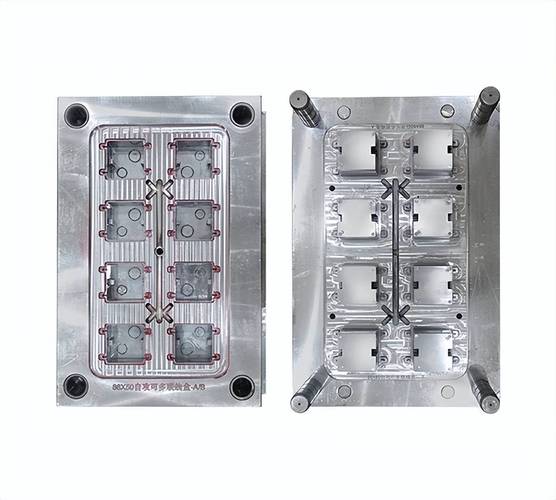 注塑模具型腔积污粘模实物图
问:为什么调了模温之后就开始粘模?
答:你是不是为了赶产量,把模温开得比工艺要求高很多?模温太高,塑件冷却时间不够,开模的时候还是软的,顶针一顶就碎,一块残料留在型腔里,下一件出来肯定粘。还有烘料温度太高,料分解出的粘合物附着在模面,也会导致粘模,这个很多人都不会往这方面想。
💡 提个醒:刚出现粘模别乱喷外脱模剂,喷多了会堵模具的排气槽,还会污染塑件表面,后续做喷漆电镀都会出掉漆的问题,治标不治本,还留后患。
低成本解决粘模的几个实用方案
 低成本解决粘模的几个实用方案
不是所有粘模都要重新开模,大部分情况小整改就能搞定,给几个我常用的法子:
1. 局部调整脱模斜度
如果只是局部位置粘模,不用动整个型腔,沿着脱模方向打磨,增加0.2°-0.5°的斜度就够用,通常不到一天就能弄完。
2. 模面处理防积污
因为积污析出导致的粘模,顺着脱模方向用金刚石抛光膏抛一遍,清掉积污之后,局部打一层薄层氮化,能提升模面硬度和不粘性,通常可以稳定用好几个月。
3. 调整顶出位置
很多塑件粘模都是因为顶出力不均匀,某个位置没顶到,脱不下来。不影响塑件外观和功能的前提下,加两个小顶针,或者把原来的细顶针换粗,就能解决问题,我之前碰到一个汽车内饰件客户,三套模都粘,最后加了两个芝麻大的隐形顶针,花了不到两千块就搞定了。
❗ 你肯定不知道,抛光太亮也会粘模。没错,做透明件的镜面型腔,抛光等级太高,模面太光滑,开模的时候会产生真空吸附,薄壳塑件直接就吸在模面上脱不下来。这类模具,型腔抛到A2等级就足够用,过度抛光反而惹麻烦。
不过话说回来,如果模具已经用了五六年,模面锈得坑坑洼洼,钢材本身变形了,那该换还是得换,小修小补解决不了根本问题,天天停线的成本比开新模贵多了。
注塑模具的问题,大多出在不起眼的小细节,没人注意的斜度,少加了的脱模剂,开深了的排气槽,堆在一起就是停线的大麻烦。多查小地方,比动辄换模具省太多钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑模具粘模?90%的工厂都踩过这几个隐形坑
文章链接:https://www.zystgy.cn/a/61657