很多做齿轮加工的伙计,一提到内齿就头疼。滚齿干不了,线切割精度不够,磨齿成本直接拉满,最后绕一圈还是得靠插齿。对吧?
为什么插齿天生适合干内齿轮?
插齿的本质,就是让带切削刃的齿轮刀具,和工件按啮合关系做展成运动,一边做往复直线切削,一边慢慢回转滚切。
滚齿精度高效率也高,但滚齿刀是杆状的,根本伸不进封闭的内齿圈里,空间就不够,再牛的设备也施展不开。
插齿就不一样。刀本身就是缩小版的齿轮,直接怼进内齿圈的内腔,一刀一刀往下插,边插边转展成,完美适配内齿向内收的空间结构。
说实话,我见过太多小厂为了省成本,偷用线切割割内齿,精度能到IT8就烧高香了,齿面粗糙度直接拉胯,后续要修的话,工时直接翻三倍。插齿只要调对参数,通常能稳定到IT7-IT8,粗插完精插直接能用,甚至留不到0.2mm的磨量就够,综合成本反而更低。
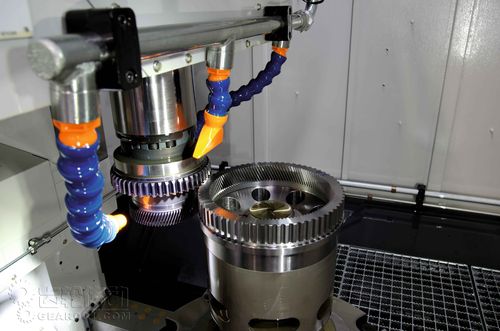
问:直齿内齿可以用插齿,那斜齿内齿呢?能不能干?
答:当然能。只不过换一把对应螺旋角的斜齿插齿刀,再给插齿机装一套对应角度的螺旋导轨,让插齿刀往复运动的时候跟着导轨转对应角度,就能展成出正确的斜齿齿形。只不过螺旋导轨得对应不同的螺旋角定制,批量小的话成本会高一点,不是不能干,是算成本帐的问题。
插齿加工最容易踩的几个坑
干插齿这么多年,见过太多新手甚至干了十几年的老师傅,都踩过这些坑,说几个最常见的。
- 插齿刀重磨后齿形超差:插齿刀允许重磨前刀面重复用,很多人磨的时候前角磨歪了,要么就是磨多了,齿形厚度减太多,最后滚切出来的齿轮齿厚不对,侧隙直接超差。重磨之后一定要测齿厚,别嫌麻烦。
- 冲程长度调不对:冲程太长,浪费工时还容易振刀出波纹;冲程太短,刀走不完全齿宽,齿根那边切不到位,留下未加工的黑皮,零件直接废了。我刚入行的时候就干过这事,调冲程的时候少算了退刀量,整整废了三件40Cr坯料,老板脸都绿了…
- 切削液没冲对位置:插齿是往复切削,切屑都挤在狭窄的齿槽里,不冲出来直接刮花齿面,还容易崩刀刃。很多人图省事,切削液就冲外面,根本没冲到切削区,白瞎。
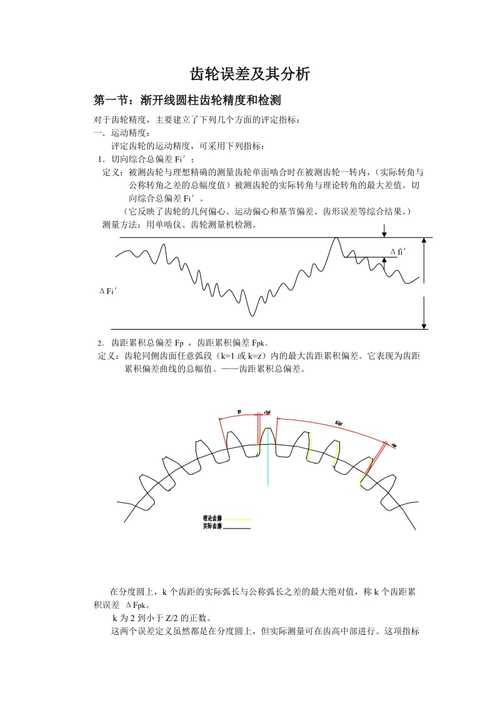
问:插齿加工出来的齿面为什么总有接刀痕?怎么解决?
答:这个太常见了,几乎所有插齿都会有,只是明显不明显的区别。接刀痕主要是插齿刀往复运动的时候,每次进刀的衔接点不对,要么就是插齿刀主轴间隙大,还有就是冲程速度太快振出来的。解决的话,首先把主轴间隙调紧,然后精插的时候适当降低冲程速度,最后把接刀痕调整到齿根非啮合区,别弄到啮合的齿面上,就不影响使用。如果要求特别高,精插之后再走一道剃齿,基本就消干净了。
现在插齿加工的新变化
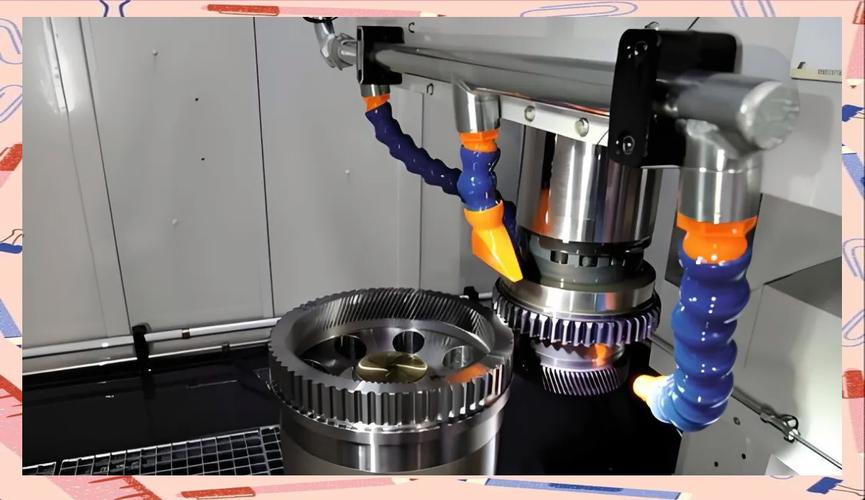
别觉得插齿是老掉牙的工艺就没进步,这些年的变化真的不小。原来的普通机械插齿机,调一次刀要大半天,换个活得等一两个小时,现在的数控插齿机,直接输参数自动对刀,十几分钟就能换好型,效率翻了好几倍。
还有干切插齿,不用切削液,用涂层硬质合金插齿刀,环保还省了切削液和废液处理的成本,就是对刀的涂层质量要求高,批量大才划算,小批量还是湿切更实惠。
现在新能源汽车减速器的大尺寸内齿圈,要求精度高批量又大,全靠数控高速插齿撑着。原来干一件要十几分钟,现在两三分钟就搞定,精度还能稳定在IT6级,真的挺惊艳的。
💡说个实用的小经验,如果你加工的内齿圈要求齿圈跳动小,装夹的时候一定要耐心找正,别嫌麻烦。我见过不少师傅图快,虎钳一夹就开干,最后齿跳超差,全部返工,耽误的时间比找正多好几倍。
❗还有,插齿刀一定要选对精度等级,加工IT7级的齿轮,就得用A级刀,别贪图便宜拿B级刀凑活,最后精度不够整批报废,亏得更多。
很多人现在一提齿轮加工,张嘴就是滚齿、磨齿,好像插齿已经被淘汰了。其实根本不是,插齿才是很多特殊齿轮——内齿、多联齿轮、扇形齿轮、带凸台的齿轮的救命稻草,没有它,好多活根本干不出来。
干机械这行,哪有什么高低新旧的工艺,能用最合理的成本干出符合要求的零件,就是好工艺。对吧?